+86-816-4467983
suzhoursd@163.com


Полимерные детали для разъемов телекоммуникационного оборудования от производителя
2026-08-29
- Полимерные детали для разъемов телекоммуникационного оборудования: критерии качества и производственные стандарты 2026 года
- Роль полимерных компонентов в архитектуре современных телеком-разъемов
- Обзор применяемых полимерных материалов
- Технология производства: опыт ООО «Сычуань Чжэншань Технологии»
- Типичные дефекты и методы их устранения
- Сценарии применения и отраслевая специфика
- Как выбрать надежного производителя: чек-лист для закупщиков
- Логистика и управление запасами
- Сравнение: собственное производство vs аутсорсинг
- Часто задаваемые вопросы (FAQ)
- Заключение и призыв к действию
Полимерные детали для разъемов телекоммуникационного оборудования: критерии качества и производственные стандарты 2026 года
Полимерные детали для разъемов телекоммуникационного оборудования представляют собой высокоточные конструкционные элементы, обеспечивающие механическую фиксацию, электрическую изоляцию и герметизацию контактных групп в системах передачи данных. В условиях перехода сетей связи на стандарты 5G Advanced и подготовки инфраструктуры к 6G, требования к диэлектрическим свойствам, термостабильности и геометрической точности пластиковых компонентов достигли исторического максимума. Современные полимерные корпуса, изоляторы и защелки работают в режимах повышенных температур (до 125°C непрерывно) и высоких частот, где малейшее отклонение в размере или составе материала приводит к затуханию сигнала или полному отказу узла.
Как производитель с более чем десятилетним опытом в отрасли, мы наблюдаем сдвиг парадигмы: заказчики больше не рассматривают пластик как «расходный материал». Сегодня полимерные детали для разъемов телекоммуникационного оборудования — это ключевой элемент надежности всей сетевой архитектуры. Ошибка в выборе термопласта или нарушении литьевого цикла может стоить оператору миллионов рублей убытков из-за простоя базовой станции. В данном техническом руководстве мы подробно разберем материалы, технологии производства, контрольные параметры и логику выбора поставщика, который способен обеспечить стабильность поставок и соответствие строгим отраслевым стандартам ГОСТ и IEC.
Роль полимерных компонентов в архитектуре современных телеком-разъемов
Телекоммуникационный разъем — это не просто точка соединения кабелей. Это сложный электромеханический узел, работающий на стыке физики сигналов и механики материалов. Полимерные элементы здесь выполняют три критические функции:
- Механическая стабилизация контактов: Пластиковый каркас (housing) удерживает металлические пины с микронной точностью. Смещение даже на 0,05 мм может привести к потере контакта при вибрации, что недопустимо для серверного оборудования и уличных шкафов связи.
- Диэлектрическое барьерирование: Изоляторы предотвращают короткое замыкание между соседними линиями передачи. На высоких частотах (свыше 10 ГГц) диэлектрическая проницаемость материала становится фактором, напрямую влияющим на целостность сигнала (Signal Integrity).
- Защита от внешней среды: Корпусные детали и уплотнения обеспечивают степень защиты IP67/IP68, защищая чувствительную электронику от влаги, пыли и агрессивных химических воздействий в промышленных зонах.
В 2026 году, с увеличением плотности компоновки оборудования в дата-центрах, тепловыделение на один квадратный сантиметр площади разъема выросло на 40% по сравнению с показателями 2020 года. Это означает, что полимерные детали для разъемов телекоммуникационного оборудования должны обладать не только высокой прочностью, но и способностью эффективно рассеивать тепло или выдерживать длительный термоциклирование без деформации.
Ключевые требования к материалам в 2026 году
Инженеры-технологи выделяют четыре основных параметра, определяющих пригодность полимера для использования в телекоммуникациях:
- Термостойкость (HDT): Температура тепловой деформации под нагрузкой должна превышать рабочую температуру системы минимум на 20-30°C. Для большинства применений минимальный порог составляет 130-150°C.
- Гигроскопичность: Способность материала впитывать влагу из воздуха. Влагопоглощение меняет геометрические размеры детали (набухание) и ухудшает диэлектрические свойства. Для прецизионных разъемов используются материалы с влагопоглощением менее 0,1%.
- UL94 V-0: Стандарт пожарной безопасности. Материал должен быть самозатухающим. В закрытых телеком-шкафах распространение огня недопустимо.
- Химическая стойкость: Устойчивость к флюсам, очистителям и атмосферным осадкам (для уличного исполнения).
Обзор применяемых полимерных материалов
Выбор сырья — это 80% успеха проекта. Ниже приведен анализ наиболее востребованных инженерных пластиков, используемых для производства полимерных деталей для разъемов телекоммуникационного оборудования.
PBT (Полибутилентерефталат)
Классический материал для разъемов общего назначения. Обладает хорошим балансом стоимости и свойств. PBT легко армируется стекловолокном, что повышает его жесткость. Однако стандартный PBT имеет склонность к гидролизу при высоких температурах и влажности. Для телекома мы рекомендуем использовать только гидролизостойкие марки PBT, модифицированные специальными добавками.
LCP (Жидкокристаллический полимер)
Материал премиум-класса для высокочастотных и миниатюрных разъемов. LCP обладает исключительной текучестью, позволяя лить детали с толщиной стенки до 0,2 мм и сложной геометрией без внутренних напряжений. Его главное преимущество — минимальная усадка и высокая размерная стабильность. LCP идеально подходит для разъемов типа SFP, QSFP и других высокоскоростных интерфейсов. Недостаток — высокая стоимость сырья и чувствительность к параметрам литья.
PA6T / PA9T (Высокотемпературные полиамиды)
Альтернатива LCP для задач, требующих повышенной ударной вязкости. Полиамиды на основе ароматических кислот (High Temperature Nylons) сохраняют прочность при температурах до 200°C. Они менее хрупкие, чем LCP, что важно для разъемов, подверженных частым циклам подключения/отключения (например, патч-корды в ЦОД). Однако PA требует тщательной сушки перед переработкой, так как даже следы влаги вызывают деструкцию цепи полимера.
PPS (Полифениленсульфид)
Используется в экстремальных условиях. PPS обладает выдающейся химической стойкостью и негорючестью без добавления антипиренов. Это делает его идеальным для промышленного телеком-оборудования, устанавливаемого на химических заводах или нефтегазовых объектах. Механические свойства PPS стабильны в широком диапазоне температур.
| Параметр | PBT (стеклонаполненный) | LCP | PA6T/PA9T | PPS |
|---|---|---|---|---|
| Температура плавления, °C | 225 | 280-330 | 310 | 280 |
| HDT (@1.8 МПа), °C | 210 | 260-280 | 290 | 260 |
| Диэлектрическая проницаемость (@1 МГц) | 3.2 | 2.9 | 3.5 | 3.0 |
| Влагопоглощение, % | 0.3 | 0.02 | 0.4 | 0.05 |
| Стоимость сырья | Низкая | Высокая | Средняя/Высокая | Высокая |
| Применение | Корпуса RJ45, клеммники | Высокоскоростные интерфейсы | Разъемы питания, авто-телеком | Агрессивные среды |
Технология производства: опыт ООО «Сычуань Чжэншань Технологии»
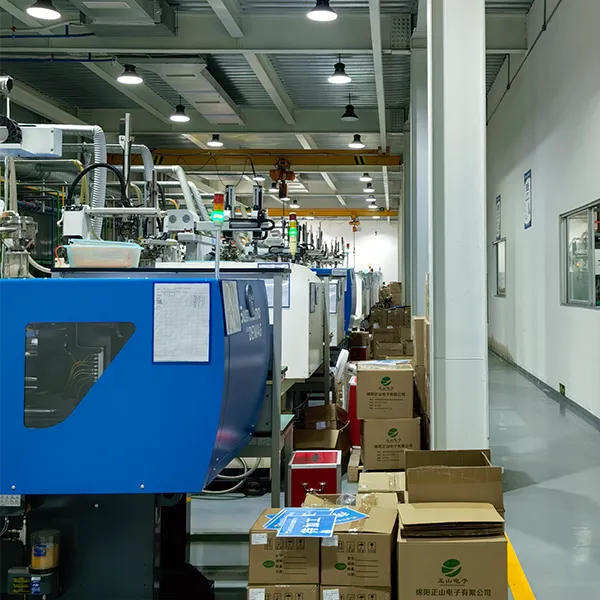
Производство полимерных деталей для разъемов телекоммуникационного оборудования требует соблюдения жестких технологических дисциплин. Обычное литье пластмасс здесь неприменимо. Компания ООО «Сычуань Чжэншань Технологии», являющаяся высокотехнологичным предприятием с полным вертикально интегрированным циклом, демонстрирует подход, необходимый для достижения таких стандартов.
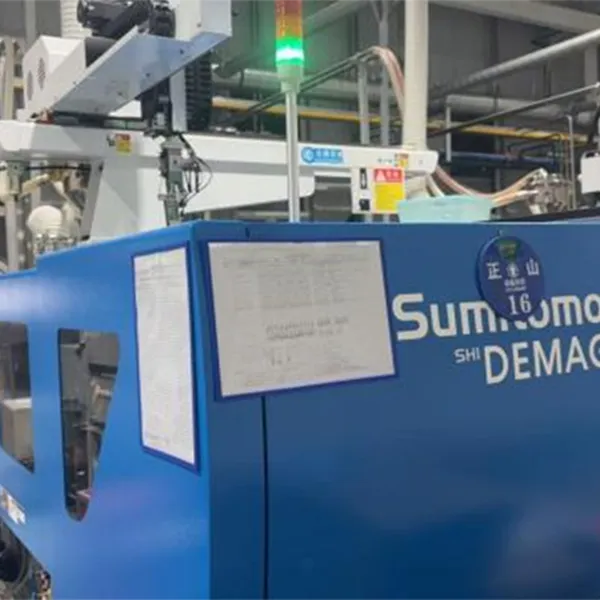
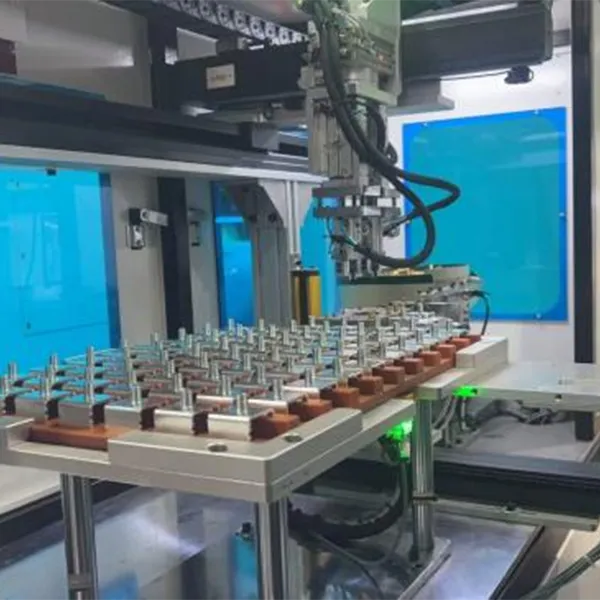
Основанная в 2013 году и расширившая свои мощности в 2023 году до современного комплекса площадью более 6000 кв. м в городе Мяньян (провинция Сычуань), компания специализируется на проектировании прецизионных пресс-форм и серийном литье. Наш парк оборудования включает более 50 единиц современной техники, включая инжекционные пресс-машины и электроэрозионные установки, что позволяет реализовывать проекты любой сложности — от простых корпусов розеток до высокоточных соединителей для телекоммуникаций и электромобилей.
Подготовка сырья и сушка
Критический этап, который часто игнорируют недобросовестные подрядчики. Инженерные пластики (особенно полиамиды и полиэфиры) гигроскопичны. Перед загрузкой в бункер литьевой машины гранулы должны проходить сушку в десикантных осушителях. Например, для PBT температура сушки составляет 120°C в течение 4 часов, остаточная влажность не должна превышать 0,02%. Литье влажным материалом приводит к появлению серебра (сильвер-стрейк) на поверхности, снижению молекулярной массы и хрупкости готовой детали. В «Чжэншань Технологии» входной контроль сырья и соблюдение режимов сушки являются обязательными пунктами системы качества.
Проектирование форм (Tooling)
Для телеком-разъемов мы проектируем многоместные пресс-формы с горячей литниковой системой (Hot Runner). Это позволяет:
- Исключить образование литниковых отходов, снижая себестоимость.
- Обеспечить равномерное заполнение тонкостенных полостей.
- Минимизировать внутренние напряжения в изделии.
Формы изготавливаются из закаленной стали (HRC 50-54) с нанесением тефлонового или никель-тефлонового покрытия для улучшения съема изделий и предотвращения адгезии полимера. Собственное конструкторское бюро компании, состоящее из профессиональных инженеров, использует передовое ПО для моделирования процессов литья, что гарантирует точность геометрии еще на этапе проектирования.
Вставное литье (Insert Molding)
Многие современные разъемы производятся методом вставного литья, когда металлические контакты заранее устанавливаются в форму, а затем заливаются полимером. Этот метод обеспечивает идеальную соосность контактов и высокую прочность соединения «металл-пластик». Главный риск здесь — смещение контактов давлением расплава. Наши формы оснащены датчиками контроля положения вставок и системой компенсации давления, что особенно важно для продукции, поставляемой таким партнерам, как Huawei, ZTE и другим лидерам рынка через наших клиентов (AO «Сычуань Хуафэн Технологии», AO «Сучжоу Жуйкэда»).
Типичные дефекты и методы их устранения
Даже при использовании лучшего оборудования брак возможен. Понимание природы дефектов помогает инженерам заказчика входного контроля.
1. Усадочные раковины (Sink Marks): Возникают в местах утолщения стенок или около ребер жесткости. Причина — неравномерное охлаждение. Решение: оптимизация геометрии детали, увеличение времени выдержки под давлением, корректировка температуры формы.
2. Линии спая (Weld Lines): Видимые швы там, где потоки расплава встречаются. В зонах спая прочность детали может падать на 30-50%. Для ответственных деталей линии спая не должны попадать на зоны крепления защелок или контактные площадки. Решение: изменение точки впрыска, повышение температуры расплава, использование материалов с высокой текучестью.
3. Внутренние напряжения и коробление: Деталь может быть геометрически правильной сразу после извлечения из формы, но «повести» себя через несколько дней. Это результат замороженных внутренних напряжений. Лечение: отжиг (термообработка) готовых изделий или оптимизация скорости впрыска.
Инженерное мнение: Часто клиенты просят сделать стенку детали максимально тонкой для экономии материала. Однако для разъемов существует предел. Если толщина стенки ниже 0,6 мм для PBT или 0,4 мм для LCP, резко возрастает риск недолива и повышается хрупкость. Мы всегда проводим симуляцию литья (Moldflow Analysis) перед изготовлением формы, чтобы найти баланс между экономией и надежностью.
Сценарии применения и отраслевая специфика
Рассмотрим два реальных кейса, демонстрирующих важность правильного выбора полимерных деталей для разъемов телекоммуникационного оборудования.
Кейс 1: Базовая станция 5G в условиях Крайнего Севера
Задача: Обеспечить работу внешних антенных разъемов при температуре -55°C…+85°C и высоком уровне УФ-излучения.
Проблема: Стандартный ABS-пластик становится хрупким на морозе и разрушается от ультрафиолета за 2 сезона. Поликарбонат (PC) подвержен растрескиванию под напряжением.
Решение: Использование специального компаунда на основе PBT с добавлением стабилизаторов УФ-стойкости и эластификаторов для низкотемпературной ударной вязкости. Детали прошли тестирование на 1000 циклов термошока (-60°C / +100°C) без появления трещин. Срок службы прогнозируется более 15 лет.
Кейс 2: Высокоскоростной коммутатор для Дата-Центра (Tier III)
Задача: Производство корпусов для разъемов QSFP-DD (скорость передачи 400-800 Гбит/с).
Проблема: На таких частотах любые диэлектрические потери в материале корпуса приводят к нагреву и искажению сигнала. Геометрическая точность должна быть в пределах ±0,02 мм.
Решение: Применение LCP-полимера с низким коэффициентом диэлектрических потерь (Df < 0.004). Литье осуществлялось на высокоскоростных машинах с контролем положения шнека с точностью до 0,1 мм. Результат: полное соответствие стандартам IEEE 802.3bs, отсутствие перегрева в зоне контакта.
Как выбрать надежного производителя: чек-лист для закупщиков
Рынок насыщен предложениями, но не все заводы способны производить качественные полимерные детали для разъемов телекоммуникационного оборудования. При аудите потенциального поставщика обратите внимание на следующие пункты:
- Наличие собственной лаборатории: Поставщик должен иметь оборудование для измерения размеров (координатно-измерительные машины, оптические сканеры) и тестирования материалов. В «Сычуань Чжэншань Технологии» система контроля охватывает все этапы: от входного контроля сырья до окончательной приемки, что подтверждается сотрудничеством с такими гигантами, как CATL, BYD и DJI.
- Сертификация ISO 9001 и IATF 16949: Даже если вы не автомобильный клиент, стандарт IATF 16949 гарантирует наличие системы отслеживаемости каждой партии сырья и контроля процессов.
- Прозрачность цепочки поставок сырья: Требуйте сертификаты качества (COA) на каждую партию пластика от первичного производителя (BASF, DuPont, Sabic, Lanxess). Избегайте заводов, использующих вторичное сырье (регранулят) без вашего ведома.
- Инженерная поддержка: Хороший поставщик не просто льет пластик, а помогает оптимизировать конструкцию детали для снижения стоимости и улучшения качества (DFM — Design for Manufacturing).
Логистика и управление запасами
В текущих экономических реалиях 2026 года вопросы логистики стоят так же остро, как и вопросы качества. Перебои в поставках разъемов могут остановить сборку конечного продукта. Мы рекомендуем стратегию двойного снабжения (Dual Sourcing), но если вы выбираете одного партнера, убедитесь, что он держит страховой запас сырья на складе. Хранение инженерных пластиков требует соблюдения температурно-влажностного режима, иначе материал деградирует еще до начала производства.
Для экспортных поставок мы используем упаковку, соответствующую стандартам ISTA 3A, что исключает повреждение хрупких пластиковых деталей при транспортировке. Все партии маркируются уникальными QR-кодами, позволяющими отследить дату производства, номер партии сырья и параметры литьевой машины.
Сравнение: собственное производство vs аутсорсинг
Многие компании задаются вопросом: стоит ли открывать свой цех литья или заказывать полимерные детали для разъемов телекоммуникационного оборудования на стороне?
| Критерий | Собственное производство | Аутсорсинг (Профессиональный завод, например, Сычуань Чжэншань) |
|---|---|---|
| CAPEX (Капитальные затраты) | Очень высокие (станки, формы, сушилки) | Нулевые (оплата только за продукт) |
| Экспертиза | Требуется время на накопление опыта | Доступ к 10+ годам опыта и команде из 80+ специалистов сразу |
| Гибкость | Низкая (сложно переключаться между заказами) | Высокая (масштабирование под спрос, парк из 50+ станков) |
| Контроль качества | Полный контроль | Зависит от SLA и аудита (гарантируется многоуровневой системой QC) |
| Себестоимость единицы | Высокая при малых объемах | Оптимальная благодаря эффекту масштаба и бережливому производству |
Рекомендация: Для объемов менее 50 000 деталей в месяц аутсорсинг экономически целесообразен. Для крупных серий возможно рассмотрение гибридной модели, но помните, что обслуживание парка литьевых машин — это отдельный сложный бизнес.
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж для заказа полимерных деталей?
Экономически оправданный минимальный тираж зависит от сложности формы и стоимости сырья. Обычно мы начинаем разговор от 1000 штук для прототипирования и от 5000-10000 штук для серийного производства. Однако, благодаря оптимизации процессов, мы можем выполнять и мелкие заказы для нишевых решений.
Можно ли использовать вторичный пластик для телеком-разъемов?
Категорически не рекомендуется для ответственных узлов. Вторичный полимер имеет нестабильные механические свойства, сниженную термостойкость и непредсказуемую усадку. Это может привести к массовому браку и рекламациям от конечных клиентов. Для невидимых внутренних элементов, не несущих нагрузки, использование регранулята возможно только после согласования и тщательного тестирования.
Какие документы вы предоставляете с партией?
С каждой поставкой полимерных деталей для разъемов телекоммуникационного оборудования мы предоставляем: паспорт качества, сертификат соответствия ГОСТ/ISO, протоколы входного контроля размеров (выборочно или полно, по договоренности) и сертификаты на сырье от производителя компаунда.
Как быстро можно изготовить опытную партию?
Срок изготовления пресс-формы составляет от 20 до 45 дней в зависимости от сложности. После утверждения формы опытная партия (T1) производится в течение 3-5 дней. Мы предлагаем услугу быстрого прототипирования на 3D-принтере из фотополимеров или методом CNC-фрезеровки для проверки сборки до запуска литья.
Заключение и призыв к действию
Качество телекоммуникационной сети начинается с мелочей. Надежный контакт, стабильный сигнал и долговечность оборудования напрямую зависят от того, насколько грамотно спроектированы и изготовлены полимерные детали для разъемов телекоммуникационного оборудования. В 2026 году конкуренция сместилась из плоскости «цена» в плоскость «технологическая надежность и экспертиза».
ООО «Сычуань Чжэншань Технологии» готово взять на себя полный цикл производства: от инженерного анализа вашей конструкции и подбора оптимального материала до серийного литья и контроля качества. Наш опыт работы с ведущими игроками рынка (Changan, Xiaomi, CRRC и др.) позволяет нам гарантировать соблюдение сроков и стандартов. Мы придерживаемся принципа «Фокус на клиенте, создание ценности для клиента», предлагая гибкие решения и оперативное реагирование на запросы.
Не рискуйте качеством своей продукции. Свяжитесь с нашими инженерами сегодня для бесплатной консультации и расчета стоимости вашего проекта.
Получить коммерческое предложение и техническую консультацию
Также рекомендуем ознакомиться с нашим каталогом: готовые решения для телеком-индустрии и примерами реализованных проектов.