+86-816-4467983
suzhoursd@163.com


Пластмассовые комплектующие для соединителей связи: производитель, опт
2026-08-29
- Пластмассовые комплектующие для соединителей связи: критерии качества и оптовые поставки от производителя
- Технологическая роль полимеров в телекоммуникационных разъемах
- Производственный цикл и контроль качества: опыт ООО «Сычуань Чжэншань Технологии»
- Применение в отраслях: от ЦОД до тяжелой промышленности
- Факторы ценообразования и логистика оптовых поставок
- Как выбрать надежного производителя: чек-лист для закупщика
- Типичные ошибки при проектировании и закупке
- FAQ: Часто задаваемые вопросы о пластмассовых компонентах
- Перспективы рынка и инновации в материалах
- Заключение и призыв к действию
Пластмассовые комплектующие для соединителей связи: критерии качества и оптовые поставки от производителя
Пластмассовые комплектующие для соединителей связи представляют собой высокоточные инженерные элементы, обеспечивающие механическую фиксацию, электрическую изоляцию и герметизацию телекоммуникационных интерфейсов. В условиях роста нагрузок на сети 5G и промышленный интернет вещей (IIoT), требования к диэлектрическим свойствам, термостойкости и геометрической стабильности полимерных деталей достигли исторического максимума. Для закупщиков и инженеров ключевым фактором становится не просто наличие детали, а соответствие материала спецификациям ГОСТ и международным стандартам IEC, гарантирующее срок службы узла более 15–20 лет в агрессивных средах.
Как производитель с многолетним опытом, мы наблюдаем сдвиг в запросах рынка: от простой покупки «корпусов» к комплексному инжинирингу узлов. Оптовые поставки пластмассовых комплектующих для соединителей связи требуют строгого контроля реологии литья, отсутствия внутренних напряжений и полной совместимости с металлическими контактами (латунь, бериллиевая бронза). Данная статья разбирает технические нюансы выбора материалов, логику ценообразования при опт и критерии, по которым крупные интеграторы оценивают надежность поставщика в 2026 году.
Технологическая роль полимеров в телекоммуникационных разъемах
Соединитель связи — это не просто точка контакта, а сложный электромеханический узел. Пластмассовые компоненты здесь выполняют три критические функции, отказ хотя бы одной из которых приводит к потере сигнала или короткому замыканию:
- Диэлектрическая изоляция: Предотвращение пробоя между центральным контактом и экраном. Для высокочастотных применений (до 40 ГГц и выше) диэлектрическая проницаемость (Dk) и тангенс угла диэлектрических потерь (Df) материала становятся определяющими параметрами.
- Механическая фиксация и центровка: Корпуса и изоляторы удерживают контакты с точностью до микрон. Любая усадка или деформация пластика после литья ведет к рассогласованию импеданса и росту коэффициента отражения (VSWR).
- Защита окружающей среды: Уплотнительные элементы и внешние кожухи защищают контактную группу от влаги, пыли и химических воздействий согласно стандартам IP67/IP68.
В 2026 году стандарты производства ужесточились. Если ранее допускалась погрешность геометрии в ±0.05 мм, то для современных миниатюрных разъемов (например, форм-факторов Micro-Coaxial или высокоскоростных backplane connectors) допуски сужены до ±0.01–0.02 мм. Это требует использования только высококлассного литьевого оборудования и прецизионных пресс-форм.
Ключевые материалы: выбор между PBT, PA66 и PPS
Не все пластики одинаково пригодны для создания пластмассовых комплектующих для соединителей связи. Выбор полимера диктуется условиями эксплуатации. Ниже приведен анализ наиболее востребованных термопластов в индустрии:
| Материал | Температурный диапазон (°C) | Диэлектрическая прочность (кВ/мм) | Преимущества | Ограничения |
|---|---|---|---|---|
| PBT (Полибутилентерефталат) | -40 … +120 | ~20-25 | Низкое влагопоглощение, отличная размерная стабильность, хорошая текучесть. | Чувствительность к гидролизу при высоких температурах без стабилизаторов. |
| PA66 (Полиамид 6.6) | -40 … +150 | ~20-30 | Высокая механическая прочность, устойчивость к истиранию, дешевизна сырья. | Гигроскопичность (впитывает влагу, меняя размеры и диэлектрические свойства). |
| PPS (Полифениленсульфид) | -50 … +240 | ~17-20 | Экстремальная термостойкость, негорючесть (UL94 V-0), химическая стойкость. | Высокая стоимость, хрупкость при ударе, сложность литья тонкостенных деталей. |
| LCP (Жидкокристаллический полимер) | -50 … +260 | ~15-18 | Минимальная усадка, идеален для микро-литья, низкие диэлектрические потери. | Очень высокая цена, требовательность к сушке сырья перед переработкой. |
Инженерное примечание: При заказе пластмассовых комплектующих для соединителей связи оптом, часто возникает ошибка выбора PA66 для уличных шкафов связи. Без специальной модификации (гидролизостойкой) такой разъем может «повести» через 2–3 года эксплуатации в условиях высокой влажности, что приведет к нарушению контакта. Мы рекомендуем для таких случаев использовать PBT с добавками или PPS.
Производственный цикл и контроль качества: опыт ООО «Сычуань Чжэншань Технологии»
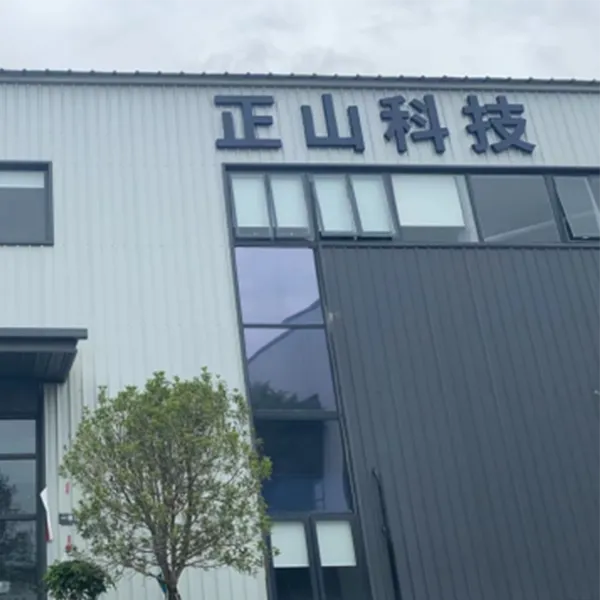
Доверие к поставщику формируется через прозрачность процессов и подтвержденную экспертизу. Производство качественных компонентов невозможно без соблюдения строгого технологического регламента. Ярким примером предприятия, успешно интегрирующего передовые технологии литья и проектирования, является ООО «Сычуань Чжэншань Технологии».
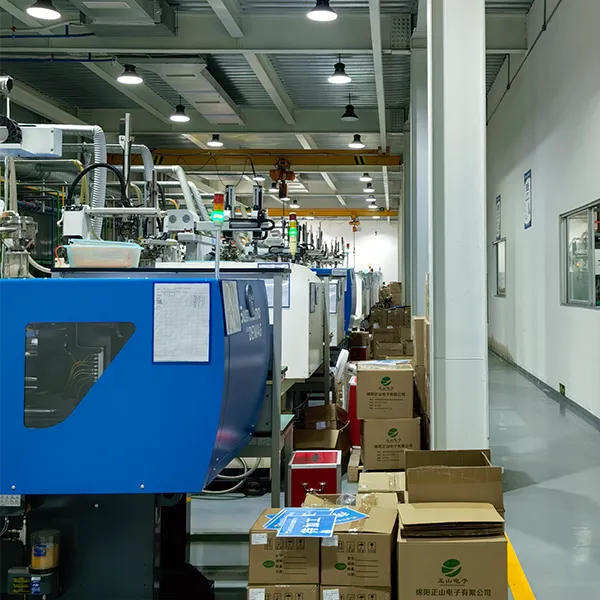
Основанная в 2013 году в городе Мяньян (китайский центр высоких технологий) и расширившая свои мощности в 2023 году до современного комплекса площадью более 6000 кв. м, компания специализируется на проектировании прецизионных пресс-форм и серийном литье пластмассовых деталей для критически важных применений. Такой подход позволяет закрывать потребности самых требовательных секторов: от телекоммуникаций и оборонной промышленности до электромобилей (поставки для CATL, BYD, Changan) и робототехники (DJI).
1. Подготовка сырья и сушка
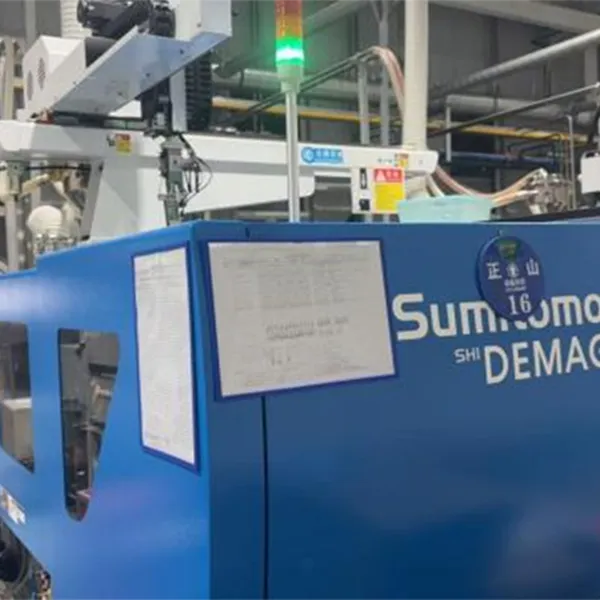
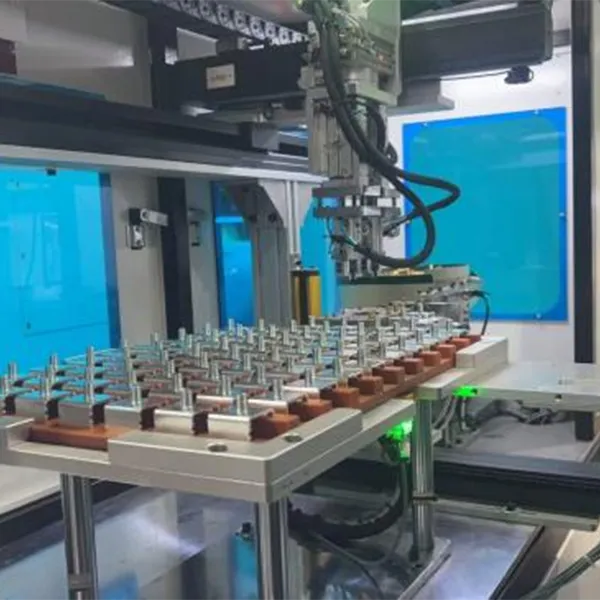
Большинство инженерных пластиков (особенно полиамиды и полиэфиры) гигроскопичны. Наличие влаги в грануляте при температуре литья 250–300°C приводит к гидролитической деградации полимера. Деталь становится хрупкой, появляются серебристые полосы (следы газа) и раковины. На производстве «Сычуань Чжэншань Технологии», оснащенном более чем 50 единицами современного оборудования, используется централизованная система сушки с жестким контролем точки росы. Время сушки составляет от 4 до 8 часов, что исключает риск скрытых дефектов.
2. Литье под давлением (Injection Molding)
Ключевой этап, где формируются пластмассовые комплектующие для соединителей связи. Важнейшие параметры процесса:
- Температура формы: Поддерживается с точностью до ±1°C. Неравномерный нагрев вызывает коробление деталей.
- Давление впрыска и выдержки: Критично для заполнения тонких стенок изоляторов без образования внутренних напряжений.
- Скорость впрыска: Слишком высокая скорость может привести к «сгоранию» пластика (дизель-эффект) в ловушках воздуха; слишком низкая — к преждевременному застыванию потока.
Команда из более чем 80 сотрудников, включая профессиональных конструкторов пресс-форм и инженеров по литью, обеспечивает полный цикл контроля. Это позволяет реализовывать как полностью автоматические, так и полуавтоматические режимы, гарантируя стабильность параметров и высокую повторяемость качества от партии к партии.
3. Постобработка и контроль геометрии
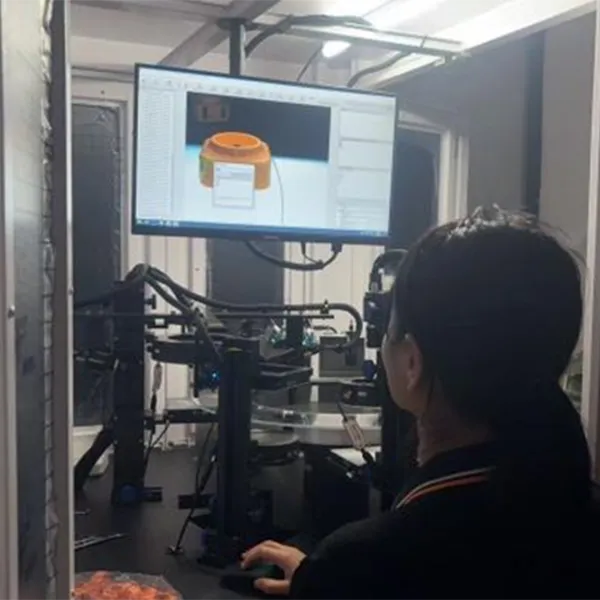
После извлечения из формы детали проходят стадию стабилизации. Для ответственных компонентов применяется автоматизированный оптический контроль (AOI) и выборочные измерения на координатно-измерительных машинах (КИМ/CMM). Проверяются:
- Соосность отверстий под контакты.
- Плоскостность базовых поверхностей.
- Отсутствие облоя (flash), который может помешать сборке разъема.
Применение в отраслях: от ЦОД до тяжелой промышленности
Спрос на пластмассовые комплектующие для соединителей связи неоднороден. Разные сектора экономики диктуют разные требования к продукции. Понимание этих нюансов помогает закупщикам формировать правильные ТЗ (технические задания).
Сценарий 1: Центры обработки данных (ЦОД) и серверное оборудование
Контекст: Высокая плотность компоновки, скорости передачи данных 112 Gbps и выше, непрерывная работа 24/7.
Требования: Минимальные диэлектрические потери (Low Dk/Df), высокая точность литья для обеспечения целостности сигнала (Signal Integrity). Часто используются разъемы типа QSFP, OSFP, SFP-DD.
Решение: Применение LCP или специальных марок PPS. Корпуса должны иметь минимальную толщину стенки (менее 0.3 мм) для миниатюризации. Цена ошибки здесь — потеря пакетов данных и перегрев порта.
Сценарий 2: Промышленная автоматизация и робототехника
Контекст: Вибрации, ударные нагрузки, присутствие масел и СОЖ (смазочно-охлаждающих жидкостей), перепады температур.
Требования: Высокая ударная вязкость, химическая стойкость, надежность фиксации защелок (lock-latch mechanism) при миллионах циклов подключения/отключения.
Решение: Усиленные марки PA66 с стекловолокном (15–30%) или PBT. Конструкция должна предусматривать усиленные ребра жесткости. Важно, чтобы пластик не трескался при затяжке крепежных винтов моментом свыше 0.5 Н·м.
Сценарий 3: Телекоммуникационные вышки и уличное оборудование (5G/FTTx)
Контекст: Прямое воздействие УФ-излучения, дождя, льда, экстремальных температур (-50°C…+60°C).
Требования: УФ-стабильность, герметичность, долговечность.
Решение: Материалы с добавками УФ-стабилизаторов и антипиренов. Часто требуется сертификация по климатическим исполнениям УХЛ. Здесь критична цена владения: дешевый пластик пожелтеет и рассыплется за 2 года, требуя дорогостоящей замены всего узла на высоте.
Факторы ценообразования и логистика оптовых поставок
При формировании бюджета на закупку пластмассовых комплектующих для соединителей связи, необходимо учитывать структуру себестоимости. В 2026 году рынок сырья стабилизировался после потрясений предыдущих лет, но логистические плечи остаются важным фактором.
Что влияет на цену единицы продукции?
- Стоимость сырья: Зависит от биржевых цен на нефтепродукты и конкретного бренда компаунда (BASF, DuPont, SABIC или качественные аналоги из Азии/РФ). Инженерные пластики стоят в 3–5 раз дороже массовых (PP, PE).
- Сложность пресс-формы: Многогнездовые формы (на 32, 64, 128 гнезд) снижают себестоимость литья, но требуют высоких первоначальных инвестиций в инструмент. Амортизация формы включается в цену партии.
- Точность и постобработка: Детали, требующие ручной сборки, удаления литников или ультразвуковой сварки, стоят дороже автоматически выпадающих изделий.
- Объем партии: Эффект масштаба работает линейно до определенного предела. Опт от 10 000 шт. дает скидку до 30–40% по сравнению с мелким серией.
Логистика и экспортный потенциал
Для иностранных партнеров и крупных российских дистрибьюторов важна упаковка. Пластмассовые детали легко повреждаются при транспортировке. Мы используем:
- Антистатические блистеры для чувствительных к статике компонентов.
- Вакуумную упаковку с силикагелем для предотвращения влагопоглощения при хранении.
- Жесткие картонные коробки с разделителями.
Сроки производства стандартной партии составляют 15–25 рабочих дней (включая изготовление инструмента, если он новый). Экспортные поставки сопровождаются полным пакетом документов: сертификаты происхождения, паспорта качества, декларации соответствия ЕАС.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок насыщен предложениями, но не все поставщики способны обеспечить стабильное качество пластмассовых комплектующих для соединителей связи. Используйте этот чек-лист для аудита потенциального партнера:
| Критерий | Признак надежности | Тревожный сигнал |
|---|---|---|
| Собственное производство | Есть парк термопластавтоматов (ТПА) и участок изготовления пресс-форм. | Поставщик является только посредником, нет фото/видео с производства. |
| Контроль сырья | Предоставляются сертификаты на каждую партию сырья (Batch Certificate). | Используются «безымянные» рециклаты или вторичка без тестов. |
| Инструментальный парк | Наличие собственных станков ЧПУ для ремонта и изготовления форм. | Ремонт форм отдается на сторону, долгий срок реакции на брак. |
| Лаборатория | Есть оборудование для проверки размеров (проекторы, КИМ) и тестов на горючесть. | Контроль только визуальный («на глаз»). Нет протоколов испытаний. |
| Гибкость | Готовность изготовить пилотную партию и доработать конструкцию. | Отказ от мелких доработок, работа только по жесткому шаблону. |
Рекомендация: Запрашивайте образцы перед заключением контракта на опт. Проведите собственные испытания на сборку: попробуйте собрать прототип разъема. Если пластиковые детали входят с чрезмерным усилием или имеют люфт, технология литья нарушена.
Типичные ошибки при проектировании и закупке
На основе анализа рекламаций за последние 5 лет, мы выделили частые проблемы, с которыми сталкиваются клиенты:
1. Игнорирование направления течения расплава
При проектировании корпуса конструкторы иногда забывают, что полимерные цепи ориентируются вдоль потока. Это создает анизотропию свойств: вдоль потока деталь прочнее, поперек — слабее. Если нагрузка на защелку приходится поперек потока, возможен скол. Наши инженеры проводят симуляцию литья (Moldflow analysis) на этапе согласования 3D-модели, чтобы предсказать эти риски.
2. Неправильный выбор допусков
Заказчики часто требуют допуски IT7-IT8 (как для металла) для пластиковых деталей. Это технологически избыточно и резко удорожает продукт. Для большинства соединительных систем достаточно допусков IT10-IT12. Мы помогаем клиентам оптимизировать чертежи, снижая стоимость без потери функциональности.
3. Экономия на сушке
Попытка сэкономить электроэнергию на сушке сырья приводит к появлению микротрещин внутри детали. Внешне брак не виден, но при монтаже или вибрации деталь ломается. Такой скрытый дефект опаснее явного брака.
FAQ: Часто задаваемые вопросы о пластмассовых компонентах
Какой минимальный объем заказа (MOQ) для производства пластмассовых комплектующих для соединителей связи?
Минимальная партия зависит от сложности изделия и количества гнезд в форме. Обычно MOQ составляет от 1000 до 5000 штук для стандартных изделий. Для уникальных деталей возможно производство опытных партий от 100 шт. на универсальных формах или методом быстрого прототипирования.
Предоставляете ли вы услуги по разработке пресс-форм?
Да, мы осуществляем полный цикл: от 3D-моделирования и прототипирования до изготовления стальных пресс-форм и их обслуживания. Срок изготовления формы — от 25 до 45 дней.
Можно ли использовать вторичный пластик для корпусов разъемов?
Для несущих и изолирующих элементов высокочастотных и ответственных соединителей использование регранулята не рекомендуется из-за нестабильности диэлектрических свойств и снижения механической прочности. Допускается применение вторичных материалов только для внешних декоративных кожухов, не влияющих на электрику.
Какие сертификаты есть у вашей продукции?
Наша система менеджмента качества сертифицирована по ISO 9001. Продукция соответствует требованиям RoHS, REACH. По запросу предоставляются протоколы испытаний на горючесть (UL94) и климатические тесты.
Перспективы рынка и инновации в материалах
Индустрия движется к увеличению частот и миниатюризации. В ближайшие 3–5 лет ожидается рост спроса на материалы с ультранизкими диэлектрическими потерями (Ultra-Low Loss). Традиционные PBT и PA будут вытесняться модифицированными PPS и композитами на основе LCP с керамическими наполнителями, позволяющими регулировать коэффициент теплового расширения (CTE).
Также трендом является устойчивое развитие (Sustainability). Крупные западные и азиатские заказчики все чаще требуют наличия в ассортименте биоразлагаемых или легко перерабатываемых полимеров для неответственных частей корпусов. Мы уже внедряем линии по переработке собственного производственного брака (post-industrial recycling) для снижения углеродного следа, что становится конкурентным преимуществом при тендерах международных компаний.
Заключение и призыв к действию
Качественные пластмассовые комплектующие для соединителей связи — это фундамент надежности всей телекоммуникационной системы. Ошибка в выборе материала или поставщика может стоить миллионных убытков от простоев сети. Выбирая нас, вы получаете не просто товар, а технологического партнера с собственным производством, лабораторией и инженерной поддержкой.
Мы готовы рассмотреть ваш чертеж или техническое задание и предоставить коммерческое предложение в течение 48 часов. Для крупных оптовых покупателей предусмотрены специальные условия логистики и отсрочки платежа.
Нужен расчет стоимости партии или консультация инженера?