+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для телекоммуникационных соединителей: производство на заказ
2026-08-25
- Пластмассовые детали для телекоммуникационных соединителей: производство на заказ и технические требования 2026
- Роль полимерных компонентов в архитектуре телекоммуникационных соединений
- Материаловедение: выбор полимеров для высоких частот и нагрузок
- Технология литья под давлением: контроль качества и точности
- Применение в различных сегментах телекоммуникаций
- Как выбрать поставщика: критерии оценки надежности
- ООО «Сычуань Чжэншань Технологии»: опыт и компетенции в прецизионном литье
- Экономические аспекты и оптимизация стоимости
- Типичные ошибки при проектировании и заказе
- FAQ: Часто задаваемые вопросы о производстве пластиковых деталей
- Инженерное заключение и рекомендации
Пластмассовые детали для телекоммуникационных соединителей: производство на заказ и технические требования 2026
Пластмассовые детали для телекоммуникационных соединителей являются критически важным компонентом современной инфраструктуры передачи данных, обеспечивая механическую стабильность, диэлектрическую изоляцию и защиту контактов от агрессивных сред. В условиях роста плотности каналов связи и перехода на стандарты 5G/6G, точность литья полимерных корпусов, изоляторов и фиксаторов напрямую влияет на целостность сигнала и долговечность оборудования. Наше производство специализируется на изготовлении высокоточных компонентов из инженерных пластиков (PBT, PA66, PPS, LCP) с соблюдением допусков до ±0.02 мм, что гарантирует совместимость с международными стандартами IEC и Telcordia.
Заказное производство позволяет оптимизировать геометрию деталей под специфические условия эксплуатации: от экстремальных температур в уличных шкафах до высоких вибрационных нагрузок в промышленных коммутаторах. Мы предлагаем полный цикл разработки: от 3D-моделирования и выбора материала с учетом миграции пластификаторов до серийного литья под давлением и контроля качества на координатно-измерительных машинах (CMM). Это решение для инженеров-конструкторов и закупщиков, которым важна не просто цена единицы продукции, а предсказуемость поведения узла в течение всего жизненного цикла телекоммуникационной системы.
Роль полимерных компонентов в архитектуре телекоммуникационных соединений
Телекоммуникационный соединитель — это не просто точка контакта двух проводников. Это сложная электромеханическая система, где пластмассовые детали для телекоммуникационных соединителей выполняют функцию несущего каркаса. Ошибка в выборе материала или нарушении геометрии литья приводит к микросдвигам контактов, окислению поверхностей и, как следствие, к затуханию сигнала или полному обрыву связи.
В 2026 году требования к пропускной способности сетей выросли многократно. Высокочастотные сигналы крайне чувствительны к диэлектрическим потерям в материале изолятора. Если металлический контакт отвечает за передачу тока, то полимерная часть определяет позиционирование этого контакта в пространстве с микронной точностью. Любая усадка пластика после литья, непредсказуемая деформация при нагреве или влагопоглощение меняют геометрические параметры, что недопустимо для интерфейсов типа RJ45 Cat.8, оптических разъемов LC/MPO или коаксиальных коннекторов N-type.
Ключевые функции пластиковых деталей включают:
- Механическая фиксация: Удержание металлических контактов (пинов, гнезд) в строго заданном положении относительно друг друга.
- Диэлектрическая изоляция: Предотвращение коротких замыканий между соседними линиями передачи данных или питания (PoE).
- Защита от окружающей среды: Герметизация узла от пыли, влаги (IP67/IP68) и химических реагентов.
- Направляющая функция: Обеспечение правильного сочленения ответной части разъема без повреждения контактов.
Инженеры часто недооценивают влияние внутреннего напряжения в пластике, возникающего при литье. Это напряжение может «выстрелить» спустя месяцы эксплуатации, вызывая растрескивание корпуса под нагрузкой. Именно поэтому производство на заказ требует глубокого понимания реологии полимеров, а не просто наличия литьевой машины.
Материаловедение: выбор полимеров для высоких частот и нагрузок
Выбор материала — это первый этап инженерного проектирования. Не существует универсального пластика. Каждый класс полимеров имеет свой баланс между текучестью, термостойкостью, прочностью и стоимостью. Для пластмассовых деталей для телекоммуникационных соединителей наиболее востребованы следующие материалы:
Полибутилентерефталат (PBT / PBT+GF)
Золотой стандарт для разъемов RJ45, USB и многих промышленных интерфейсов. PBT обладает отличным балансом свойств:
- Низкое влагопоглощение (< 0.1% за 24 часа), что сохраняет стабильность размеров во влажном климате.
- Высокая диэлектрическая прочность и низкий коэффициент диэлектрических потерь.
- Хорошая химическая стойкость к смазкам и растворителям.
Добавление стекловолокна (15-30%) значительно повышает жесткость и термостойкость, но может ухудшить качество поверхности и увеличить абразивный износ формы. Для высокоскоростных применений важно использовать марки PBT с низкой диэлектрической проницаемостью (Dk < 3.5).
Полиамид 66 (PA66 / Nylon 66)
Используется там, где требуется высокая механическая прочность и ударная вязкость. Однако PA66 гигроскопичен. Поглощая влагу, он увеличивается в размерах и теряет жесткость. В телекоммуникациях его применяют с осторожностью, часто в модификациях с минеральными наполнителями или для деталей, не работающих в условиях высокой влажности. Преимущество PA66 — отличная текучесть, позволяющая лить тонкостенные сложные детали.
Жидкокристаллические полимеры (LCP)
Материал премиум-класса для миниатюрных высокочастотных разъемов (SFP, QSFP, micro-coax). LCP обладает уникальными свойствами:
- Экстремально низкая усадка при литье (изотропная), что критично для многоконтактных разъемов с шагом пина 0.5 мм и менее.
- Высокая термостойкость (до 280°C), позволяющая выдерживать бессвинцовую пайку в печах оплавления (reflow soldering) без деформации.
- Минимальные диэлектрические потери на частотах выше 10 ГГц.
Недостаток LCP — хрупкость и высокая стоимость сырья, а также сложность литья из-за быстрого замерзания потока.
Полифениленсульфид (PPS)
Альтернатива LCP для тяжелых условий эксплуатации. PPS превосходит многие пластики по химической стойкости и огнестойкости (естественный V-0 по UL94 без добавления галогенов). Часто используется в автомобильной телекоммуникации и промышленных контроллерах, где возможны воздействия агрессивных сред.
| Параметр | PBT (30% GF) | PA66 (30% GF) | LCP | PPS (40% GF) |
|---|---|---|---|---|
| Температура плавления, °C | 225 | 260 | 280-330 | 280 |
| Усадка при литье, % | 0.8 – 1.2 | 0.5 – 0.8 | 0.2 – 0.4 | 0.1 – 0.3 |
| Влагопоглощение (насыщение), % | < 0.1 | 1.5 – 2.5 | < 0.05 | < 0.05 |
| Диэлектрическая проницаемость (1 МГц) | 3.0 – 3.5 | 3.5 – 4.0 | 2.9 – 3.1 | 3.2 – 3.4 |
| Стойкость к пайке (Reflow) | Средняя | Низкая | Отличная | Отличная |
| Стоимость сырья | Низкая | Средняя | Высокая | Высокая |
Технология литья под давлением: контроль качества и точности
Производство пластмассовых деталей для телекоммуникационных соединителей требует оборудования высокого класса. Обычные термопластавтоматы (ТПА) не обеспечивают необходимой повторяемости. Мы используем машины с сервоприводами и замкнутым контуром контроля давления впрыска. Процесс делится на несколько критических этапов, каждый из которых влияет на итоговое качество.
Подготовка сырья и сушка
Инженерные пластики, такие как PBT и PA66, гигроскопичны или чувствительны к гидролизу при высоких температурах. Перед литьем гранулят обязательно просушивается в дегидратационных бункерах. Для PBT температура сушки составляет 120-140°C в течение 4-6 часов. Нарушение этого режима приводит к появлению серебра на поверхности детали (деградация материала) и резкому падению механической прочности. Для LCP сушка еще более критична, так как влага вызывает вспенивание и нарушение структуры тонких стенок.
Проектирование литниковой системы
Для многоместных форм (например, 32 или 64 гнезда за цикл) балансировка литниковой системы является задачей высшей сложности. Несбалансированный поток приводит к тому, что в одних ячейках формы деталь будет недоливана, а в других — пережата (повышенное внутреннее напряжение). Мы применяем программное моделирование заполнения формы (Moldflow Analysis) на этапе проектирования. Это позволяет предсказать зоны возможного коробления и оптимизировать точки впрыска.
Контроль температурных режимов
Точность поддержания температуры формы составляет ±1°C. Использование конформных каналов охлаждения или бериллиевых вставок в критических зонах позволяет сократить цикл охлаждения и уменьшить термические напряжения. Быстрое охлаждение может «заморозить» ориентацию макромолекул, что приведет к последующей деформации детали при нагреве в эксплуатации. Медленное охлаждение увеличивает цикл, но повышает стабильность геометрии.
Обработка после литья
Некоторые детали требуют дополнительной обработки. Например, удаление литников ультразвуком или лазером для исключения механических напряжений в зоне среза. Для PA66 иногда применяется кондиционирование (насыщение влагой в контролируемой камере) для стабилизации размеров перед сборкой, хотя в прецизионной телекоммуникации мы стараемся избегать материалов, требующих такой постобработки, отдавая предпочтение PBT и LCP.
Применение в различных сегментах телекоммуникаций
Спрос на пластмассовые детали для телекоммуникационных соединителей дифференцирован по отраслям. Каждый сегмент диктует свои уникальные требования к материалам и конструкции.
Центры обработки данных (Data Centers) и серверное оборудование
Здесь ключевыми факторами являются плотность компоновки и теплоотвод. Разъемы SFP+, QSFP28, OSFP работают на скоростях 400G и 800G. Пластиковые корпуса этих модулей должны быть исключительно плоскими и стабильными, чтобы обеспечить правильный контакт с клеткой шасси. Материал: преимущественно LCP или высокотемпературный Nylon. Температура внутри сервера может достигать 85-100°C в локальных зонах. Детали не должны выделять газов (outgassing), которые могут оседать на оптических линзах или контактах, ухудшая сигнал.
Промышленная автоматизация и IoT
Промышленные Ethernet-разъемы (M12, M8, RJ45 Industrial) работают в условиях вибрации, ударов и наличия масел. Корпуса должны обладать высокой ударной вязкостью. Часто используется PA66 с добавлением ударопрочных модификаторов или PBT. Важным аспектом является герметизация: пластиковые детали должны плотно облегать резиновые уплотнительные кольца (O-rings), не вызывая их чрезмерного сжатия (что ведет к потере эластичности) или недостаточного прилегания. Допуски на посадочные места под уплотнители составляют не более ±0.05 мм.
Внешние телекоммуникационные сети (Outside Plant)
Кроссовые коробки, оптические муфты и уличные разъемы подвержены воздействию УФ-излучения, дождя, льда и перепадов температур от -40°C до +70°C. Стандартный ABS или поликарбонат здесь не подходят из-за деградации на солнце. Применяются специальные марки PBT или ASA (Acrylonitrile Styrene Acrylate) с УФ-стабилизаторами. Детали должны сохранять эластичность и прочность при морозе, не становясь хрупкими. Также важна стойкость к гидролизу, так как конденсат внутри коробок — обычное явление.
Как выбрать поставщика: критерии оценки надежности
Рынок переполнен предложениями, но найти партнера, способного обеспечить стабильное качество пластмассовых деталей для телекоммуникационных соединителей, сложно. При выборе подрядчика обращайте внимание на следующие технические и организационные аспекты:
- Наличие собственного инструментального цеха. Качество детали на 80% определяется качеством пресс-формы. Поставщик должен иметь парк высокоточных станков ЧПУ и электроэрозионных станков для изготовления форм. Если форма делается на субподряде, контроль сроков и качества усложняется.
- Лаборатория контроля качества. Обязательны: координатно-измерительная машина (CMM) для проверки геометрии, тестеры текучести расплава (MFI), печи для проверки термостойкости и камеры климатических испытаний. Поставщик должен предоставлять протоколы измерений (FAI – First Article Inspection) для каждой новой партии инструментов.
- Опыт работы с инженерными пластиками. Литье обычного полипропилена и литье LCP — это разные технологии. Спросите о кейсах с материалами, аналогичными вашему. Наличие сертификатов ISO 9001 и IATF 16949 (если применимо) является хорошим индикатором системного подхода.
- Прозрачность цепочки поставок сырья. Требуйте сертификаты происхождения материала (Certificate of Origin) и паспорта качества на каждую партию гранулята. Использование регранулята (вторичного пластика) в телекоммуникационных деталях недопустимо, если это не оговорено специально для неответственных элементов.
- Инженерная поддержка. Поставщик должен участвовать в этапе DFM (Design for Manufacturing). Если вам просто говорят «да, сделаем», не указывая на потенциальные проблемы с уклонами, толщинами стенок или радиусами — это красный флаг.
Мы рекомендуем запрашивать пробную партию (pilot run) перед запуском массового производства. Это позволяет проверить поведение материала в реальных условиях сборки вашего конечного продукта.
ООО «Сычуань Чжэншань Технологии»: опыт и компетенции в прецизионном литье
В качестве примера компании, успешно реализующей описанные выше принципы, можно привести ООО «Сычуань Чжэншань Технологии». Это высокотехнологичное предприятие, основанное в 2013 году (изначально как ООО «Мяньян Чжэншань Электроникс») в городе Мяньян — одном из ведущих научных центров Китая. В ноябре 2023 года компания переехала в собственный современный производственный комплекс площадью более 6000 квадратных метров в индустриальном парке Чжуннань Гаокэ.
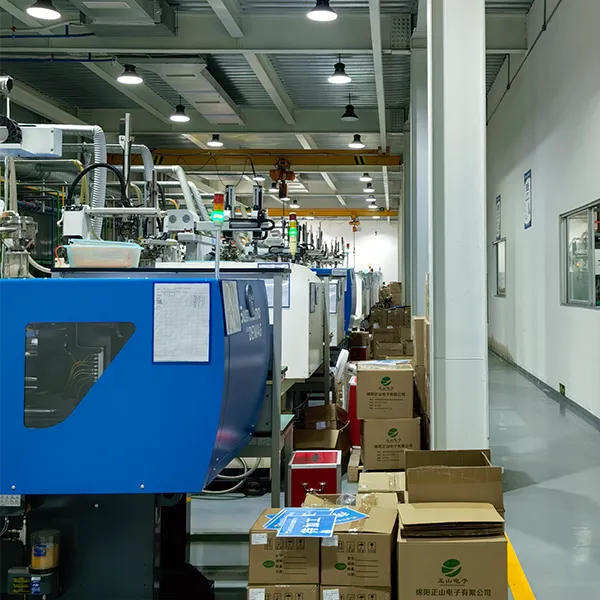
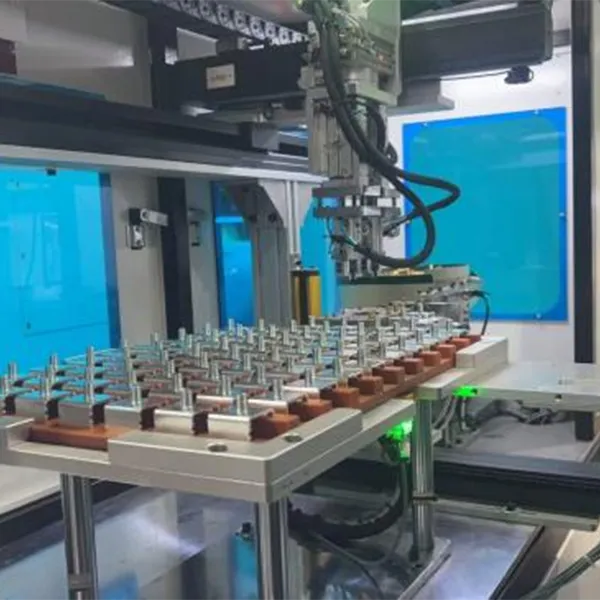
Основной фокус компании — разработка и производство высокоточных пластиковых деталей для критически важных применений, включая телекоммуникации, оборонную промышленность, электромобили и робототехнику. Производственная база оснащена более чем 50 единицами современного оборудования, включая станки с ЧПУ, электроэрозионные установки и инжекционные пресс-машины, что позволяет осуществлять полный вертикально интегрированный цикл: от проектирования прецизионных пресс-форм до серийного литья и контроля качества.
Компания сотрудничает с ведущими отраслевыми игроками, такими как Changan, CATL, BYD, Xiaomi и DJI, поставляя компоненты, соответствующие строгим техническим требованиям. Ключевыми продуктами в области соединительных технологий являются корпуса розеток, проходные корпуса, изоляционные монтажные пластины и основания для круглых соединителей. Опыт работы с такими клиентами, как АО «Сычуань Хуафэн Технологии» (крупный производитель электронных компонентов), подтверждает способность предприятия обеспечивать стабильное качество и соблюдение сроков даже для сложных проектов.
Конкурентные преимущества ООО «Сычуань Чжэншань Технологии» заключаются в наличии собственной квалифицированной инженерной команды (более 80 сотрудников), глубокой экспертизе в литье инженерных пластиков и системе контроля, охватывающей все этапы производства. Компания придерживается принципов бережливого производства и ориентации на результат, стремясь стать одним из наиболее надежных поставщиков прецизионных пластиковых компонентов в Азиатско-Тихоокеанском регионе.
Экономические аспекты и оптимизация стоимости
Цена пластмассовых деталей для телекоммуникационных соединителей формируется не только из стоимости сырья. Структура затрат выглядит следующим образом:
- Амортизация пресс-формы: Может составлять до 30-40% стоимости первых партий. Оптимизация конструкции формы (например, использование горячеканальных систем) увеличивает начальные инвестиции, но снижает себестоимость единицы продукции за счет отсутствия облоя и сокращения цикла.
- Сырье: Цены на инженерные пластики волатильны и зависят от нефтяных котировок и логистики. Долгосрочные контракты помогают фиксировать цену.
- Энергозатраты и машинное время: Зависят от цикла литья. Уменьшение времени охлаждения на 2 секунды при миллионных тиражах дает огромную экономию.
- Контроль качества и брак: Стоимость обнаружения дефекта на стороне заказчика в 10-100 раз выше, чем на стороне производителя. Инвестиции в автоматический оптический контроль (AOI) на линии литья окупаются снижением рекламаций.
Для снижения общей стоимости владения (TCO) мы предлагаем оптимизацию дизайна детали: объединение нескольких элементов в один литой узел, уменьшение веса детали без потери прочности (ребра жесткости вместо сплошных стенок) и выбор материала, соответствующего реальным, а не избыточным требованиям.
Типичные ошибки при проектировании и заказе
Анализ брака за последние 5 лет выявил ряд повторяющихся проблем, с которыми сталкиваются разработчики соединителей:
1. Игнорирование направления укладки стекловолокна. В армированных пластиках прочность вдоль потока и поперек него различается в 2-3 раза. Если защелка или тонкая стенка расположены поперек потока, она может отломиться при сборке. Необходимо ориентировать/Gate детали так, чтобы поток шел вдоль нагруженных элементов.
2. Неравномерная толщина стенок. Резкие переходы от толстой стенки к тонкой создают внутренние напряжения и воронки (sink marks) на поверхности. Это не только косметический дефект, но и зона концентрации напряжений. Рекомендуется использовать плавные переходы и ребра жесткости толщиной 50-60% от основной стенки.
3. Недостаточные уклоны для извлечения. Желание сделать деталь идеально вертикальной приводит к царапинам на поверхности при извлечении из формы и увеличению усилия выталкивания, что деформирует деталь. Минимальный уклон должен составлять 0.5-1 градус на сторону, а для текстурированных поверхностей — еще больше.
4. Выбор материала только по цене. Попытка заменить PBT на более дешевый PET или непроверенный композит часто приводит к проблемам с пайкой или старением через год эксплуатации. Экономия на сырье в телекоммуникациях — ложная экономия.
FAQ: Часто задаваемые вопросы о производстве пластиковых деталей
Какой минимальный тираж для заказа пресс-формы?
Экономически целесообразно начинать производство от 5 000 – 10 000 штук. Однако мы изготавливаем формы и для мелких серий (прототипирование), используя алюминиевые формы или формы из мягкой стали, что снижает начальную стоимость инструмента, но ограничивает его долговечность (до 50 000 циклов).
Можете ли вы обеспечить соответствие стандартам UL?
Да, мы используем только сертифицированные материалы, имеющие карту UL (Yellow Card). При необходимости можем организовать тестирование готовых изделий на горючесть (UL94) в аккредитованных лабораториях. Для большинства телекоммуникационных применений требуется рейтинг V-0.
Как вы контролируете размеры многоконтактных разъемов?
Мы используем оптические сканеры и CMM с щупами малого диаметра. Для критических параметров (шаг пина, соосность) проводится 100% автоматический контроль на vision-системах непосредственно в процессе литья или сразу после него. Статистический процессный контроль (SPC) позволяет отслеживать тренды изменения размеров и корректировать параметры машины до выхода за допуски.
Возможно ли изготовление деталей из вторичного пластика?
Для внутренних неответственных деталей (например, проставки, не влияющие на электрику) это возможно по согласованию. Однако для внешних корпусов и изоляторов контактов мы настоятельно не рекомендуем использование регранулята из-за нестабильности свойств и риска снижения диэлектрической прочности. Все наши основные продукты производятся из первичного virgin-материала.
Какие сроки изготовления пресс-формы?
Стандартный срок изготовления стальной пресс-формы средней сложности составляет 4-6 недель. Сюда входит проектирование, закупка материалов, механообработка, сборка и испытания формы (T1 trial). Сроки могут быть сокращены до 3 недель за счет интенсификации работ, но это увеличивает стоимость.
Инженерное заключение и рекомендации
Производство пластмассовых деталей для телекоммуникационных соединителей — это область, где пересекаются химия полимеров, точная механика и электроника. Ошибки здесь стоят дорого: отзыв партии оборудования с рынка может разрушить репутацию бренда. Поэтому подход «сделать дешевле» не работает в долгосрочной перспективе.
Наш опыт показывает, что ключ к успеху — это раннее вовлечение технолога литья в процесс проектирования детали. Модификация конструкции на этапе 3D-модели стоит в сотни раз дешевле, чем переделка пресс-формы. Мы готовы предоставить экспертизу на этапе DFM, чтобы убедиться, что ваш дизайн технологичен, а выбранный материал соответствует реальным условиям эксплуатации.
Неопределенность в поведении новых композитных материалов остается вызовом для всей отрасли. Мы продолжаем исследования в области нанонаполненных полимеров для улучшения теплопроводности пластиковых корпусов, что станет актуальным для следующего поколения высокоскоростных интерфейсов.
Если вы ищете надежного партнера для производства сложных пластиковых компонентов, способного обеспечить стабильное качество, соблюдение сроков и техническую поддержку, свяжитесь с нами для обсуждения вашего проекта.
Готовы обсудить ваш проект?
Отправьте нам чертежи или 3D-модели для предварительной оценки стоимости и технического анализа. Наши инженеры подготовят коммерческое предложение и рекомендации по выбору материала в течение 48 часов.
Получить консультацию инженера и расчет стоимости
Также рекомендуем ознакомиться с нашими решениями для высокочастотных соединителей и промышленных интерфейсов.