+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для соединителей электромобилей: OEM производитель
2026-08-25
- Пластмассовые детали для соединителей электромобилей: критерии качества и специфика OEM-производства в 2026 году
- Роль пластиковых компонентов в архитектуре высоковольтных соединителей EV
- Материаловедение: выбор полимеров для высоких нагрузок
- Технология литья под давлением: специфика EV-деталей
- Проектирование пресс-форм: особенности для автопрома
- Стандарты безопасности и сертификация (EAC, UL, IATF)
- Типичные дефекты и методы их устранения
- Экономические аспекты и ценообразование
- Сравнение: OEM производство vs Покупка готовых решений
- Логистика и управление цепями поставок в 2026 году
- FAQ: Часто задаваемые вопросы по пластиковым деталям для EV
- Инженерный взгляд: ограничения и перспективы
- Заключение и призыв к действию
Пластмассовые детали для соединителей электромобилей: критерии качества и специфика OEM-производства в 2026 году
Пластмассовые детали для соединителей электромобилей представляют собой высокоточные инженерные компоненты, обеспечивающие электрическую изоляцию, механическую фиксацию и герметичность силовых и сигнальных цепей в системах зарядки и тяговых батареях. В условиях стремительного роста рынка EV (электромобилей) к 2026 году требования к диэлектрическим свойствам, термостойкости и огнестойкости полимеров достигли беспрецедентных уровней. Основная задача таких деталей — не просто удерживать контакты, а гарантировать безопасность при токах до 600 А и напряжениях до 1000 В DC, предотвращая пробой изоляции и тепловую деградацию.
Как OEM-производитель с более чем десятилетним опытом в промышленном литье, мы наблюдаем сдвиг от стандартных решений к кастомизированным композитам. Современные пластмассовые детали для соединителей электромобилей должны выдерживать циклические температурные нагрузки от -40°C до +125°C (кратковременно до +150°C) и соответствовать строгим стандартам UL94 V-0. Ошибка в выборе материала или геометрии литья может привести к микротрещинам под вибрационной нагрузкой, что является одной из главных причин отказа высоковольтных разъемов в полевых условиях. Данная статья подробно разбирает технологические аспекты производства, выбор материалов и логику закупки этих критически важных компонентов.
Роль пластиковых компонентов в архитектуре высоковольтных соединителей EV
Высоковольтный соединитель (HV connector) — это сложный узел, где пластик выполняет функцию несущего каркаса. В отличие от бытовой электроники, в автомобильной промышленности пластмассовые детали для соединителей электромобилей подвергаются экстремальным воздействиям. Они работают в связке с металлическими контактами (обычно медь с серебряным или оловянным покрытием), создавая единую систему.
Ключевые функции пластиковых элементов включают:
- Электрическая изоляция: Предотвращение дугового разряда между фазами и корпусом. Диэлектрическая прочность материала должна превышать 30 кВ/мм.
- Механическая фиксация контактов: Удержание клемм с усилием, достаточным для сохранения низкого переходного сопротивления, но позволяющим монтаж.
- Герметизация (IP67/IP6K9K): Интеграция с уплотнительными кольцами для защиты от влаги, пыли и дорожных реагентов.
- Теплоотвод: Современные термопласты с добавлением керамических наполнителей помогают отводить тепло от контактов, снижая риск перегрева.
Инженерная практика показывает, что 80% отказов разъемов связаны не с самими контактами, а с потерей упругости пластикового корпуса или разрушением замковых механизмов фиксации. Поэтому пластмассовые детали для соединителей электромобилей проектируются с учетом коэффициента линейного теплового расширения (CLTE), который должен быть максимально близок к металлу контактов, чтобы избежать зазоров при нагреве.
Материаловедение: выбор полимеров для высоких нагрузок
Выбор сырья определяет долговечность изделия. В 2026 году доминируют три класса материалов, используемых для производства пластмассовых деталей для соединителей электромобилей. Каждый из них имеет свои ограничения и области применения.
1. PBT (Полибутилентерефталат), армированный стекловолокном
Наиболее распространенный материал для корпусов разъемов среднего напряжения (до 450 В). Стеклонаполненный PBT (обычно 15-30% GF) обеспечивает отличную жесткость и химическую стойкость. Однако он чувствителен к гидролизу при высоких температурах и влажности. Для EV-применений используются специальные гидролизостойкие марки.
2. PA66 (Полиамид 6.6) с добавлением модификаторов
Используется для деталей, требующих высокой ударной вязкости. PA66 обладает хорошей текучестью, что позволяет изготавливать тонкостенные элементы. Главный недостаток — высокое влагопоглощение, которое меняет геометрические размеры детали. Это критично для прецизионных посадок. Решение — использование аморфных полиамидов или тщательный расчет допусков с учетом набухания.
3. LCP (Жидкокристаллический полимер) и PPS (Полифениленсульфид)
Премиум-сегмент для быстрых зарядных станций (DC Fast Charging) и батарей 800 В+. Эти материалы обладают минимальной усадкой, высочайшей термостойкостью и низкой горючестью без добавления галогенов. Пластмассовые детали для соединителей электромобилей из LCP позволяют создавать микроминиатюрные контакты для сигнальных линий внутри силового разъема, сохраняя общую компактность узла.
| Параметр | PBT + 30% GF | PA66 + 30% GF | LCP / PPS |
|---|---|---|---|
| Рабочая температура (°C) | -40 … +120 | -40 … +130 | -40 … +240 |
| Диэлектрическая прочность (кВ/мм) | 20-25 | 18-22 | 25-30+ |
| Влагопоглощение (%) | < 0.1 | 1.0 – 1.5 | < 0.05 |
| Стоимость сырья (относительная) | Низкая | Средняя | Высокая |
| Применение | Стандартные HV-разъемы | Крепежные элементы, клипсы | Ultra-fast charging, 800V+ |
Технология литья под давлением: специфика EV-деталей
Производство пластмассовых деталей для соединителей электромобилей требует особого подхода к настройке термопластавтоматов (ТПА). Стандартные режимы литья здесь неприменимы из-за высоких требований к точности и отсутствию внутренних напряжений.
Контроль усадки и коробления
Армированные пластики имеют анизотропную усадку: вдоль направления течения расплава она меньше, чем поперек. Если не учесть это при проектировании пресс-формы, готовая деталь будет иметь форму “банана” или скручиваться. Для длинных разъемов (например, шинных соединений) допуск по прямолинейности часто составляет не более 0.1 мм на 100 мм длины. Мы используем программное моделирование потока (Moldflow analysis) на этапе DFM (Design for Manufacturing), чтобы предсказать поведение волокна.
Линии спая (Weld Lines)
В местах встречи потоков расплава образуются линии спая, которые являются зонами структурной слабости. В высоковольтных разъемах линия спая не должна проходить через зоны крепления контактов или уплотнительные канавки. Конструкция литниковой системы должна быть оптимизирована так, чтобы спай либо отсутствовал, либо находился в некритичной зоне с достаточным запасом прочности.
Влагосушка сырья
Это банальный, но критический момент. Полимеры типа PA66 и PBT гигроскопичны. Литье из влажного сырья приводит к гидролитической деструкции цепи полимера прямо в цилиндре ТПА. Деталь выглядит нормально, но ее механическая прочность падает на 30-50%, а поверхность становится матовой и хрупкой. Перед литьем пластмассовые детали для соединителей электромобилей требуют сушки в течение 4-6 часов при температуре 120°C до достижения остаточной влажности ниже 0.02%.
Проектирование пресс-форм: особенности для автопрома
Качество конечного продукта закладывается в сталь. Пресс-формы для EV-компонентов отличаются сложной системой охлаждения и наличием подвижных элементов (слайдеров) для формирования защелок и пазов под уплотнители.
- Система охлаждения: Конформное охлаждение (через 3D-печатные вставки) позволяет сократить цикл литья на 15-20% и снизить термические напряжения в детали.
- Износостойкость: Использование закаленных сталей (HRC 50-54) для формующих поверхностей обязательно, так как стеклонаполненные пластики работают как абразив.
- Вентиляция: Газы, выделяющиеся при литье, должны свободно выходить. Запертый газ вызывает прожоги (diesel effect) на поверхности детали, что недопустимо для диэлектриков.
Опыт показывает, что экономия на стали пресс-формы приводит к ухудшению качества партии уже после 50 000 циклов. Для крупных OEM-контрактов мы рекомендуем использовать импортные стали (например, немецкие или шведские аналоги), что гарантирует стабильность размеров на тиражах в миллионы штук.
Стандарты безопасности и сертификация (EAC, UL, IATF)
Автомобильная отрасль регулируется жесткими стандартами. Пластмассовые детали для соединителей электромобилей должны соответствовать не только чертежу заказчика, но и ряду международных норм.
IATF 16949
Это базовый стандарт системы менеджмента качества для автопрома. Производство должно иметь сертифицированную систему контроля, прослеживаемость каждой партии сырья и документированные процедуры корректирующих действий. Без сертификата IATF 16949 поставщик не может быть утвержденным вендором для большинства автоконцернов.
UL 94 и воспламеняемость
Материал должен иметь рейтинг UL94 V-0 или V-1. Это означает, что образец прекращает горение в течение 10 секунд после удаления источника огня, и капли расплава не поджигают вату внизу. Для батарейных отсеков часто требуется рейтинг 5VA (стойкость к струе пламени).
CTI (Comparative Tracking Index)
Индекс сравнительного трекинга показывает напряжение, при котором на поверхности пластика образуется проводящий путь (трек) из-за электрической дуги. Для высоковольтных систем EV требуется CTI > 600 В (PLC 0). Обычные пластики имеют CTI около 200-400 В, поэтому выбор материала с высоким CTI критичен для предотвращения коротких замыканий во влажной среде.
Типичные дефекты и методы их устранения
При анализе возвратов от клиентов мы выявили несколько повторяющихся проблем, связанных с качеством пластмассовых деталей для соединителей электромобилей.
- Недолив (Short Shot): Возникает при недостаточном давлении впрыска или заблокированной вентиляции. Решается увеличением давления или чисткой вентиляционных каналов формы.
- Утяжины (Sink Marks): Впадины в местах толстых сечений (ребра жесткости, стойки). Устраняется уменьшением толщины ребер (до 60% от основной стенки) и интенсификацией охлаждения.
- Облой (Flash): Тонкая пленка пластика по линии смыкания формы. Признак износа формы или превышения давления запирания. Требует ремонта формы или настройки ТПА.
- Внутренние напряжения: Приводят к растрескиванию детали при контакте с маслами или смазками (chemical stress cracking). Снижается путем повышения температуры формы и отжига деталей.
Важно понимать: визуальный дефект может не быть функциональным браком, но в автопроме эстетика также регламентируется. Однако функциональные дефекты (трещины, нарушение геометрии посадки) приводят к автоматической выбраковке всей партии.
Экономические аспекты и ценообразование
Стоимость пластмассовых деталей для соединителей электромобилей формируется из нескольких факторов. Понимание этой структуры помогает закупщикам оптимизировать бюджет без потери качества.
Что влияет на цену?
- Сложность геометрии: Наличие боковых отверстий, резьбы, сложных защелок требует использования слайдеров и лифтов в форме, что удорожает инструмент и увеличивает цикл литья.
- Тип материала: Специализированные компаунды (LCP, PPS) могут стоить в 3-5 раз дороже стандартного PA66.
- Точность допусков: Допуски ISO 2768-1 m против f. Чем выше точность, тем дороже контроль и сложнее настройка процесса.
- Объем партии: Амортизация стоимости пресс-формы распределяется на количество деталей. При тираже 10 000 шт. доля формы в цене высока, при 1 000 000 шт. — ничтожна.
Мы рекомендуем проводить аудит стоимости (Should-cost analysis) на этапе проектирования. Часто небольшое изменение дизайна (например, унификация радиусов или углов) может снизить стоимость обработки формы на 15-20%.
Сравнение: OEM производство vs Покупка готовых решений
Для производителей электромобилей и зарядных станций стоит выбор: покупать стандартные разъемы у брендов (TE Connectivity, Amphenol и др.) или заказывать кастомные пластмассовые детали для соединителей электромобилей у OEM-производителя для сборки собственного узла.
| Критерий | Готовые брендированные разъемы | OEM производство пластиковых деталей |
|---|---|---|
| Гибкость дизайна | Низкая (стандартные корпуса) | Высокая (полная кастомизация) |
| Стоимость единицы (BOM) | Высокая (наценка за бренд) | Низкая (только материал + работа) |
| Срок выхода на рынок | Быстро (off-the-shelf) | Дольше (проектирование + форма) |
| Интеграция в систему | Требует адаптации под разъем | Разъем адаптируется под систему |
| Зависимость от поставщика | Высокая (риск дефицита) | Средняя (контроль над инструментом) |
Рекомендация: Для серийных моделей электромобилей с большими объемами производства (>50 000 авто/год) разработка собственных пластиковых компонентов экономически оправдана уже на второй год выпуска. Для прототипов и малых серий выгоднее использовать стандартные решения.
Логистика и управление цепями поставок в 2026 году
Глобальные сбои в цепях поставок научили индустрию устойчивости. При заказе пластмассовых деталей для соединителей электромобилей важно учитывать не только цену FOB, но и надежность логистики.
Мы практикуем стратегию “Dual Sourcing” для критического сырья, чтобы избежать остановок производства из-за дефицита гранулята. Также важно учитывать таможенные регламенты и сертификацию EAC для импорта в страны ЕАЭС. Наши детали упаковываются в антистатическую тару, защищающую от пыли и повреждений при транспортировке, что особенно важно для деталей с открытыми контактными зонами.
FAQ: Часто задаваемые вопросы по пластиковым деталям для EV
В: Какой минимальный объем заказа (MOQ) для производства пластиковых деталей?
О: Обычно MOQ определяется стоимостью запуска партии и временем переналадки. Для мелких деталей это может быть 1000-5000 штук. Однако основная статья расходов — изготовление пресс-формы, которая оплачивается отдельно.
В: Можно ли использовать вторичный пластик (регранулят) для соединителей?
О: Категорически нет. Для высоковольтных и безопасных систем EV допускается только первичное сырье с сертификатом происхождения. Регранулят имеет непредсказуемые свойства и загрязнения, что недопустимо по стандартам IATF 16949.
В: Как вы контролируете качество пластмассовых деталей для соединителей электромобилей?
О: Мы используем автоматизированные оптические системы проверки (AOI) для выявления поверхностных дефектов и координатно-измерительные машины (CMM) для контроля геометрии. Каждая партия сопровождается протоколом испытаний.
В: Совместимы ли ваши материалы с охлаждающими жидкостями батарей?
О: Да, мы подбираем материалы, стойкие к гликолевым и масляным охлаждающим жидкостям, проводя тесты на старение в среде эксплуатации перед запуском в серию.
Инженерный взгляд: ограничения и перспективы
Несмотря на развитие технологий, у пластиковых деталей есть ограничения. Например, при сверхвысоких токах (более 800 А) даже лучшие пластики не справляются с отводом тепла, и индустрия движется в сторону гибридных металл-пластиковых конструкций или прямой интеграции контактов в охлаждаемые шины.
Также существует неопределенность в отношении новых экологических регламентов ЕС (Battery Passport), которые могут потребовать полной перерабатываемости всех компонентов разъема. Это ставит под вопрос использование сложных композитов, которые трудно разделить на составляющие. Инженерам уже сейчас стоит закладывать возможность легкой сепарации материалов в дизайн.
Практический совет закупщику: Не выбирайте поставщика только по цене килограмма детали. Запросите отчет об анализе рисков (FMEA) на процесс литья. Если поставщик не может показать, как он контролирует параметры, влияющие на диэлектрическую прочность, сотрудничество с ним несет высокие риски для вашего конечного продукта.
Заключение и призыв к действию
Качественные пластмассовые детали для соединителей электромобилей — это фундамент безопасности и надежности электрической трансмиссии. В 2026 году конкуренция смещается из плоскости цены в плоскость технологической компетенции: способности производителя обеспечить стабильность свойств материала, точность геометрии и соответствие растущим стандартам безопасности.
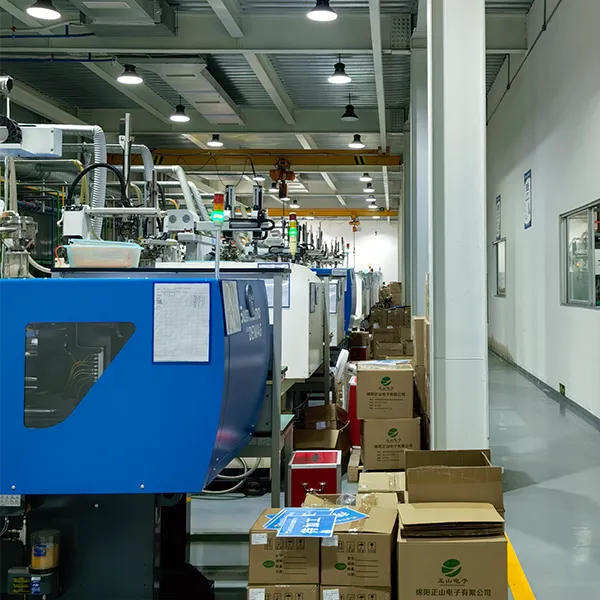
В этом контексте опыт компании ООО «Сычуань Чжэншань Технологии» служит примером глубокой интеграции инженерных знаний и производственных мощностей. Основанная в 2013 году в городе Мяньян — ключевом научно-технологическом центре Китая, компания прошла путь от небольшого предприятия до современного высокотехнологичного комплекса площадью более 6000 кв. м в индустриальном парке Чжуннань Гаокэ. Сегодня «Сычуань Чжэншань Технологии» специализируется на полном цикле OEM-производства: от проектирования прецизионных пресс-форм до серийного литья критически важных компонентов.
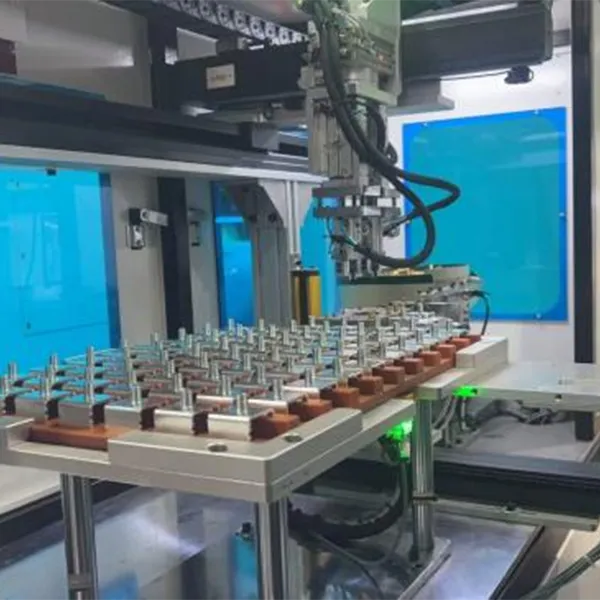
Наш парк оборудования включает более 50 единиц современной техники, включая станки с ЧПУ и высокоточные инжекционные машины, а команда из 80+ специалистов реализует проекты для лидеров отрасли, таких как CATL, BYD, Changan и XPeng. Мы производим широкий спектр деталей: от корпусов розеток и зарядных панелей европейского стандарта до изоляционных монтажных пластин и оснований сервисных разъединителей (MSD). Строгий внутренний контроль качества, охватывающий все этапы — от входного контроля сырья до финальной приемки, — позволяет нам гарантировать соответствие продукции жестким требованиям секторов электромобильности, систем накопления энергии и телекоммуникаций.
Если вы разрабатываете новый разъем или ищете альтернативного поставщика для текущей модели, свяжитесь с нашими инженерами для бесплатной консультации и расчета стоимости пресс-формы. Мы предлагаем не просто детали, а надежное партнерство, основанное на принципах бережливого производства и фокусе на создании ценности для клиента.