+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для соединителей систем накопления энергии от производителя
2026-08-29
- Пластмассовые детали для соединителей систем накопления энергии: технические требования и производственные стандарты 2026 года
- Роль пластиковых компонентов в архитектуре систем накопления энергии (ESS)
- Ключевые материалы и их физико-химические свойства
- Производственные мощности и экспертиза ООО «Сычуань Чжэншань Технологии»
- Технология производства: от гранулы до готового изделия
- Конструктивные особенности и инженерные решения
- Сравнение методов производства: Литье vs 3D-печать vs Механическая обработка
- Как выбрать поставщика пластиковых деталей для ESS: чек-лист закупщика
- Типичные ошибки при заказе и эксплуатации
- Логистика, упаковка и экспортные возможности
- FAQ: Часто задаваемые вопросы о производстве деталей для ESS
- Заключение и призыв к действию
Пластмассовые детали для соединителей систем накопления энергии: технические требования и производственные стандарты 2026 года
Пластмассовые детали для соединителей систем накопления энергии представляют собой критически важные компоненты, обеспечивающие электрическую изоляцию, механическую фиксацию и термическую стабильность в высоковольтных цепях аккумуляторных батарей (BEV, ESS). В условиях перехода промышленности на архитектуры с напряжением 800–1000 В, качество полимерных корпусов, клеммных блоков и изоляторов напрямую определяет безопасность всей энергетической установки. Наша компания, как прямой производитель, специализируется на изготовлении прецизионных компонентов из инженерных термопластов (PA66, PBT, PPS, LCP), соответствующих строгим стандартам UL94 V-0 и IEC 62196.
В отличие от массового литья общего назначения, производство деталей для энергонакопительных систем требует контроля усадки материала на уровне ±0.05 мм и отсутствия внутренних напряжений, способных привести к микротрещинам при циклических тепловых нагрузках. Мы предлагаем комплексное решение: от разработки 3D-моделей с учетом течности расплава до серийного выпуска партий с полным пакетом сертификации EAC и CE. Использование передовых технологий литья под давлением позволяет нам гарантировать повторяемость характеристик каждой детали, что является фундаментальным требованием для производителей инверторов и аккумуляторных сборок.
Роль пластиковых компонентов в архитектуре систем накопления энергии (ESS)
Системы накопления энергии (Energy Storage Systems, ESS) эволюционировали от простых свинцово-кислотных банков к сложным литий-ионным и твердотельным модулям с жидкостным или иммерсионным охлаждением. В этой экосистеме пластмассовые детали для соединителей систем накопления энергии выполняют не просто роль корпуса, а выступают активным элементом системы безопасности.
Функциональные задачи полимерных элементов
- Гальваническая развязка: Предотвращение пробоя между шинами высокого напряжения (HV) и заземленным корпусом. Диэлектрическая прочность материалов должна превышать 30 кВ/мм.
- Механическая фиксация шин: Удержание медных или алюминиевых токоведущих частей под вибрационной нагрузкой (стандарт ISO 16750-3 для автомобильного применения).
- Терморегуляция: Отвод тепла от контактных зон. Современные полимеры с добавлением теплопроводных наполнителей (керамика, нитрид бора) помогают снизить температуру контакта на 15–20%.
- Герметизация: Обеспечение степени защиты IP67/IP6K9K для предотвращения попадания влаги и электролита, что критично для предотвращения теплового разгона.
Инженерная ошибка в выборе материала для этих деталей может стоить производителю миллионов рублей убытков из-за отзыва продукции. Например, использование обычного ABS вместо армированного полифениленсульфида (PPS) в зоне рядом с силовыми модулями приведет к деформации детали уже при температуре 120°C, что вызовет ослабление контактного давления и последующее искрение.
Ключевые материалы и их физико-химические свойства
Выбор сырья — это 80% успеха проекта. Для изготовления пластмассовых деталей для соединителей систем накопления энергии мы используем только сертифицированные компаунды от ведущих мировых и российских поставщиков. Ниже приведен анализ наиболее востребованных материалов в 2026 году.
| Материал | Температура плавления (°C) | Огнестойкость (UL94) | Диэлектрическая прочность (кВ/мм) | Применение в ESS |
|---|---|---|---|---|
| PA66 GF30 (Полиамид 66, 30% стекловолокна) | 260–265 | V-0 | 20–25 | Корпуса разъемов, крепежные клипсы, структурные элементы. |
| PBT GF30 (Полибутилентерефталат) | 225–230 | V-0 | 15–18 | Клеммные колодки, основания коннекторов, где важна гладкость поверхности. |
| PPS GF40 (Полифениленсульфид) | 280–290 | V-0 | 17–20 | Высокотемпературные зоны, детали near-cell (возле ячеек аккумулятора). |
| LCP (Жидкокристаллический полимер) | 280–330 | V-0 | 20–22 | Миниатюрные высокоточные контакты, BMS-разъемы. |
| PC (Поликарбонат) | 267 | V-2 / HB | 15–17 | Прозрачные крышки, защитные экраны (не для силовых контактов). |
Почему PA66 и PPS доминируют в 2026 году?
Полиамид 66 (PA66) остается «рабочей лошадкой» отрасли благодаря оптимальному балансу прочности и стоимости. Однако для систем накопления энергии нового поколения, работающих в экстремальных условиях, все чаще применяется PPS. Этот материал обладает исключительной химической стойкостью к электролитам и гидролизу, а также минимальным водопоглощением (< 0.05%), что гарантирует стабильность размеров даже во влажном климате.
Важно отметить: не все марки PA66 одинаковы. Для ESS мы используем специальные модификации с улучшенной текучестью и сниженным содержанием миграционных добавок, которые могут оседать на контактах и увеличивать переходное сопротивление. Это тот нюанс, который часто упускают недобросовестные поставщики, предлагающие «универсальный» пластик.
Производственные мощности и экспертиза ООО «Сычуань Чжэншань Технологии»
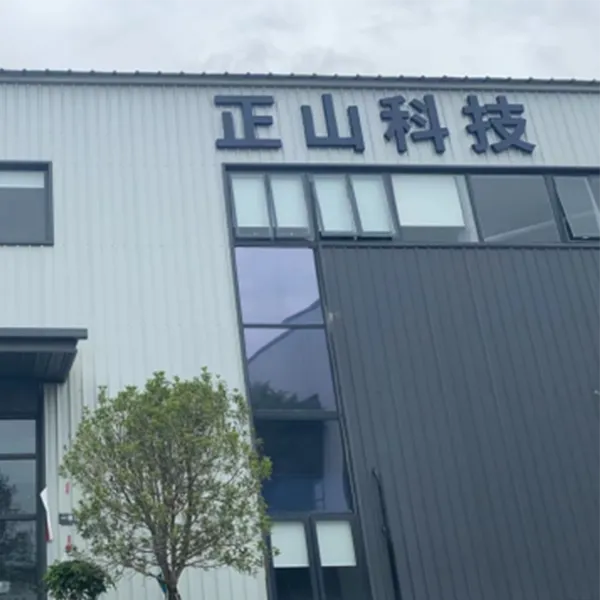
Обеспечение таких высоких стандартов качества невозможно без мощной производственной базы и глубокой инженерной экспертизы. ООО «Сычуань Чжэншань Технологии» (Sichuan Zhengshan Technology Co., Ltd.) — это высокотехнологичное предприятие, которое с 2013 года специализируется на проектировании прецизионных пресс-форм и серийном литье пластмассовых комплектующих для критически важных применений.
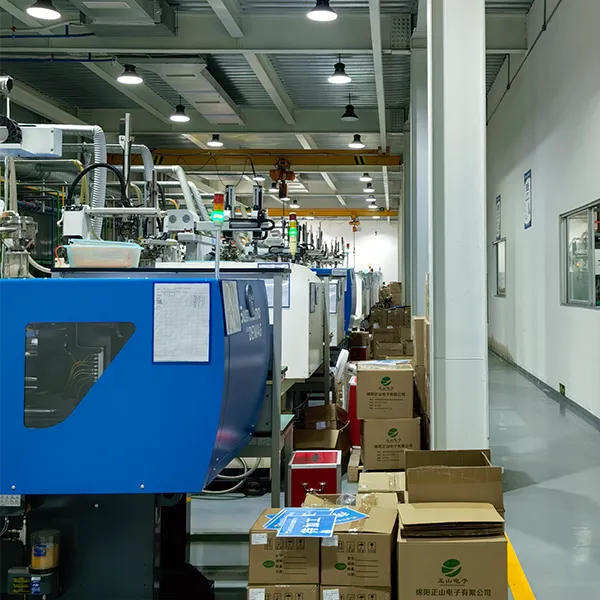
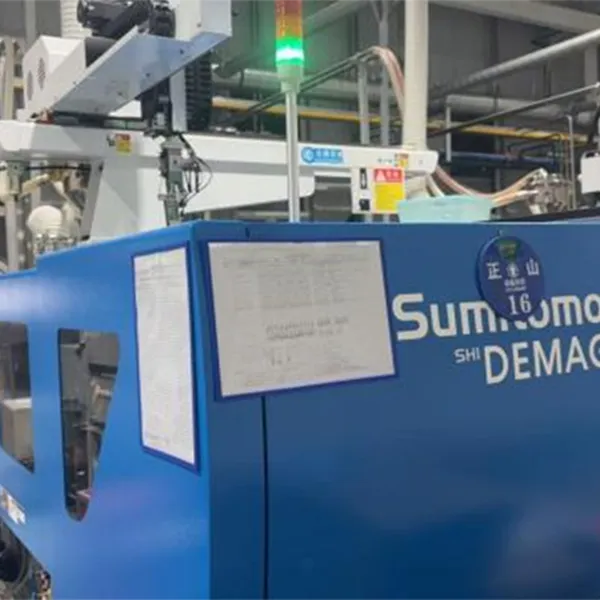
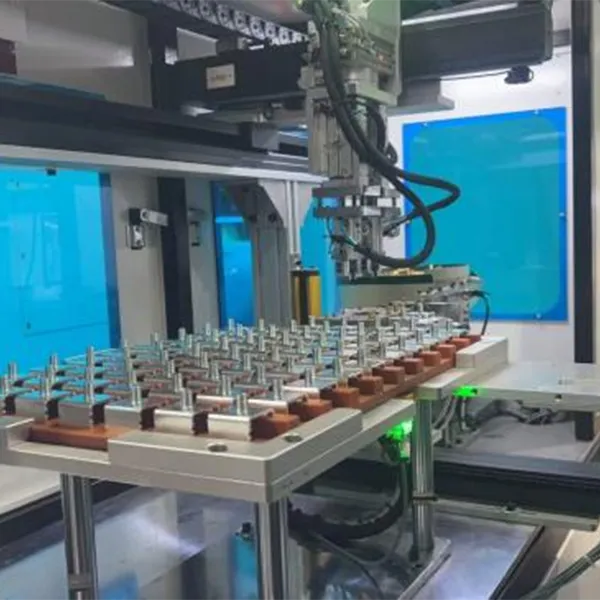
В ноябре 2023 года компания завершила масштабную модернизацию, переехав в собственный современный производственный комплекс площадью более 6000 квадратных метров в индустриальном парке Чжуннань Гаокэ (г. Мяньян, провинция Сычуань). Сегодня наш парк оборудования насчитывает более 50 единиц современной техники, включая высокоточные станки с ЧПУ, электроэрозионные установки и инжекционные пресс-машины, что позволяет реализовывать полный цикл производства — от первичного проектирования формы до испытаний и серийного выпуска.
Наш опыт подтвержден сотрудничеством с лидерами рынка. Продукция компании, включающая корпуса розеток, зарядные панели европейского стандарта, изоляционные монтажные пластины и компоненты для ручных сервисных разъединителей (MSD), успешно применяется в системах таких гигантов, как CATL, BYD, Changan, Xiaomi и CRRC. Глубокая экспертиза нашей команды из более чем 80 специалистов, включая конструкторов форм и инженеров по литью, позволяет нам гарантировать стабильность параметров и воспроизводимость качества даже для самых сложных геометрических форм.
Технология производства: от гранулы до готового изделия
Производство пластмассовых деталей для соединителей систем накопления энергии требует строгого соблюдения технологического регламента. Любое отклонение в параметрах литья может привести к скрытым дефектам, которые проявятся только через год эксплуатации под нагрузкой.
Этап 1: Подготовка сырья и сушка
Инженерные пластики гигроскопичны. Перед литьем PA66 и PBT должны быть высушены до влажности менее 0.02%. Наличие влаги в расплаве приводит к гидролитической деструкции полимера, резкому падению механической прочности и появлению серебристых полос на поверхности детали. Мы используем адсорбционные осушители с контролем точки росы -40°C.
Этап 2: Литье под давлением (Injection Molding)
Процесс происходит на термопластавтоматах с усилием смыкания от 100 до 500 тонн. Ключевые параметры:
- Температура расплава: Контролируется с точностью до ±1°C для предотвращения термической деградации.
- Скорость впрыска: Оптимизируется для предотвращения эффекта «вихревого течения», который может ориентировать стекловолокно неправильно, создавая зоны анизотропии прочности.
- Давление упаковки: Критично для компенсации усадки и достижения точных геометрических размеров.
Этап 3: Контроль качества и метрология
Каждая партия проходит многоуровневую проверку, соответствующую внутренним стандартам «Сычуань Чжэншань Технологии»:
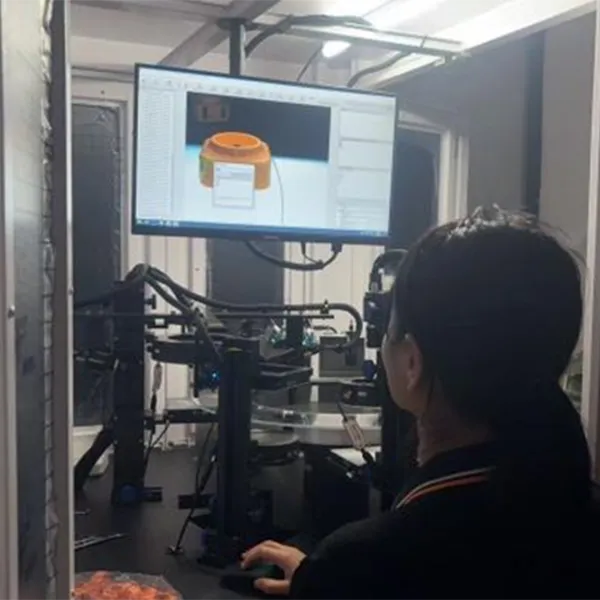
- Визуальный контроль (автоматические оптические системы AOI) на наличие-flash (облоя), недоливов и раковин.
- Геометрический контроль на координатно-измерительных машинах (КИМ/CMM). Проверка критических размеров посадочных мест под контакты.
- Лабораторные тесты образцов-свидетелей: проверка ударной вязкости, температуры нагрева под нагрузкой (HDT) и огнестойкости.
Конструктивные особенности и инженерные решения
При проектировании форм для пластмассовых деталей для соединителей систем накопления энергии наши инженеры учитывают специфику сборки конечного продукта. Деталь не существует сама по себе — она часть узла.
Проблема усадки и коробления
Армированные стекловолокном материалы имеют разную усадку вдоль и поперек направления течения расплава. Если не учесть это в 3D-модели, деталь после остывания «поведет», и контактные пины не войдут в гнезда. Мы используем программное обеспечение Moldflow для симуляции заполнения формы, что позволяет предсказать деформацию с точностью до 95% еще до изготовления первой стальной формы.
Интеграция металлических inserts (впрессовок)
Многие соединители требуют наличия резьбовых втулок или контактных ламелей, запрессованных в пластик. Качество соединения «металл-пластик» зависит от:
- Наличия рифления на металлической вставке для механического сцепления.
- Температуры вставки перед впрыском (холодная вставка создает внутренние напряжения вокруг себя).
- Конструкции литниковой системы, обеспечивающей обтекание вставки без образования воздушных мешков.
Наш опыт показывает, что автоматизированная установка вставок роботом-манипулятором непосредственно в форму перед циклом литья дает наилучший результат по прочности выдергивания (pull-out force), которая должна составлять не менее 50 Н для мелких контактов и свыше 200 Н для силенных шин.
Сравнение методов производства: Литье vs 3D-печать vs Механическая обработка
Для заказчиков, находящихся на стадии прототипирования или мелкосерийного производства, часто стоит вопрос выбора технологии. Хотя литье под давлением является стандартом для серий, важно понимать границы применимости других методов.
| Параметр | Литье под давлением (Наш метод) | FDM/SLA 3D-печать | ЧПУ фрезеровка |
|---|---|---|---|
| Себестоимость единицы (при тираже 10 000 шт) | Низкая (эффект масштаба) | Очень высокая | Высокая |
| Механические свойства | Изотропные, высокие (зависят от материала) | Анизотропные, слабые по оси Z | Высокие, но возможны микротрещины |
| Точность размеров | ±0.05 – 0.1 мм | ±0.2 – 0.5 мм | ±0.02 мм |
| Огнестойкость UL94 V-0 | Сертифицированная | Затруднена (специальные филаменты дороги) | Зависит от листа-заготовки |
| Срок запуска партии | 4–6 недель (изготовление формы) | 1–3 дня | 3–5 дней |
Инженерный вердикт: Для финальных продуктов, устанавливаемых в системы накопления энергии, альтернативы литью под давлением практически нет. 3D-печать допустима только для нефункциональных прототипов корпусов на этапе дизайн-ревью. Использование печатных деталей в силовой цепи запрещено большинством стандартов безопасности из-за слоистой структуры, которая является каналом для распространения пламени и влаги.
Как выбрать поставщика пластиковых деталей для ESS: чек-лист закупщика
Рынок перенасыщен предложениями, но найти надежного партнера сложно. При оценке поставщика пластмассовых деталей для соединителей систем накопления энергии, обратите внимание на следующие критерии, основанные на нашем опыте работы с крупными интеграторами:
1. Наличие собственной инструментальной базы
Компания должна иметь парк прецизионных станков (EDM, Wire-cut, CNC) для изготовления форм. Если формы делаются на субподряде, вы теряете контроль над сроками и качеством. Мы располагаем собственным цехом/tool-shop, что позволяет вносить изменения в конструкцию формы за 48 часов.
2. Сертификаты и прослеживаемость материалов
Требуйте паспорта качества на каждую партию сырья. Материал должен иметь сертификат UL (Yellow Card) с указанием конкретного производителя компаунда. Отсутствие возможности отследить происхождение пластика — красный флаг.
3. Опыт в работе с высокоточными допусками
Спросите примеры деталей с допусками менее 0.1 мм. Соединители ESS требуют высокой точности совпадения контактов. Поставщик должен продемонстрировать протоколы измерений CMM (Coordinate Measuring Machine).
4. Инжиниринговая поддержка
Хороший производитель не просто льет то, что прислали, а проводит DFM-анализ (Design for Manufacturing). Мы бесплатно предоставляем отчет по оптимизации конструкции вашей детали для снижения себестоимости и улучшения качества литья еще на стадии чертежа.
Типичные ошибки при заказе и эксплуатации
Даже качественные детали могут выйти из строя, если допущены ошибки на этапах проектирования или сборки. Вот самые частые проблемы, с которыми мы сталкиваемся:
- Игнорирование температурного расширения: Пластик и металл расширяются по-разному. Если конструкция жесткая и не компенсирует это различие, при нагреве до 80°C пластиковый корпус может треснуть вокруг металлического контакта.
- Неправильный выбор толщины стенки: Резкие переходы толщин вызывают образование раковин (voids) внутри детали. Эти пустоты снижают диэлектрическую прочность и могут стать местом пробоя.
- Использование регранулята: Некоторые недобросовестные производители добавляют вторичный пластик для экономии. Для ESS это недопустимо. Мы гарантируем использование только первичного virgin-материала.
- Нарушение условий хранения: Детали из PA66, оставленные на складе без упаковки в условиях высокой влажности, насыщаются водой. Перед сборкой их необходимо просушивать, иначе при пайке или ультразвуковой сварке произойдет вскипание влаги.
Логистика, упаковка и экспортные возможности
Мы понимаем, что пластмассовые детали для соединителей систем накопления энергии — это чувствительный груз. Деформация коробки может привести к поломке хрупких элементов крепления. Наша система упаковки включает:
- Индивидуальные ячейки в блистерах или термоформованных лотках для защиты геометрии.
- Антистатическую упаковку (ESD-safe) для деталей, контактирующих с электроникой BMS.
- Усиленные картонные короба с паллетированием для безопасной транспортировки.
Мы осуществляем отгрузку по всей территории РФ и в страны СНГ. Для международных партнеров возможна организация экспорта с полным таможенным оформлением. Средний срок производства партии составляет 3–4 недели после утверждения образцов, что позволяет гибко управлять запасами наших клиентов, снижая их потребность в замораживании капитала в складских остатках.
FAQ: Часто задаваемые вопросы о производстве деталей для ESS
В: Какой минимальный объем заказа (MOQ) для производства деталей?
О: Для стандартных проектов MOQ составляет 1000 штук. Однако для дорогостоящих форм мы можем предложить компромиссные варианты или использование семейных форм для нескольких типов деталей одновременно.
В: Можете ли вы обеспечить соответствие стандарту UL94 V-0?
О: Да, абсолютно все материалы, используемые для силовых соединителей ESS, имеют сертификацию UL94 V-0. Мы предоставляем копии сертификатов по запросу.
В: Работаете ли вы с чертежами в формате STEP/IGES?
О: Да, мы принимаем любые современные CAD-форматы. Наши инженеры могут конвертировать данные и провести анализ manufacturability.
В: Как контролируется качество каждой партии?
О: Каждая партия сопровождается паспортом качества, включающим результаты замеров критических размеров и визуального контроля. Выборочные лабораторные тесты проводятся еженедельно.
В: Возможно ли изготовление деталей из материалов, устойчивых к трекингу (CTI > 600)?
О: Да, для высоковольтных применений мы используем специальные марки пластиков с высоким индексом сравнительного индекса трекинга (CTI), что предотвращает образование токопроводящих дорожек на поверхности изолятора.
Заключение и призыв к действию
Качество пластмассовых деталей для соединителей систем накопления энергии — это не просто вопрос геометрии, это вопрос безопасности и надежности всей энергетической системы. В 2026 году требования к таким компонентам достигли пика: высокие напряжения, экстремальные токи и жесткие экологические нормы требуют партнерства с производителем, который понимает физику процессов, а не просто нажимает кнопку «пуск» на станке.
ООО «Сычуань Чжэншань Технологии» готово взять на себя полный цикл производства: от аудита вашего чертежа и предложений по улучшению литья до поставки готовых изделий на ваш конвейер. Опираясь на наш опыт работы с ведущими мировыми брендами и современную производственную базу, мы гарантируем соблюдение сроков, стабильность качества и прозрачность ценообразования.
Готовы обсудить ваш проект?
Отправьте нам 3D-модель или чертеж детали сегодня, и наши технологи подготовят коммерческое предложение с расчетом стоимости формы и единицы продукции в течение 24 часов. Получите профессиональный DFM-отчет бесплатно.
Запросить расчет стоимости и консультацию инженера
Также рекомендуем ознакомиться с нашими техническими решениями для автомобильной электроники и кейсами по импортозамещению компонентов для промышленного оборудования.