+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для соединителей военного назначения: производитель, OEM
2026-08-25
- Пластмассовые детали для соединителей военного назначения: требования, материалы и OEM-производство в 2026 году
- Специфика применения: где используются пластмассовые детали для соединителей военного назначения
- Ключевые материалы: инженерный анализ полимеров для defense-сектора
- Технологические вызовы при производстве: от литья до постобработки
- Как выбрать поставщика: критерии оценки OEM-производителя
- Сравнение: Литье под давлением vs Механическая обработка vs 3D-печать
- Типичные ошибки при проектировании и заказе
- Логистика, сертификация и экспортный контроль
- FAQ: Часто задаваемые вопросы по производству военных пластиковых компонентов
- Заключение и рекомендации по сотрудничеству
Пластмассовые детали для соединителей военного назначения: требования, материалы и OEM-производство в 2026 году
Пластмассовые детали для соединителей военного назначения представляют собой высокоточные компоненты, обеспечивающие герметичность, электрическую изоляцию и механическую фиксацию контактов в условиях экстремальных нагрузок. В отличие от гражданской электроники, военные разъемы (согласно стандартам ГОСТ, MIL-DTL-38999 или VG) требуют использования специализированных термопластов, способных выдерживать температуры от -65°C до +200°C, воздействие авиационного керосина, солевого тумана и вибрации с ускорением до 50g. Ключевая ценность таких деталей заключается не только в диэлектрических свойствах, но и в стабильности геометрии при длительной эксплуатации без технического обслуживания.
Для инженеров-конструкторов и специалистов по закупкам выбор правильного полимера и метода литья под давлением является критическим этапом проектирования систем связи, наведения и питания военной техники. Ошибка в выборе материала может привести к деградации изоляции, утечке сигналов или полному отказу узла в полевых условиях. Данная статья подробно разбирает технические аспекты производства, классификацию материалов и логику выбора надежного OEM-поставщика, способного обеспечить соответствие строгим оборонным стандартам.
Специфика применения: где используются пластмассовые детали для соединителей военного назначения
Военная промышленность предъявляет уникальные требования к компонентам. Пластмассовые детали для соединителей военного назначения не являются массовым продуктом; это штучные или мелкосерийные изделия с жестким контролем качества. Их применение охватывает следующие ключевые сектора:
- Аэрокосмическая отрасль: бортовые системы управления, навигационные комплексы, системы связи истребителей и беспилотных летательных аппаратов (БПЛА). Здесь критична масса деталей и их устойчивость к перепадам давления.
- Наземная бронетехника: системы зажигания, датчики поражения, внутренняя коммутация танков и БТР. Детали должны выдерживать сильные ударные нагрузки и вибрацию двигателя.
- Военно-морской флот: подводные коммуникации, радарные установки, системы навигации кораблей. Главный враг здесь — коррозия и высокая влажность, требующие материалов с нулевым водопоглощением.
- Ракетостроение: системы наведения и подрыва. Требуется абсолютная надежность и термостойкость, так как ремонт в полете невозможен.
В 2026 году наблюдается тренд на миниатризацию военных разъемов при сохранении их мощности. Это требует использования пластиков с высокой текучестью для литья тонкостенных деталей (толщиной менее 0.5 мм) без потери механической прочности.
Ключевые материалы: инженерный анализ полимеров для defense-сектора
Выбор материала определяет 80% успеха проекта. Обычные пластики (ABS, стандартный полиамид) не подходят для военных задач из-за низкой термостойкости и гигроскопичности. Ниже приведен анализ основных материалов, используемых для производства пластмассовых деталей для соединителей военного назначения.
1. PEEK (Полиэфирэфиркетон)
PEEK считается «золотым стандартом» для высоконагруженных применений. Этот материал обладает исключительной химической стойкостью и сохраняет механические свойства при температурах до +250°C. Для военных разъемов PEEK выбирают, когда требуется работа в агрессивных средах (например, контакт с гидравлическими жидкостями или топливом).
- Преимущества: низкое дымообразование при горении (важно для замкнутых пространств техники), высокая прочность на изгиб.
- Недостатки: высокая стоимость сырья, сложность литья (требует высоких температур пресс-формы).
2. LCP (Жидкокристаллический полимер)
LCP идеален для миниатюрных многоконтактных разъемов. Благодаря своей структуре, материал имеет крайне низкую усадку и высокую размерную стабильность. Это позволяет изготавливать детали со сложной геометрией и микроскопическими каналами для контактов.
- Применение: высокочастотные разъемы, где важна точность позиционирования контактов для сохранения целостности сигнала.
- Особенность: LCP практически не впитывает влагу, что исключает изменение диэлектрической проницаемости во время эксплуатации.
3. PA46 и PA6T (Высокотемпературные полиамиды)
В отличие от обычного PA6 или PA66, эти модификации имеют более высокую температуру плавления и меньшее водопоглощение. Они часто используются как баланс между стоимостью и производительностью.
Инженерное примечание: При использовании полиамидов в военных целях обязательно применение гидролизостойких стабилизаторов. Без них при длительном хранении на складах в условиях повышенной влажности деталь может потерять до 15% прочности на разрыв еще до установки в оборудование.
4. PSU/PES (Полисульфон и Полиэфирсульфон)
Прозрачные аморфные термопласты, обладающие высокой жесткостью и стерилизуемостью. Хотя стерилизация чаще нужна в медицине, в военном деле эти материалы ценятся за стабильность диэлектрических свойств в широком диапазоне частот.
| Материал | Температура эксплуатации (°C) | Водопоглощение (%) | Диэлектрическая прочность (кВ/мм) | Стоимость сырья |
|---|---|---|---|---|
| PEEK | -60 … +250 | 0.05 | 23 | Высокая |
| LCP | -50 … +220 | 0.02 | 18 | Средне-высокая |
| PA46 | -40 … +180 | 0.8 | 20 | Средняя |
| PPS (Сульфид фенолена) | -50 … +200 | 0.04 | 17 | Средняя |
| PTFE (Тефлон) | -70 … +260 | 0.01 | 19 | Высокая |
Технологические вызовы при производстве: от литья до постобработки
Производство пластмассовых деталей для соединителей военного назначения кардинально отличается от гражданского контрактного производства. Здесь недопустимы облой, следы от толкателей в зонах контакта и внутренние напряжения, которые могут привести к растрескиванию детали через полгода эксплуатации.
Точность литья и контроль геометрии
Военные стандарты (например, серия ГОСТ РВ или американские MIL-SPEC) требуют соблюдения допусков IT7-IT8. Для достижения такой точности необходимо использовать прецизионные пресс-формы из закаленной стали с полировкой поверхности до зеркального блеска. Любая шероховатость может стать местом накопления влаги или грязи, что нарушит герметичность разъема класса IP68/IP69K.
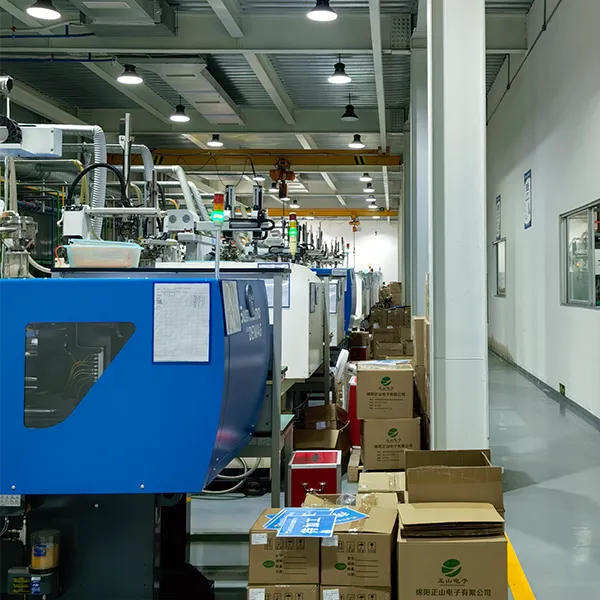
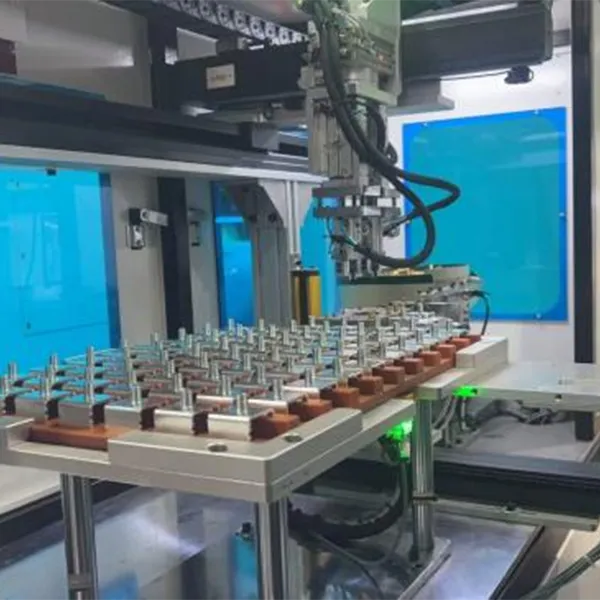
Именно на этом этапе проявляется важность наличия собственного инструментального производства у поставщика. Например, опыт компании ООО «Сычуань Чжэншань Технологии» (Sichuan Zhengshan Technology), специализирующейся на прецизионных формах и литье для критических применений, показывает, что полный цикл «проектирование формы -> изготовление -> литье» позволяет оперативно вносить коррективы в геометрию, обеспечивая требуемую точность без задержек, связанных с передачей форм сторонним подрядчикам.
Проблема внутренних напряжений
При литье под давлением полимер быстро остывает, что создает внутренние напряжения. В гражданских изделиях это часто игнорируют, но в военных разъемах это фатально. Под воздействием вибрации деталь с внутренними напряжениями может разрушиться по линии течения расплава.
Решение: Обязательный этап термообработки (отжига) готовых деталей в конвекционных печах. Это снимает напряжения и стабилизирует размеры. Наш опыт показывает, что пропуск этого этапа увеличивает процент брака в полевых испытаниях на 40%.
Влагоудаление сырья
Гигроскопичные материалы (полиамиды, PBT) перед загрузкой в термопластавтомат должны сушиться в десикантных осушителях до остаточной влажности менее 0.02%. Даже следы воды в расплаве вызывают гидролитическую деградацию полимера, резко снижая молекулярную массу и прочность детали. Для ответственных изделий мы рекомендуем проводить ИК-спектрометрический контроль каждой партии сырья перед запуском.
Как выбрать поставщика: критерии оценки OEM-производителя
Поиск партнера для изготовления пластмассовых деталей для соединителей военного назначения — это не просто поиск цены. Это аудит технологических возможностей. На что обращать внимание в 2026 году:
- Наличие лицензий и сертификатов: Производитель должен иметь сертификат ISO 9001, а желательно — специализированные допуски для работы с гостайной или оборонными заказами (в РФ — лицензии ФСВТС, в других странах — аналогичные допуски).
- Собственное инструментальное производство: Если завод заказывает формы на стороне, он теряет контроль над сроками и качеством ремонта форм. Полный цикл (проектирование -> изготовление формы -> литье) обязателен для оперативного внесения изменений в конструкцию. Как пример вертикальной интеграции, можно рассмотреть подход ООО «Сычуань Чжэншань Технологии», которое располагает собственным современным производственным комплексом площадью более 6000 кв. м в городе Мяньян (Китай). Наличие парка из более чем 50 единиц оборудования, включая станки с ЧПУ и электроэрозионные установки, позволяет компании контролировать каждый этап создания пресс-формы, что критически важно для сложных военных проектов.
- Лаборатория контроля качества: Наличие собственного оборудования для измерения координат (CMM-машины), тестирования на растяжение и проверки диэлектрических свойств. Поставщик должен предоставлять протоколы испытаний на каждую партию.
- Опыт работы с инженерными пластиками: Не каждый литейщик умеет работать с PEEK или LCP. Эти материалы требуют специфических режимов литья и особого ухода за пресс-формами. Глубокая экспертиза в работе с высокотемпературными полимерами, накопленная такими производителями, как «Чжэншань Технологии», обеспечивает стабильность параметров даже при работе с такими капризными материалами, как PEEK и LCP, используемыми в телекоммуникациях и оборонной промышленности.
Практический совет закупщика: Запросите у потенциального поставщика примеры деталей, работающих под нагрузкой. Обратите внимание на качество поверхности в местах стыка половинок формы. Если там есть ступеньки или заусенцы, производитель не способен обеспечить герметичность военного уровня.
Сравнение: Литье под давлением vs Механическая обработка vs 3D-печать
При создании прототипов или малых серий часто возникает дилемма выбора технологии. Для пластмассовых деталей для соединителей военного назначения применимость методов различается.
| Критерий | Литье под давлением | ЧПУ Обработка (Фрезеровка) | Промышленная 3D-печать (SLS/SLA) |
|---|---|---|---|
| Точность размеров | Высокая (повторяемая) | Очень высокая | Средняя (зависит от усадки) |
| Механическая прочность | Изотропная (одинаковая во всех направлениях) | Изотропная | Анизотропная (слабее по слоям) |
| Себестоимость (при серии >1000 шт) | Низкая | Очень высокая | Высокая |
| Скорость первого образца | Низкая (нужна форма, 3-5 недель) | Высокая (1-3 дня) | Очень высокая (часы) |
| Пригодность для военных серий | Основной метод | Только для прототипов | Только для макетирования |
Вывод: Для серийного производства военных разъемов литье под давлением остается безальтернативным вариантом. 3D-печать может использоваться только для проверочных сборок на ранних этапах R&D, но не для функциональных деталей, подвергающихся вибрации.
Типичные ошибки при проектировании и заказе
Анализ отказов военных соединителей показывает, что большинство проблем закладывается на этапе проектирования. Вот три самые частые ошибки, которых следует избегать при заказе пластмассовых деталей для соединителей военного назначения:
1. Игнорирование усадки материала
Разные пластики дают разную усадку (от 0.2% для LCP до 2.5% для PE). Если конструктор закладывает допуски без учета направления течения расплава в форме, реальная деталь будет иметь эллипсовидное сечение вместо круглого. Это приводит к неплотной посадке контактов и нарушению экранировки.
2. Неправильный выбор толщины стенок
Попытка сделать стенку слишком тонкой ( 3-4 мм) вызывает образование раковин (vacuum voids) внутри тела детали, что снижает диэлектрическую прочность. Оптимальная толщина для большинства военных разъемов составляет 1.5–2.5 мм с плавными переходами.
3. Отсутствие усиления зон крепления
Зоны, где пластиковый корпус фиксируется металлической оболочкой разъема, испытывают максимальные нагрузки. Без специальных ребер жесткости или металлических втулок (insert molding) пластик со временем «потечет» или треснет. Технология литья с металлическими вставками (insert molding) является предпочтительной для создания монолитной конструкции соединителя.
Логистика, сертификация и экспортный контроль
Работа с военной продукцией накладывает ограничения на логистику и документооборот. При заказе пластмассовых деталей для соединителей военного назначения необходимо учитывать:
- Сертификация EAC/ГОСТ: Продукция должна иметь декларацию соответствия техническим регламентам Таможенного союза (если речь о рынке СНГ) или соответствующие сертификаты NATO AQAP.
- Упаковка: Детали должны поставляться в антистатической упаковке, защищающей от пыли и влаги. Использование обычной полиэтиленовой пленки недопустимо из-за риска накопления статического заряда, который может повредить чувствительную электронику при монтаже.
- Отслеживаемость партий: Каждая партия должна иметь паспорт с указанием номера партии сырья, параметров литья (температура, давление) и результатов входного контроля. Это требование прослеживаемости (traceability) является обязательным для оборонных контрактов. Ведущие производители, такие как ООО «Сычуань Чжэншань Технологии», внедряют строгие системы внутреннего контроля, охватывающие все этапы: от входного контроля сырья до окончательной приемки, что гарантирует полную прослеживаемость каждой детали.
FAQ: Часто задаваемые вопросы по производству военных пластиковых компонентов
Какой минимальный объем заказа (MOQ) для военных деталей?
Обычно MOQ определяется экономической целесообразностью изготовления пресс-формы. Для сложных военных разъемов рентабельный тираж начинается от 500–1000 штук. Однако для опытных образцов возможно изготовление единичных деталей методом быстроя твердеющего литья или ЧПУ обработки, хотя их стоимость будет в 10-20 раз выше серийной.
Можно ли использовать вторичный полимер для военных нужд?
Категорически нет. Пластмассовые детали для соединителей военного назначения должны изготавливаться исключительно из первичного сырья (virgin material) с полным сертификатом происхождения. Использование регранулята недопустимо из-за непредсказуемого изменения механических и диэлектрических свойств.
Как обеспечивается цветовой код?
Цвет пластика в военных разъемах часто регламентируется стандартами (например, оливковый для наземной техники, серый для авиации). Мы используем сертифицированные мастербатчи, устойчивые к УФ-излучению, чтобы цвет не выгорал и не менял свойства материала. Важно: красители не должны снижать термостойкость базового полимера.
Влияет ли влажность на диэлектрические свойства PA (полиамида)?
Да, влияет значительно. Насыщенный влагой полиамид может снизить свое поверхностное сопротивление на несколько порядков. Для применений, где важна стабильность импеданса, рекомендуется использовать модификации PA с низким водопоглощением (например, PA12) или покрывать готовые детали гидрофобными лаками, если конструкция это позволяет.
Заключение и рекомендации по сотрудничеству
Выбор качественного производителя пластмассовых деталей для соединителей военного назначения — это стратегическое решение, влияющее на надежность всей боевой системы. В 2026 году рынок требует не просто поставщика деталей, а технологического партнера, способного участвовать в DFM (Design for Manufacturing) анализе на ранних стадиях.
Мы рекомендуем подходить к выбору подрядчика комплексно: оценивать не только цену за штуку, но и наличие собственной лаборатории, опыт работы с высокотемпературными полимерами и способность обеспечивать полную прослеживаемость партий. Инвестиции в качественную инструментальную базу и правильный выбор материала окупаются отсутствием рекламаций и гарантийных случаев в ходе эксплуатации техники.
Если вы разрабатываете новый тип соединителя или ищете альтернативного поставщика для существующей номенклатуры, важно провести тестовые испытания образцов в реальных условиях эксплуатации before запуска серии. Компании с развитой инженерной культурой, такие как ООО «Сычуань Чжэншань Технологии», демонстрируют, как сочетание современного оборудования (более 50 станков), квалифицированной команды (более 80 сотрудников) и фокуса на клиенте позволяет успешно реализовывать сложные проекты для оборонной промышленности, электромобилестроения и аэрокосмической отрасли.
Готовы обсудить ваш проект?
Наши инженеры готовы провести бесплатный аудит вашей 3D-модели на предмет технологичности литья и предложить оптимальный материал для ваших задач.
Запросить расчет стоимости и консультацию инженера
Смотрите также: Каталог высокотемпературных полимеров | Услуги проектирования пресс-форм | Примеры выполненных проектов для ВПК