+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для соединителей микроконтроллеров от производителя
2026-08-25
- Пластмассовые детали для соединителей микроконтроллеров: инженерный подход к надежности электронных узлов
- Ключевые материалы и их влияние на эксплуатационные характеристики
- Технологические требования к производству пластмассовых деталей
- Применение в различных отраслях промышленности
- Как выбрать надежного производителя пластмассовых деталей
- ООО «Сычуань Чжэншань Технологии»: экспертиза и производственные мощности
- Сравнение методов изготовления: Литье под давлением vs 3D-печать
- Типичные проблемы и способы их устранения
- Экономические аспекты и расчет стоимости владения
- FAQ: Часто задаваемые вопросы о пластмассовых деталях для соединителей
- Заключение и рекомендации по сотрудничеству
Пластмассовые детали для соединителей микроконтроллеров: инженерный подход к надежности электронных узлов
Пластмассовые детали для соединителей микроконтроллеров представляют собой высокоточные изоляционные корпуса, фиксаторы и интерфейсные элементы, обеспечивающие механическую стабильность и электрическую безопасность контактов в системах управления. В условиях промышленной автоматизации 2026 года, где плотность монтажа увеличивается, а требования к виброустойчивости растут, качество полимерных компонентов становится критическим фактором отказа или долговечности всего устройства. Эти детали не просто «держат» контакты; они формируют среду для передачи сигналов с минимальными потерями, защищают от коротких замыканий и обеспечивают точное позиционирование пинов при сопряжении с ответной частью.
Для инженеров-конструкторов и закупщиков B2B-сегмента выбор материала и технологии литья определяет соответствие стандартам ГОСТ, IEC и внутренним спецификациям OEM-производителей. Неправильно подобранный пластик может привести к термической деформации при пайке, растрескиванию от вибрации или миграции пластификаторов, что вызывает коррозию контактов. Наша компания, как прямой производитель, предлагает решения, разработанные с учетом реальных условий эксплуатации: от агрессивных химических сред до экстремальных температурных перепадов. Мы фокусируемся на создании пластмассовых деталей для соединителей микроконтроллеров, которые гарантируют нулевой процент брака на линии сборки и стабильную работу конечного оборудования на протяжении всего жизненного цикла.
Ключевые материалы и их влияние на эксплуатационные характеристики
Выбор полимерной базы — это первый этап проектирования любого электронного разъема. В 2026 году рынок отошел от универсальных решений в сторону специализированных компаундов, адаптированных под конкретные задачи микроэлектроники. Пластмассовые детали для соединителей микроконтроллеров чаще всего изготавливаются из термопластов, обладающих высокой текучестью для заполнения тонкостенных форм и исключительной термостабильностью.
PBT (Полибутилентерефталат)
Это «рабочая лошадка» индустрии разъемов. PBT обеспечивает отличный баланс между стоимостью и производительностью. Его ключевое преимущество — низкое водопоглощение (<0.1%), что сохраняет диэлектрические свойства даже во влажной среде. Для микроконтроллерных систем, работающих в диапазонах до 130°C, PBT с добавлением стекловолокна (15-30%) является стандартом де-факто. Однако важно учитывать его склонность к гидролизу при высоких температурах и влажности, если не используются стабилизированные марки.
PA66 (Полиамид 6.6)
Когда требуется повышенная механическая прочность и устойчивость к абразивному износу (например, в разъемы с частым циклом подключения/отключения), выбирают PA66. Этот материал выдерживает более высокие температуры пайки (до 260°C для бессвинцовых процессов), но гигроскопичен. Инженеры должны закладывать компенсацию размеров при проектировании пресс-форм, так как насыщение влагой может изменить геометрию детали на 0.5-1.5%, что критично для прецизионных посадок микроконтроллерных пинов.
LCP (Жидкокристаллический полимер)
Для миниатюрных соединителей с шагом пина 0.5 мм и менее, используемых в современных платах микроконтроллеров, LCP становится безальтернативным выбором. Он обладает крайне низкой усадкой при литье, что позволяет достигать микронной точности геометрии. LCP не деформируется при волновой пайке, сохраняя плоскостность поверхности, что критично для автоматического поверхностного монтажа (SMT). Стоимость сырья выше, но экономия на браке и постобработке делает его рентабельным для массового производства.
PPS (Полифениленсульфид)
В приложениях, требующих повышенной химической стойкости и работы при температурах свыше 200°C (например, в моторных отсеках автомобилей или near нагревательных элементов промышленных контроллеров), применяется PPS. Этот материал обеспечивает превосходную размерную стабильность и не поддерживает горение без добавления антипиренов.
| Параметр | PBT (30% GF) | PA66 (30% GF) | LCP | PPS |
|---|---|---|---|---|
| Температура плавления, °C | 225 | 265 | 280-330 | 285 |
| Рабочая температура, °C | -40…130 | -40…150 | -50…200 | -50…220 |
| Водопоглощение, % | < 0.1 | 1.5 – 2.5 | 0.02 | 0.05 |
| Диэлектрическая прочность, кВ/мм | 18-20 | 15-18 | 16-19 | 17-20 |
| Усадка при литье, % | 0.8 – 1.2 | 0.5 – 0.8 | 0.2 – 0.4 | 0.4 – 0.6 |
| Стоимость сырья | Низкая | Средняя | Высокая | Высокая |
Технологические требования к производству пластмассовых деталей
Производство пластмассовых деталей для соединителей микроконтроллеров требует не просто наличия литьевой машины, а глубокого понимания реологии полимеров и динамики заполнения формы. Ошибки на этапе проектирования оснастки или настройки процесса литья приводят к дефектам, которые невозможно исправить механической обработкой.
Точность геометрических размеров и допуски
Микроконтроллерные разъемы часто имеют шаг контактов 1.27 мм, 2.0 мм или даже 0.8 мм. Допуск на расположение отверстий под пины (positional tolerance) обычно составляет ±0.05 мм или строже. Для достижения таких показателей необходимо использовать прецизионные пресс-формы из закаленной стали (HRC 50-54) с системой охлаждения, обеспечивающей равномерное остывание. Любая асимметрия охлаждения приводит к короблению детали («банановый эффект»), что делает невозможным автоматическую установку компонента на печатную плату роботом-манипулятором.
Отсутствие внутренних напряжений
Внутренние напряжения, возникающие при быстром охлаждении или высоком давлении впрыска, являются скрытым дефектом. Деталь может выглядеть идеально сразу после выхода из формы, но через несколько недель или месяцев произойдет самопроизвольное растрескивание (stress cracking), особенно в местах контакта с металлическими контактами или при воздействии растворителей (флюсов, очистителей плат). Мы применяем режимы отжига или оптимизируем профили охлаждения, чтобы минимизировать остаточные напряжения в критических зонах.
Чистота поверхности и отсутствие облоя
Наличие микро-облоя (flash) толщиной даже в 0.02 мм может препятствовать полному вхождению контакта в гнездо, приводя к высокому переходному сопротивлению и перегреву. Для пластмассовых деталей для соединителей микроконтроллеров мы используем системы вакуумирования форм перед впрыском, что предотвращает захват воздуха и образование дефектов поверхности, а также обеспечивает четкое копирование геометрии матрицы.
Применение в различных отраслях промышленности
Спрос на качественные полимерные компоненты диктуется развитием электроники в ключевых секторах экономики. Пластмассовые детали для соединителей микроконтроллеров используются везде, где есть необходимость передачи управляющих сигналов, данных или питания низкого напряжения.
Автомобильная электроника и электромобили
Современный автомобиль содержит до 100 микроконтроллерных блоков (ECU). Разъемы в этой сфере работают в условиях постоянной вибрации, температурных циклов (-40°C… +125°C) и воздействия агрессивных сред (масла, топливо, омыватели). Здесь критически важна устойчивость пластика к термоударам при пайке и долгосрочная стабильность размеров. Например, в блоках управления батареей (BMS) электромобиля ошибка в изоляции разъема может привести к катастрофическим последствиям. Наши детали из PBT и PPS проходят тесты на старение согласно стандартам AEC-Q200.
Промышленная автоматизация и IoT
Датчики, исполнительные механизмы и контроллеры PLC работают в цехах с высоким уровнем электромагнитных помех и загрязненности. Корпуса разъемов должны обеспечивать не только электрическую изоляцию, но и механическую защиту от пыли и влаги (стандарты IP67/IP68 достигаются за счет точной геометрии уплотнительных канавок в пластиковой детали). В условиях «Индустрии 4.0», где устройства передают данные в реальном времени, надежность контакта, обеспечиваемая правильной фиксацией пинов пластиковым корпусом, напрямую влияет на uptime производственной линии.
Медицинское оборудование
Для медицинских приборов требуются материалы, соответствующие строгим биосовместимым стандартам (ISO 10993). Пластик не должен выделять токсичных веществ, должен выдерживать многократную стерилизацию (паром, этиленоксидом или гамма-излучением) без изменения цвета и хрупкости. Часто здесь применяются специальные марки PC (поликарбонат) или PES (полиэфирсульфон), сочетающие прозрачность (для визуального контроля контакта) с высокой термостойкостью.
Как выбрать надежного производителя пластмассовых деталей
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество пластмассовых деталей для соединителей микроконтроллеров, сложно. Закупщики часто сталкиваются с проблемой «плавающего качества»: первая партия идеальна, вторая имеет отклонения по цвету, третья — по геометрии. Чтобы избежать этих рисков, при выборе поставщика следует руководствоваться следующими критериями:
- Наличие собственного инструментального цеха. Производитель, который изготавливает пресс-формы самостоятельно, может быстрее вносить корректировки в конструкцию и гарантировать точность изготовления. Передача форм сторонним подрядчикам увеличивает риски и сроки.
- Сертификация ISO 9001 и IATF 16949. Наличие этих сертификатов подтверждает, что на предприятии выстроены процессы контроля качества, прослеживаемости партий и управления несоответствующей продукцией. Для автомобильного сектора IATF 16949 является обязательным требованием.
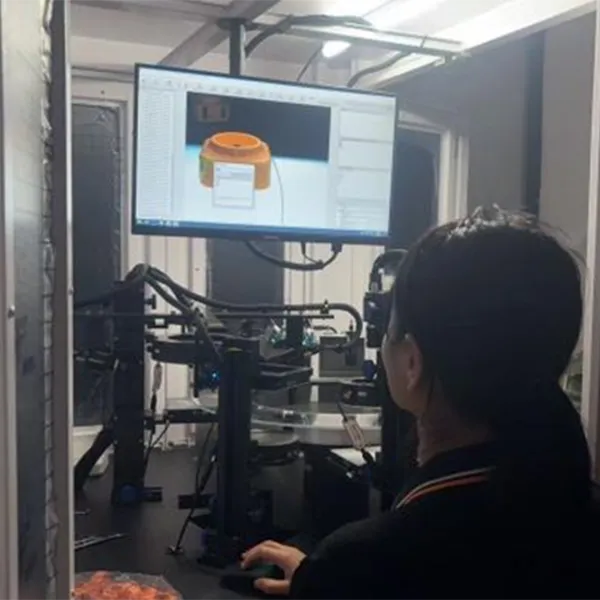
- Лабораторное оснащение. Поставщик должен иметь возможность проводить входной контроль гранулята (проверка влажности, текучести MFI) и выходной контроль готовых изделий (измерительные машины CMM, тесты на усилие вставки/выведения контакта, климатические камеры).
- Опыт работы с микролитьем. Производство мелких деталей требует специфического оборудования (литьевые машины с малым объемом впрыска и высоким давлением) и квалификации технологов. Спросите о минимальном весе детали, которую они могут стабильно производить.
- Прозрачность цепочки поставок сырья. Требуйте сертификаты происхождения материала (Certificate of Analysis) от известных химических концернов (BASF, DuPont, Sabic, Lanxess). Использование вторичного сырья (регранулята) без согласования недопустимо для ответственных применений.
ООО «Сычуань Чжэншань Технологии»: экспертиза и производственные мощности
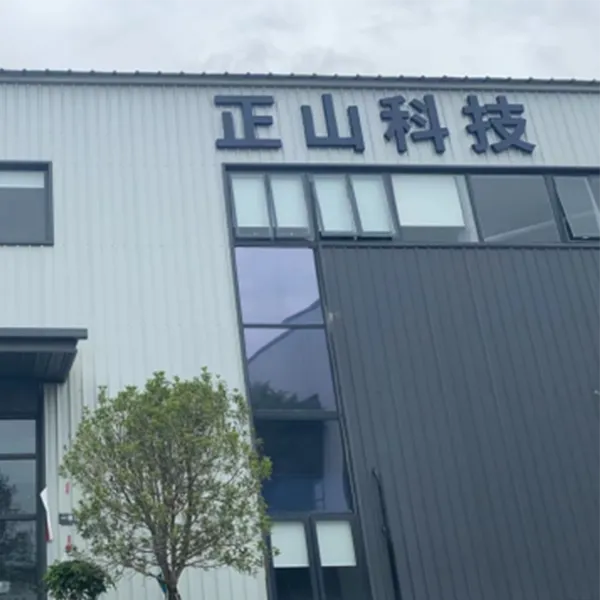
Выбор партнера, соответствующего вышеуказанным строгим критериям, является залогом успеха проекта. Ярким примером предприятия, полностью интегрирующего передовые технологии проектирования и производства, является ООО «Сычуань Чжэншань Технологии». Это высокотехнологичное предприятие, специализирующееся на проектировании и изготовлении прецизионных пресс-форм, а также на серийном литье под давлением пластмассовых комплектующих.
Компания была основана в сентябре 2013 года (изначально как ООО «Мяньян Чжэншань Электроникс») в городе Мяньян — одном из ключевых научно-технических центров Китая. В ноябре 2023 года предприятие масштабиралось, переехав в собственный современный производственный комплекс площадью более 6000 квадратных метров в индустриальном парке Чжуннань Гаокэ. Такая инфраструктура позволяет реализовывать полный цикл работ: от первичного проектирования и моделирования до испытаний и серийного выпуска.
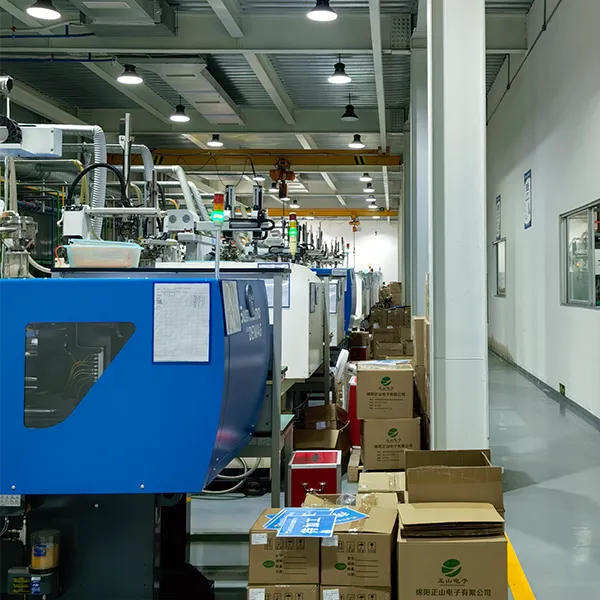
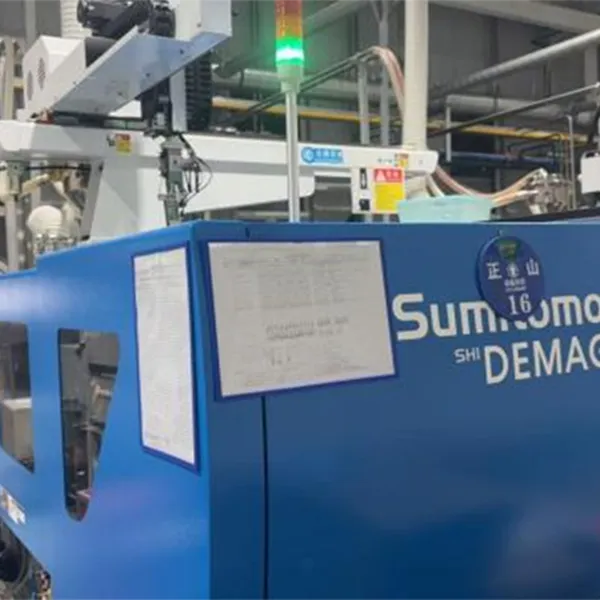
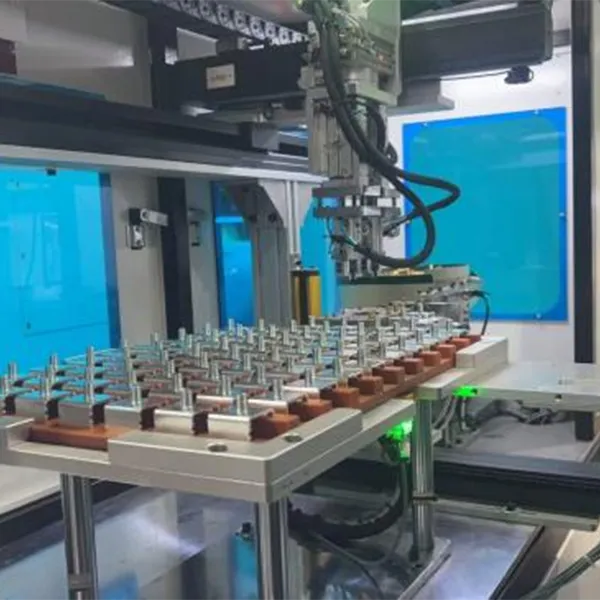
Производственная база ООО «Сычуань Чжэншань Технологии» оснащена более чем 50 единицами современного оборудования, включая станки с ЧПУ, электроэрозионные установки, инжекционные пресс-машины и высокоточные измерительные комплексы. Команда из более чем 80 сотрудников, включая профессиональных конструкторов пресс-форм и инженеров по литью, обеспечивает глубокую экспертизу в области создания деталей для критически важных применений. Среди ключевых продуктов компании — корпуса розеток, зарядные панели европейского стандарта, проходные корпуса, изоляционные монтажные пластины, круглые соединители, основания для ручных сервисных разъединителей (MSD) и широкая линейка пластмассовых оснований.
Продукция компании соответствует жестким требованиям таких отраслей, как телекоммуникации, оборонная промышленность, промышленное оборудование, электромобили, системы накопления энергии, рельсовый транспорт и робототехника. Надежность решений «Сычуань Чжэншань» подтверждена сотрудничеством с ведущими игроками рынка, включая Changan, CATL, BYD, Xiaomi, XPeng, Dongfeng, DJI, CRRC и Yutong. Годовая выручка компании составляет 45–50 млн юаней, что свидетельствует о стабильном росте и доверии клиентов.
Ключевыми конкурентными преимуществами компании являются вертикально интегрированный цикл производства, позволяющий оперативно реагировать на изменения в конструкции, и строгая система контроля качества, охватывающая все этапы — от входного контроля сырья до окончательной приемки. Компания придерживается принципов бережливого производства и ориентации на результат, стремясь стать одним из наиболее надежных поставщиков прецизионных пластиковых компонентов в Азиатско-Тихоокеанском регионе.
Сравнение методов изготовления: Литье под давлением vs 3D-печать
При прототипировании или мелкосерийном производстве иногда возникает вопрос: использовать ли традиционное литье или аддитивные технологии? Для пластмассовых деталей для соединителей микроконтроллеров ответ однозначен в пользу литья под давлением для серий от 500 штук, но давайте разберем детали.
| Критерий | Литье под давлением (Injection Molding) | 3D-печать (SLA/SLS) |
|---|---|---|
| Точность размеров | Высокая (±0.02-0.05 мм) | Средняя (±0.1-0.2 мм), зависит от ориентации |
| Механические свойства | Изотропные, предсказуемые | Анизотропные, хрупкость вдоль слоев |
| Термостойкость | Соответствует заявленной для материала | Часто ниже из-за неполной кристаллизации |
| Себестоимость единицы | Низкая при больших тиражах | Высокая, практически не снижается с объемом |
| Скорость запуска | Долго (изготовление формы 2-4 недели) | Быстро (1-3 дня) |
| Пригодность для серии | Идеально | Только для прототипов (<100 шт.) |
Инженерное мнение: Использование 3D-печатных деталей в финальном продукте микроконтроллерного соединения рискованно из-за возможной усадки со временем и меньшей плотности материала. 3D-печать подходит только для проверочных макетов (fit-check), но не для функциональных испытаний на вибростойкость или термический цикл.
Типичные проблемы и способы их устранения
Даже при соблюдении всех технологий могут возникать дефекты. Понимание причин помогает быстро локализовать проблему.
Дефект: Неполное заполнение формы (Short Shot)
Причина: Недостаточное давление впрыска, низкая температура расплава или засорение вентиляционных каналов формы.
Решение: Увеличение температуры цилиндра литьевой машины, повышение скорости впрыска, проверка вентиляции пресс-формы. Для тонкостенных деталей критично использование материалов с высоким индексом текучести (MFI).
Дефект: Утяжины (Sink Marks)
Причина: Неравномерное охлаждение толстых сечений детали, недостаточное время выдержки под давлением.
Решение: Оптимизация конструкции детали (уменьшение толщины стенок в местах пересечений), увеличение времени охлаждения, настройка профиля давления упаковки.
Дефект: Линии спая (Weld Lines)
Причина: Столкновение двух потоков расплава вокруг препятствий (пинов, вставок). В месте спая прочность снижена, возможен видимый шов.
Решение: Изменение расположения литников, повышение температуры формы, использование материалов с лучшей свариваемостью. Важно оценивать, не попадает ли линия спая в зону фиксации контакта, так как это слабое место.
Экономические аспекты и расчет стоимости владения
Цена за штуку — не единственный параметр при закупке пластмассовых деталей для соединителей микроконтроллеров. Необходимо учитывать Total Cost of Ownership (TCO).
- Стоимость брака на линии клиента. Дешевая деталь с нестабильной геометрией может остановить линию автоматического монтажа SMT. Простой линии стоит сотни долларов в минуту. Надежный поставщик снижает этот риск до нуля.
- Логистика и упаковка. Микро-детали требуют специальной упаковки (рейлы, тубы, катушки) для совместимости с питателями автоматов установки. Неправильная упаковка ведет к поломке деталей при транспортировке и сложностям в подаче.
- Минимальная партия (MOQ). Гибкие производители предлагают меньшие MOQ для старта проектов, позволяя масштабироваться по мере роста спроса на конечное устройство.
Мы предлагаем прозрачное ценообразование, где стоимость формируется из цены сырья (привязана к биржевым индексам), амортизации оснастки, машинного часа и нормируемого процента брака (не более 0.1%).
FAQ: Часто задаваемые вопросы о пластмассовых деталях для соединителей
Какой материал лучше выбрать для разъема, работающего при высоких температурах?
Для температур выше 150°C рекомендуется использовать LCP (жидкокристаллический полимер) или PPS (полифениленсульфид). Они сохраняют механическую прочность и диэлектрические свойства в экстремальных условиях, в отличие от стандартных PA66 или PBT.
Можете ли вы изготовить детали по нашему чертежу или образцу?
Да, мы работаем как по предоставленной технической документации (чертежи в формате STEP, IGES), так и по образцам. В случае работы по образцу, мы проводим обратное инжиниринговое моделирование и согласование 3D-модели перед изготовлением пресс-формы.
Какие допуски вы можете гарантировать?
Стандартные допуски соответствуют классу точности MT1-MT2 по стандарту DIN 16901. Для прецизионных микро-соединителей мы обеспечиваем допуски до ±0.02 мм на критических размерах, используя измерительные машины с оптическим сканированием.
Предоставляете ли вы отчеты о качестве?
Да, каждая партия сопровождается паспортом качества, включающим данные о материале (сертификат завода-изготовителя сырья), результаты размерного контроля (FAI – First Article Inspection) и визуального осмотра. По запросу предоставляем полные протоколы испытаний.
Как пластмассовые детали для соединителей микроконтроллеров влияют на сигнал?
Сам пластик является диэлектриком и не проводит сигнал, но его диэлектрическая проницаемость и тангенс угла диэлектрических потерь влияют на целостность сигнала на высоких частотах. Для высокоскоростных интерфейсов (USB 3.0, HDMI, Ethernet) важно использовать материалы с низкими диэлектрическими потерями, такие как специальные марки LCP или PEEK.
Заключение и рекомендации по сотрудничеству
Качество пластмассовых деталей для соединителей микроконтроллеров — это фундамент надежности всего электронного устройства. Ошибки в выборе материала или технологии производства проявляются не сразу, а в процессе эксплуатации, приводя к дорогостоящим рекламациям и потере репутации бренда. Выбирая партнера, ориентируйтесь на его техническую экспертизу, наличие собственной лаборатории и способность сопровождать проект от стадии прототипа до массового выпуска.
Наша компания готова стать вашим стратегическим партнером в поставке высокоточных полимерных компонентов. Мы понимаем специфику работы с микро-геометрией, соблюдаем стандарты E-E-A-T в производстве и гарантируем стабильность параметров от партии к партии. Не рискуйте качеством вашего продукта — доверьте производство профессионалам.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения бесплатной консультации по выбору материала и расчету стоимости оснастки. Отправьте нам чертежи или спецификации, и мы подготовим коммерческое предложение в течение 24 часов.