+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для промышленных соединителей: производство на заказ
2026-08-25
- Пластмассовые детали для промышленных соединителей: производство на заказ и инженерные решения 2026 года
- Ключевые требования к пластиковым компонентам в промышленной электронике
- Материаловедение: выбор полимера для конкретных задач
- Технология производства: литье под давлением и контроль качества
- Практический опыт: кейс ООО «Сычуань Чжэншань Технологии»
- Применение пластмассовых деталей в различных отраслях промышленности
- Как выбрать поставщика: критерии оценки надежности
- Сравнение кастомизированных решений и стандартных изделий
- Типичные ошибки при проектировании и заказе
- Экономические аспекты и ценообразование
- FAQ: Часто задаваемые вопросы о производстве пластиковых деталей для разъемов
- Заключение и рекомендации по дальнейшим действиям
Пластмассовые детали для промышленных соединителей: производство на заказ и инженерные решения 2026 года
Пластмассовые детали для промышленных соединителей представляют собой высокоточные компоненты, обеспечивающие электрическую изоляцию, механическую фиксацию контактов и защиту от агрессивных сред в сложных производственных условиях. В отличие от стандартных крепежных элементов, эти изделия подвергаются экстремальным термическим, вибрационным и химическим нагрузкам, требуя применения специализированных полимеров (PEEK, PPS, LCP) и прецизионного литья под давлением. Для инженеров-конструкторов и закупщиков ключевым аспектом является не просто геометрическая точность, а стабильность диэлектрических свойств материала в течение всего жизненного цикла оборудования.
Современное производство пластмассовых деталей для промышленных соединителей базируется на строгом контроле реологии расплава и учете усадки материала, что критично для соблюдения допусков ISO 2768-mK. Ошибка в расчете усадки даже на 0,1% может привести к нарушению герметичности разъема или потере контактного давления. Данная статья подробно разбирает технологические нюансы выбора материалов, проектирования форм и контроля качества, опираясь на практический опыт поставок для энергетического, транспортного и нефтегазового секторов РФ и стран СНГ.
Ключевые требования к пластиковым компонентам в промышленной электронике
Промышленные разъемы работают в условиях, далеких от идеальных лабораторных стандартов. Пластиковый корпус или изолятор часто является единственным барьером между высоковольтными контактами и внешней средой. Поэтому пластмассовые детали для промышленных соединителей должны удовлетворять ряду жестких технических требований, которые выходят за рамки простой механической прочности.
Термическая стабильность и огнестойкость
В энергетике и тяжелой промышленности температура окружающей среды внутри шкафов управления может достигать +85…+125°C, а при коротких замыканиях — кратковременно превышать +200°C. Материал должен сохранять геометрическую целостность и не выделять токсичных газов. Стандарт UL94 V-0 является минимальным требованием для большинства промышленных применений. Однако для железнодорожного транспорта (стандарт EN 45545-2) или авиации требования к дымообразованию и токсичности продуктов горения значительно выше.
Диэлектрическая прочность и трекингостойкость
Основная функция изолятора — предотвращение пробоя. Ключевой параметр здесь — индекс сравнительного трекинга (CTI). Для высоковольтных соединений требуются материалы с CTI > 600 В (PLC 0). Использование дешевых аналогов с низким CTI приводит к образованию проводящих дорожек на поверхности пластика под воздействием влаги и пыли, что неизбежно заканчивается дуговым разрядом и выходом узла из строя.
Химическая стойкость и гидролиз
В нефтегазовой отрасли и химической промышленности детали контактируют с маслами, растворителями, кислотами и щелочами. Многие стандартные полиамиды (PA6, PA66) подвержены гидролизу — разрушению молекулярной цепи под воздействием воды при повышенных температурах. Для таких сред необходимо использовать полифениленсульфид (PPS) или жидкокристаллические полимеры (LCP), которые инертны к большинству агрессивных веществ.
Материаловедение: выбор полимера для конкретных задач
Выбор материала определяет 80% успеха проекта. Ниже приведен анализ наиболее востребованных термопластов для производства пластмассовых деталей для промышленных соединителей, основанный на реальном опыте эксплуатации в 2024-2026 годах.
| Материал | Температура эксплуатации (°C) | Огнестойкость (UL94) | Химическая стойкость | Типичное применение |
|---|---|---|---|---|
| PA66 (Полиамид 66) | -40 … +120 | V-2 / V-0 (с добавками) | Средняя (чувствителен к гидролизу) | Общие промышленные разъемы, автопром |
| PPS (Полифениленсульфид) | -50 … +220 | V-0 | Отличная (масла, топливо, кислоты) | Нефтегаз, высокие температуры, SMT-разъемы |
| LCP (Жидкокристаллический полимер) | -50 … +240 | V-0 | Высокая | Миниатюрные высокочастотные разъемы, 5G |
| PEEK (Полиэфирэфиркетон) | -60 … +250 | V-0 | Исключительная | Аэрокосмос, медицина, экстремальные нагрузки |
| PBT (Полибутилентерефталат) | -40 … +130 | V-0 | Хорошая (устойчив к гидролизу) | Автомобильные разъемы, влажные среды |
Инженерное примечание: Не стоит слепо доверять техническому паспорту (datasheet) производителя сырья. Реальные свойства детали зависят от направления течения расплава (ориентации волокон стеклонаполнителя). Например, вдоль потока усадка PPS может составлять 0.2%, а поперек — 0.8%. Это критично для круглых симметричных разъемов, где неравномерная усадка приводит к овальности посадочных мест.
Технология производства: литье под давлением и контроль качества
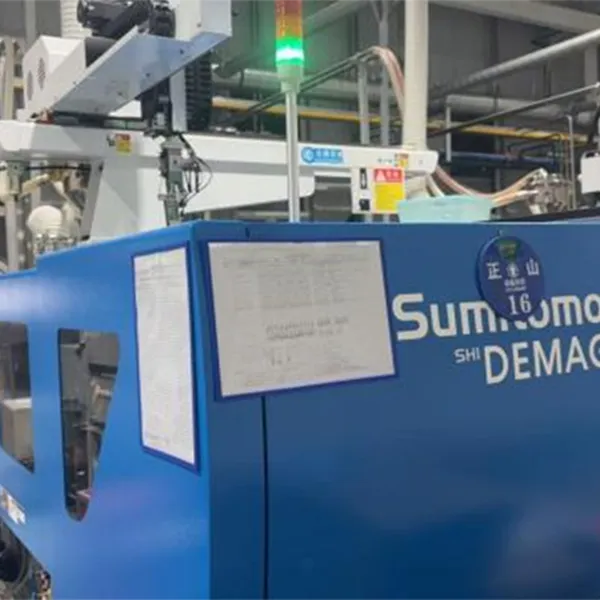
Производство пластмассовых деталей для промышленных соединителей требует высокоточного оборудования. Обычные термопластавтоматы (ТПА) не всегда обеспечивают необходимую повторяемость для микроразъемов с шагом контактов 0.5 мм и менее.
Подготовка сырья и сушка
Гигроскопичные материалы, такие как PA66 и PEEK, требуют тщательной сушки перед переработкой. Влажность выше 0.02% приводит к деградации полимера прямо в шнеке ТПА: снижается молекулярная масса, падает ударная вязкость, появляются серебряные нити (следы влаги) на поверхности. Для PEEK температура сушки должна составлять 150-160°C в течение 4-6 часов. Игнорирование этого этапа — самая частая причина брака при мелкосерийном производстве.
Проектирование литниковой системы
Для соединителей критически важно отсутствие линий сплавления (weld lines) в зонах контакта с металлическими контактами. Линия сплавления — это место пониженной механической и диэлектрической прочности. Конструкторы пресс-форм должны использовать многоточечный впрыск или горячеканальные системы с клапанными затворами (valve gate), чтобы контролировать поток расплава и обтекать металлические вставки (insert molding) без образования воздушных ловушек.
Впрессовка металлических контактов (Insert Molding)
Большинство промышленных разъемов производятся методом литья с металлическими вставками. Контакты устанавливаются в форму, и пластик обтекает их, фиксируя навсегда. Основные риски здесь:
- Смещение контактов: Даже микронное смещение делает разъем несовместимым с ответной частью. Решение: использование прецизионных держателей контактов в форме и автоматическая оптическая проверка (AOI) после каждого цикла.
- Затекание пластика в контактную зону: Пластик не должен попадать в область пружинящего контакта. Это требует идеального прилегания формы к контакту (зазор < 0.01 мм).
Практический опыт: кейс ООО «Сычуань Чжэншань Технологии»
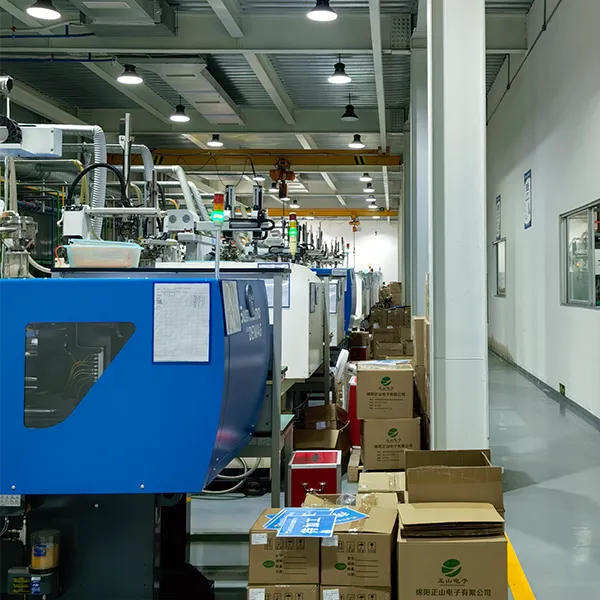
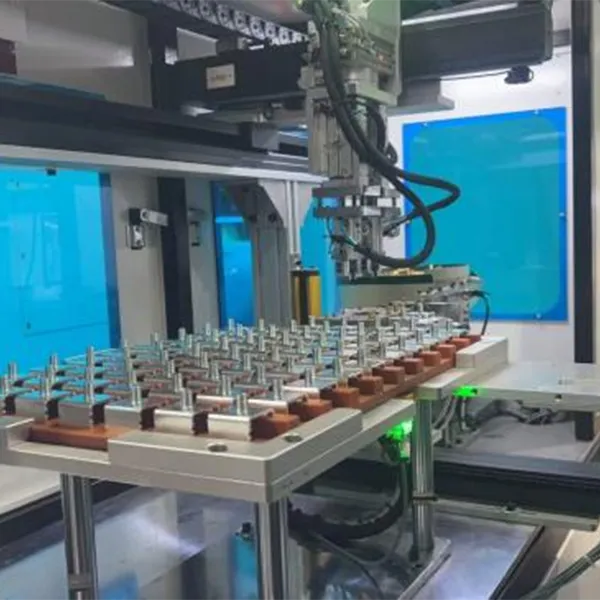
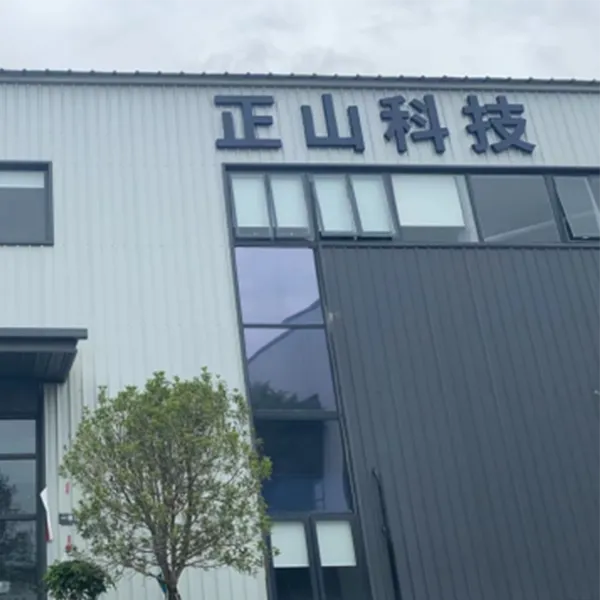
Теоретические знания о материалах и процессах должны подкрепляться реальной производственной базой. Ярким примером предприятия, успешно интегрирующего передовые технологии литья и строгий контроль качества, является ООО «Сычуань Чжэншань Технологии». Эта высокотехнологичная компания, основанная в 2013 году и недавно переехавшая в новый современный комплекс площадью более 6000 м² в городе Мяньян (провинция Сычуань), специализируется именно на тех задачах, которые были описаны выше: проектировании прецизионных пресс-форм и серийном литье сложных пластиковых компонентов.
Опыт «Чжэншань Технологии» демонстрирует важность вертикальной интеграции. Having in-house инструментальный цех с парком из более чем 50 единиц современного оборудования (включая станки с ЧПУ и электроэрозионные установки), компания способна оперативно корректировать геометрию форм, что критично при работе с такими материалами, как PEEK или LCP, чувствительными к усадке. Инженерная команда из более чем 80 специалистов, включая конструкторов форм и технологов литья, обеспечивает полный цикл — от обратного инжиниринга до выпуска готовой партии.
Продуктовый портфель компании включает корпуса розеток, зарядные панели европейского стандарта, проходные корпуса, изоляционные монтажные пластины и компоненты для ручных сервисных разъединителей (MSD). Эти изделия поставляются для критически важных применений в телекоммуникациях, электромобилях (клиенты включают CATL, BYD, XPeng), системах накопления энергии и робототехнике (DJI). Сотрудничество с такими гигантами, как Changan и CRRC, подтверждает способность производителя соблюдать жесткие отраслевые стандарты, включая требования к огнестойкости, диэлектрической прочности и химической стойкости, рассмотренные в предыдущих разделах.
Применение пластмассовых деталей в различных отраслях промышленности
Понимание специфики отрасли помогает правильно выбрать материал и технологию. Рассмотрим три ключевых сектора, где качество пластмассовых деталей для промышленных соединителей играет решающую роль.
1. Энергетика и распределение электроэнергии
В трансформаторных подстанциях и распределительных устройствах используются силовые разъемы на токи до 1000А и напряжения до 35 кВ. Здесь применяются массивные детали из стеклонаполненного PBT или PPS. Главное требование — долгосрочная стабильность размеров и сопротивление частичным разрядам. Ошибка в выборе материала может привести к постепенному разрушению изоляции и пожару. Пример: замена PA66 на PBT во влажных регионах России увеличила срок службы разъёмов с 5 до 15 лет благодаря лучшей устойчивости к гидролизу.
2. Нефтегазовый сектор и буровое оборудование
Разъемы для датчиков давления и температуры, опускаемых в скважину, работают при давлениях до 150 МПа и температурах до +175°C. Корпуса должны выдерживать агрессивное воздействие сероводорода (H2S) и буровых растворов. Стандарт API 17F регламентирует требования к таким компонентам. Здесь безальтернативным лидером является PEEK и специальные модификации PPS. Дешевые аналоги не выдерживают давления и выдавливаются (extrusion) в зазоры между металлами.
3. Промышленная автоматизация и робототехника
Роботизированные линии требуют разъемов, устойчивых к постоянной вибрации и циклическим изгибам кабеля. Пластиковые замки защелок (locking latches) испытывают миллионы циклов нагружения. Использование хрупких пластиков приводит к отлому замков. Инженеры рекомендуют использовать поликарбонатные сплавы (PC/ABS) или модифицированный PA66 с повышенной ударной вязкостью для внешних корпусов, сохраняя жесткий PPS для внутренней изоляции.
Как выбрать поставщика: критерии оценки надежности
Рынок предложений насыщен, но найти партнера, способного обеспечить стабильное качество пластмассовых деталей для промышленных соединителей, сложно. При аудите потенциального производителя обратите внимание на следующие пункты:
- Наличие собственного инструментального цеха. Производитель, который заказывает формы на стороне, теряет контроль над сроками и качеством доработок. Возможность быстрой корректировки пресс-формы на месте — критическое преимущество, как это реализовано в практике ООО «Сычуань Чжэншань Технологии».
- Лаборатория контроля качества. Обязательно наличие оборудования для измерения геометрии (координатно-измерительные машины, КИМ), тестирования огнестойкости и проверки электрической прочности. Запросите протоколы испытаний первых образцов (FAI – First Article Inspection).
- Сертификация ISO 9001 и IATF 16949. Наличие IATF 16949 (автомобильный стандарт) говорит о высочайшем уровне контроля процессов, даже если вы не работаете в автопроме. Это гарантия того, что каждая партия будет идентична предыдущей.
- Опыт работы с литьем с закладными элементами (insert molding). Попросите показать примеры деталей с вплавленными металлическими элементами. Оцените качество сопряжения пластика и металла: нет ли трещин, раковин или следов напряжения.
Совет по закупкам: Не выбирайте поставщика только по цене за единицу продукции. Стоимость владения (TCO) включает в себя риски простоев линии из-за брака. Дешевая деталь, вызвавшая отказ дорогого станка, обойдется в сотни раз дороже экономии на закупке.
Сравнение кастомизированных решений и стандартных изделий
Часто возникает дилемма: использовать стандартные разъемы (TE Connectivity, Molex, Amphenol) или заказывать изготовление уникальных пластмассовых деталей для промышленных соединителей под свою задачу.
| Критерий | Стандартные изделия | Производство на заказ (Custom) |
|---|---|---|
| Стоимость инструмента | Отсутствует | Высокая (от $5,000 до $50,000 за форму) |
| Цена за единицу | Высокая (наценка бренда) | Низкая (при сериях от 10,000 шт.) |
| Гибкость дизайна | Нулевая | Полная адаптация под задачу |
| Сроки поставки | Зависят от склада дистрибьютора | Длительные на этапе запуска (3-4 месяца) |
| Риск исчезновения с рынка | Высокий (снятие с производства) | Нулевой (форма принадлежит вам) |
Рекомендация: Переход на кастомное производство оправдан, если годовое потребление превышает 50,000 штук или если стандартные решения не обеспечивают необходимых характеристик (например, специальной формы или материала). Для малых серий целесообразнее использовать модульные системы, собираемые из стандартных компонентов.
Типичные ошибки при проектировании и заказе
Анализ рекламаций за последние 5 лет выявил ряд повторяющихся ошибок, которые допускают конструкторы при разработке пластмассовых деталей для промышленных соединителей.
1. Игнорирование направления укладки стекловолокна
В стеклонаполненных пластиках прочность вдоль волокон в 2-3 раза выше, чем поперек. Если контакт вставляется поперек направления течения расплава, усилие выдергивания может быть недостаточным. Необходимо моделировать заполнение формы (Moldflow analysis) на этапе проектирования.
2. Неправильный выбор допусков
Запрос допусков IT7 (как для металла) для пластика размером 100 мм экономически нецелесообразен и технологически сложен. Пластик имеет значительную пост-усадку. Оптимальные допуски для технических пластиков — по ГОСТ 26689 (или ISO 20457) класс MT2-MT3. Ужесточение допусков без необходимости увеличивает стоимость формы и процент брака.
3. Отсутствие компенсаторов напряжений
При впрессовке металлических вставок с острыми краями в пластике возникают внутренние напряжения, которые со временем приводят к растрескиванию (stress cracking). Необходимо предусматривать фаски на металлических деталях и увеличивать толщину пластика вокруг вставок.
Экономические аспекты и ценообразование
Стоимость пластмассовых деталей для промышленных соединителей формируется из нескольких составляющих. Понимание этой структуры помогает вести переговоры с поставщиками.
- Стоимость сырья (30-50%): Цены на инженерные пластики (PEEK, LCP) волатильны и привязаны к курсу валют и стоимости нефтехимии. Покупка материала у официальных дистрибьюторов (BASF, Celanese, Solvay) гарантирует качество, но стоит дороже.
- Амортизация оснастки (10-20%): Зависит от тиража. Чем больше партия, тем меньше доля формы в цене одной детали.
- Машиночас (20-30%): Зависит от сложности формы (количество гнезд, наличие горячеканальной системы) и времени цикла. Цикл для тонкостенных деталей может составлять 15 секунд, для толстостенных — до 2 минут.
- Контроль качества и упаковка (10%): Для промышленных разъемов часто требуется индивидуальная упаковка в антистатические блистеры и 100% визуальный или машинный контроль.
Логистика: При импорте или экспорте учитывайте вес и объем. Пластик легкий, но формы тяжелые. Оптимизация упаковки позволяет снизить логистические расходы на 15-20%.
FAQ: Часто задаваемые вопросы о производстве пластиковых деталей для разъемов
Какой минимальный тираж для рентабельного производства на заказ?
Для простых деталей минимальная экономически обоснованная партия составляет около 5,000–10,000 штук. Для сложных многоместных форм с дорогими материалами (PEEK) порог входа выше — от 50,000 штук. Для прототипирования возможно изготовление опытных партий методом быстрого прототипирования форм (алюминиевые пресс-формы) тиражом 500-1000 шт.
Можно ли перерабатывать обрезки (литники) в производстве?
Да, большинство термопластов (PA, PBT, PPS) допускают возврат регранулята в производство. Однако доля вторички обычно ограничивается 10-20%, так как повторная термическая обработка снижает механические свойства. Для критических применений (медицина, авиация) использование регранулята запрещено стандартами.
Как обеспечить герметичность разъема (IP67/IP68) с помощью пластиковых деталей?
Герметичность обеспечивается не только пластиком, но и конструкцией уплотнения. Пластиковая деталь должна иметь точные посадочные места для эластомерных уплотнителей (силиконовых или резиновых). Важно учитывать разницу в коэффициентах теплового расширения пластика и резины, чтобы при низких температурах уплотнение не теряло прижим.
Влияет ли цвет пластика на его свойства?
Да. Черный цвет (сажа) часто улучшает УФ-стойкость и может немного повышать электропроводность (антистатический эффект). Белые и светлые цвета требуют использования диоксида титана, который может влиять на абразивный износ шнека ТПА. Для некоторых пластиков (например, PEEK) натуральный цвет является базовым, а окрашивание может снижать термостабильность.
Заключение и рекомендации по дальнейшим действиям
Качественные пластмассовые детали для промышленных соединителей — это фундамент надежности всего электротехнического комплекса. Ошибки на этапе выбора материала или проектирования пресс-формы невозможно исправить на этапе эксплуатации без замены всего узла. В условиях 2026 года, когда требования к энергоэффективности и миниатюризации растут, роль прецизионного литья становится еще более значимой.
Мы рекомендуем начинать любой новый проект с детального аудита условий эксплуатации и проведения Moldflow-моделирования. Не экономьте на этапе прототипирования: стоимость исправления ошибки на стадии чертежа равна нулю, а на стадии серийного производства — колоссальна.
Если вы столкнулись с задачей разработки нестандартного разъема или поиском надежного подрядчика для производства сложных пластиковых компонентов, наша команда готова провести технический аудит вашего проекта. Мы предоставляем полный цикл услуг: от обратного инжиниринга (reverse engineering) старых деталей до запуска серийного производства с гарантией соответствия спецификациям.
Готовы обсудить ваш проект?
Свяжитесь с нашими инженерами для получения бесплатной консультации и предварительного расчета стоимости оснастки и партии. Мы поможем подобрать оптимальный материал и технологию, чтобы ваши пластмассовые детали для промышленных соединителей работали безотказно.
→ Запросить коммерческое предложение и техническую консультацию