+86-816-4467983
suzhoursd@163.com


Пластмассовые детали для низковольтных соединителей от производителя на заказ
2026-08-25
- Пластмассовые детали для низковольтных соединителей: инженерный подход к производству на заказ
- Роль и функции пластиковых компонентов в низковольтной коммутации
- Материаловедение: выбор полимера для экстремальных условий
- Технология производства: опыт ООО «Сычуань Чжэншань Технологии»
- Как выбрать надежного производителя пластмассовых деталей
- Сравнительный анализ: Литье под давлением vs 3D-печать vs Механическая обработка
- Экономическая эффективность и логистика
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Пластмассовые детали для низковольтных соединителей: инженерный подход к производству на заказ
Пластмассовые детали для низковольтных соединителей являются критически важными компонентами, обеспечивающими электрическую изоляцию, механическую фиксацию контактов и защиту от внешних воздействий в системах распределения электроэнергии до 1000 В. В условиях современной промышленности, где требования к надежности электросетей растут экспоненциально, качество полимерных корпусов, держателей и изоляторов напрямую определяет срок службы всего коммутационного оборудования. Наше производство специализируется на изготовлении прецизионных пластиковых компонентов методом литья под давлением, гарантируя соответствие стандартам ГОСТ, IEC и DIN.
Мы не просто продаем изделия из пластика; мы предоставляем инженерное решение проблемы герметизации и диэлектрической защиты. Использование высокопрочных термопластов, таких как полиамид (PA66), поликарбонат (PC) и PBT, позволяет нашим деталям выдерживать температурные нагрузки от -40°C до +130°C, сохраняя стабильность размеров при вибрациях и ударных нагрузках. Для инженеров-проектировщиков и закупщиков ключевым фактором является возможность кастомизации геометрии под специфические задачи шинопроводов, щитового оборудования и промышленных разъемов. В этой статье мы подробно разберем технические нюансы выбора материалов, процессы контроля качества и экономические преимущества прямого сотрудничества с производителем, исключая посредников.
Роль и функции пластиковых компонентов в низковольтной коммутации
Низковольтные соединители — это «нервная система» любого промышленного объекта. От бытовых щитков до сложных распределительных устройств на заводах, надежность контакта зависит не только от меди или алюминия, но и от материала, который их удерживает. Пластмассовые детали для низковольтных соединителей выполняют три фундаментальные функции, игнорирование которых ведет к аварийным ситуациям:
- Диэлектрическая изоляция: Предотвращение коротких замыканий между фазами или между фазой и землей. Пробой изоляции — одна из самых частых причин пожаров в электроустановках.
- Механическая стабилизация: Жесткая фиксация токопроводящих шин и контактов. При коротком замыкании возникают огромные электродинамические усилия (тысячи Ньютонов), способные вырвать неподготовленные контакты. Пластиковый каркас должен гасить эти импульсы.
- Защита окружающей среды: Герметизация узлов от пыли, влаги (IP54, IP65) и агрессивных химических паров, характерных для химической промышленности.
В отличие от металлической арматуры, полимерные компоненты позволяют снизить вес конструкции на 40-60%, что критично для мобильных энергоустановок и модульных зданий. Однако, главный вызов здесь — старение материала. Дешевый пластик через 3-5 лет становится хрупким из-за термического циклирования (нагрев при нагрузке и остывание). Наши решения базируются на использовании стабилизированных компаундов, которые сохраняют эластичность и прочность десятилетиями.
Ключевые типы деталей и их применение
Номенклатура изделий широка, но ее можно систематизировать по функциональному назначению. Понимание этой классификации помогает правильно сформулировать техническое задание (ТЗ) для производителя.
| Тип детали | Основная функция | Типовые материалы | Критические параметры |
|---|---|---|---|
| Корпуса разъемов (Housings) | Защита контактной группы, сборка узла | PA66, PBT, PC | Точность литья (±0.05 мм), огнестойкость UL94 V-0 |
| Изоляторы шин (Busbar Supports) | Фиксация медных/алюминиевых шин | SMC, BMC, PA66 + стекловолокно | Трекингостойкость (CTI > 600 В), прочность на изгиб |
| Клеммные колодки и разделители | Организация подключений, разделение фаз | PA6, PP, ABS | Химическая стойкость, легкость монтажа |
| Кабельные вводы и уплотнения | Герметизация входа кабеля в корпус | TPU, Silicone, Nylon | Эластичность, степень защиты IP |
Каждый из этих элементов требует индивидуального подхода к проектированию формы (пресс-формы). Например, для изоляторов шин критично отсутствие внутренних напряжений в материале, так как микротрещины могут стать каналом для развития частичных разрядов (corona discharge), которые постепенно разрушают диэлектрик.
Материаловедение: выбор полимера для экстремальных условий
Выбор материала — это компромисс между стоимостью, технологичностью литья и эксплуатационными характеристиками. Ошибка на этом этапе невозможно исправить постфактум. Рассмотрим основные группы полимеров, используемые для производства пластмассовых деталей для низковольтных соединителей, с точки зрения инженера-технолога.
Полиамид 66 (PA66) с армированием стекловолокном
Это «рабочая лошадка» электротехнической промышленности. Добавление 30-35% стекловолокна увеличивает механическую прочность в 2-3 раза по сравнению с чистым полимером.
Преимущества: Высокая температура плавления (~260°C), отличная жесткость, хорошая химическая стойкость.
Недостатки: Гигроскопичность. PA66 впитывает влагу из воздуха, что может менять его размеры на 0.5-1%. Это критично для прецизионных соединителей.
Решение: Мы используем кондиционированные гранулы и проектируем форму с учетом усадки во влажном состоянии. Также применяем модификации с пониженным водопоглощением.
Полибутилентерефталат (PBT)
PBT часто выбирают для корпусов разъемов, где важна стабильность размеров и низкое водопоглощение.
Преимущества: Низкое влагопоглощение (< 0.1%), высокая диэлектрическая прочность, гладкая поверхность (легче извлекать из формы).
Применение: Идеален для мелких, сложных деталей с тонкими стенками, таких как контактные вставки.
Поликарбонат (PC) и сплавы PC/ABS
Используется там, где требуется прозрачность (для индикации) или повышенная ударопрочность при низких температурах.
Особенность: PC чувствителен к растрескиванию под напряжением при контакте с некоторыми маслами и смазками. Требует тщательного подбора смазок для пресс-форм.
Смоловые компаунды (BMC/SMC)
Для крупногабаритных изоляторов и несущих конструкций шинопроводов литье термопластов может быть экономически нецелесообразным или недостаточным по прочности. Здесь применяются термореактивные материалы (BMC — Bulk Molding Compound).
Плюсы: Нулевая усадка после формования, высочайшая трекингостойкость, негорючесть.
Минусы: Более длительный цикл формования, невозможность переработки отходов.
Инженерное мнение: Не гонитесь за самым дорогим материалом. Для indoor-щитового оборудования часто достаточно качественного PA6 с добавками антипирена. Переплата за PBT или PEK оправдана только в условиях высокой влажности или агрессивной химической среды (например, на нефтеперерабатывающих заводах).
Технология производства: опыт ООО «Сычуань Чжэншань Технологии»
Процесс создания качественных пластмассовых деталей для низковольтных соединителей начинается задолго до включения литьевой машины. Наша методология включает несколько этапов строгого контроля, исключающих появление брака в серии. Этот подход базируется на более чем десятилетнем опыте работы нашей компании.
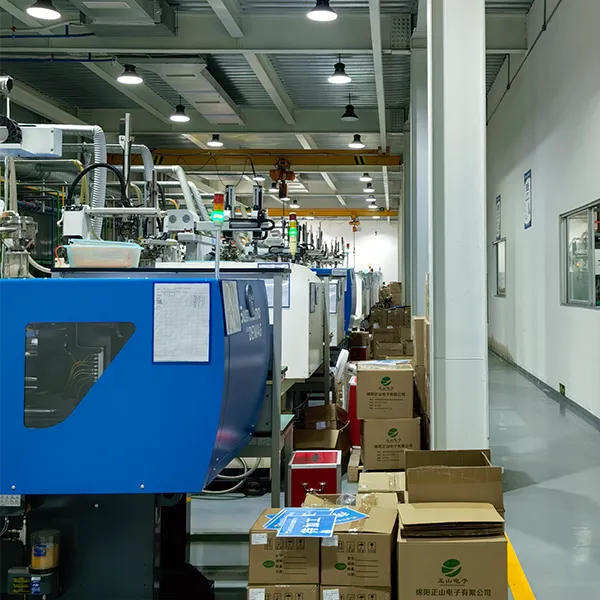
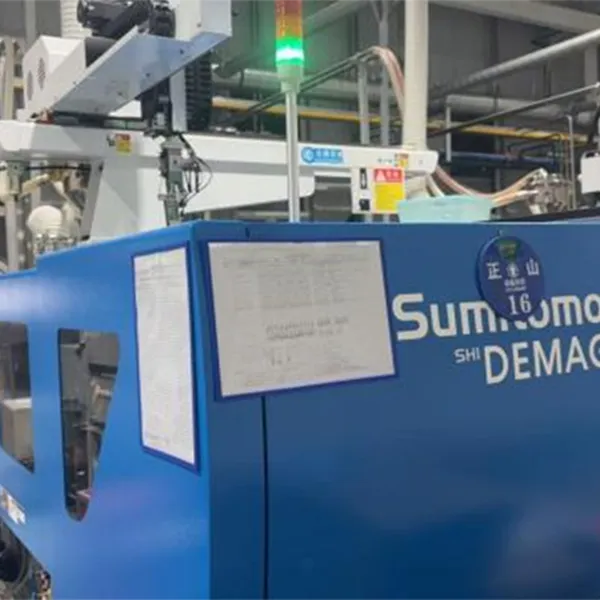
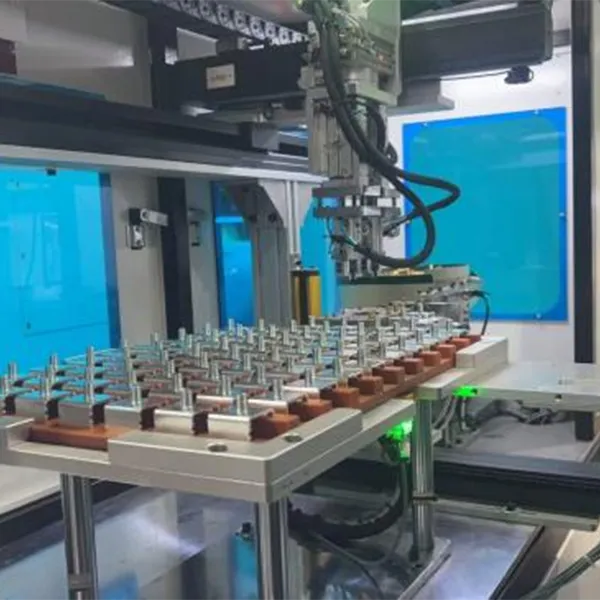
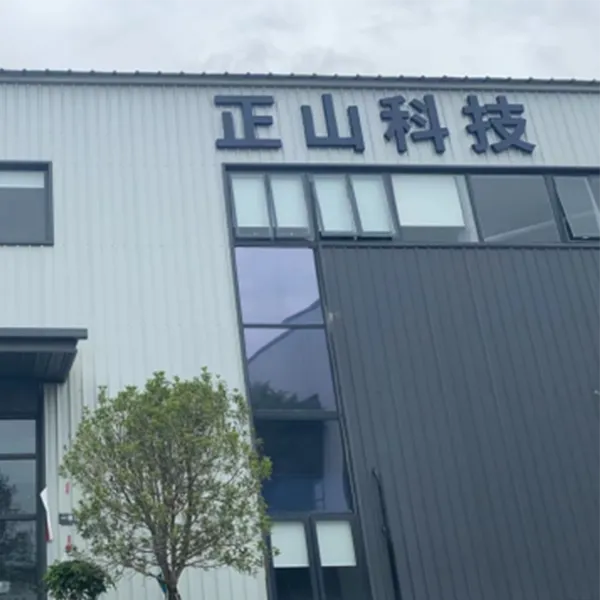
ООО «Сычуань Чжэншань Технологии» (ранее известное как ООО «Мяньян Чжэншань Электроникс», основано в 2013 году) является высокотехнологичным предприятием, специализирующимся на проектировании прецизионных пресс-форм и серийном литье под давлением. В ноябре 2023 года компания переехала в новый современный производственный комплекс площадью более 6000 кв. м в индустриальном парке Чжуннань Гаокэ (г. Мяньян, провинция Сычуань). Сегодня наш парк оборудования насчитывает более 50 единиц современной техники, включая станки с ЧПУ, электроэрозионные установки и инжекционные пресс-машины, а штат квалифицированных инженеров превышает 80 человек.
Наш фокус — разработка компонентов для критически важных применений в телекоммуникациях, энергетике, электромобилестроении (клиенты уровня CATL, BYD, Changan) и промышленном оборудовании. Мы реализуем полный цикл: от первичного проектирования до испытаний и серийного выпуска, поддерживая как автоматический, так и полуавтоматический режимы производства для обеспечения стабильности качества.
1. Проектирование и DFM-анализ (Design for Manufacturing)
Получив ваши чертежи или 3D-модели, наши конструкторы проводят анализ технологичности. Мы проверяем:
- Углы уклона стенок (draft angles) для легкого извлечения детали.
- Толщину стенок: неравномерность приводит к образованию раковин (voids) и внутренним напряжениям.
- Расположение литников: следы от литника не должны попадать на контактные поверхности или зоны сборки.
- Линии спая (weld lines): в местах встречи потоков расплава прочность детали снижается. Мы моделируем эти зоны, чтобы они не приходились на нагруженные элементы.
Если ваша конструкция неоптимальна, мы предлагаем изменения бесплатно на этапе согласования. Это экономит вам деньги на дорогостоящих переделках пресс-форм в будущем.
2. Изготовление пресс-форм (Mold Making)
Мы используем стали европейских марок (например, 1.2344, 1.2738) с закалкой до 48-52 HRC. Это обеспечивает долговечность формы (до 1 млн циклов) и высокое качество поверхности. Для сложных геометрий применяются системы горячего каналопровода (hot runner), что снижает количество отходов и улучшает заполнение формы. Собственное инструментальное цех позволяет оперативно вносить изменения в конструкцию без длительных простоев.
3. Литье под давлением (Injection Molding)
Процесс происходит на современных термопластавтоматах с ЧПУ. Ключевые параметры, которые мы мониторим в реальном времени:
- Температура расплава и формы.
- Давление впрыска и давление холдинга (packing pressure).
- Время охлаждения.
Любое отклонение фиксируется системой. Партия автоматически останавливается при выходе параметров за допустимые пределы.
4. Контроль качества (QC)
Каждая партия проходит проверку:
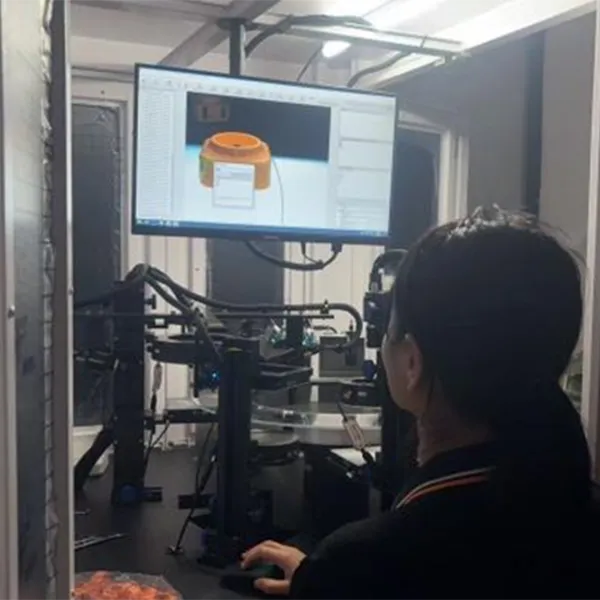
- Геометрия: Измерение на координатно-измерительных машинах (CMM) выборочно из каждой партии.
- Визуальный контроль: Отсутствие облоя, недолива, пузырей, цветовых отклонений.
- Функциональные тесты: Сборка с эталонными металлическими контактами для проверки посадочных мест.
- Лабораторные испытания: Проверка огнестойкости (UL94), сравнительного индекса трекинга (CTI) и ударной вязости.
Внутренняя система контроля ООО «Сычуань Чжэншань Технологии» охватывает все этапы: от входного контроля сырья до окончательной приемки готовой продукции, что подтверждено сотрудничеством с такими гигантами, как DJI, CRRC и Xiaomi.
Как выбрать надежного производителя пластмассовых деталей
Рынок переполнен предложениями, но найти партнера, способного обеспечить стабильное качество пластмассовых деталей для низковольтных соединителей в долгосрочной перспективе, сложно. Вот чек-лист, основанный на нашем опыте работы с B2B-клиентами из энергетики и машиностроения.
1. Наличие собственного инструментального цеха
Если компания заказывает формы на стороне, вы теряете контроль над сроками и качеством ремонта форм. Собственное производство форм позволяет оперативно вносить изменения в конструкцию («инжиниринговые изменения») без остановки поставок на месяцы.
2. Сертификация и стандарты
Убедитесь, что производитель работает в соответствии с ISO 9001. Для электротехники критично наличие протоколов испытаний материалов. Материалы должны иметь сертификаты соответствия (например, UL Recognized Component Mark), если ваше оборудование экспортируется или должно соответствовать международным нормам.
3. Прозрачность цепочки поставок сырья
Мы используем только первичное сырье от известных концернов (BASF, DuPont, Lanxess). Использование регранулята (вторичного пластика) недопустимо для ответственных электроизоляционных деталей, так как его свойства непредсказуемы и меняются от партии к партии. Требуйте паспорта качества на каждую партию сырья.
4. Гибкость объемов производства
Хороший производитель должен уметь работать как с прототипами (мелкие серии для R&D), так и с массовым производством (сотни тысяч штук). Наличие парка машин разной tonelage (от 50 до 1000 тонн) говорит о гибкости предприятия.
Сравнительный анализ: Литье под давлением vs 3D-печать vs Механическая обработка
При разработке новых типов соединителей часто возникает вопрос: как изготовить опытные образцы или малую серию? Сравним методы.
| Параметр | Литье под давлением (Наш метод) | 3D-печать (FDM/SLA) | ЧПУ обработка (из листа/блока) |
|---|---|---|---|
| Себестоимость единицы | Низкая (при тираже > 1000 шт) | Высокая | Очень высокая |
| Стартовые затраты | Высокие (стоимость формы) | Нулевые | Средние (программирование) |
| Механические свойства | Изотропные, высокие (как у материала) | Анизотропные, сниженные (слоистость) | Высокие, но возможны напряжения |
| Точность размеров | Высокая (±0.05-0.1 мм) | Средняя (±0.2 мм) | Очень высокая (±0.01 мм) |
| Сертифицированные материалы | Да (UL, FDA, RoHS) | Ограничено | Да |
| Рекомендация | Серийное производство | Макетирование, проверка геометрии | Единичные крупные детали |
Вывод: Для финального продукта, который пойдет в эксплуатацию, литье под давлением остается безальтернативным вариантом по соотношению цена/качество/надежность. 3D-печать подходит только для этапа «proof of concept», когда нужно проверить, влезает ли плата в корпус.
Экономическая эффективность и логистика
Заказывая пластмассовые детали для низковольтных соединителей напрямую у производителя, вы устраняете наценку дистрибьюторов, которая может достигать 30-50%. Кроме того, прямой контакт с инженерами позволяет оптимизировать конструкцию детали для снижения веса (и, следовательно, стоимости сырья) без потери прочности.
Факторы, влияющие на цену
- Сложность геометрии: Наличие боковых отверстий, резьб, подвижных элементов требует сложных пресс-форм с ползунами и лифтами, что удорожает инструмент.
- Требования к точности: Допуски tighter than ±0.1 мм требуют более дорогого оборудования и большего времени на настройку.
- Объем партии: Амортизация стоимости формы распределяется на количество изделий. Чем больше тираж, тем дешевле единица.
- Цвет и добавка: Стандартные цвета (черный, серый, натуральный) дешевле. Специфические цвета (RAL) требуют смывки оборудования и заказа малых партий красителя.
Логистика и упаковка
Пластиковые детали, особенно с тонкими стенками или выступами, чувствительны к транспортировке. Мы используем многоразовые пластиковые контейнеры с ячейками (blister trays) или картонные коробки с разделителями. Это предотвращает царапины и деформацию при перевозке. Для экспортных поставок обеспечиваем паллетирование согласно стандартам EUR-pallet и защиту от влаги (силикагель, вакуумная упаковка).
Типичные ошибки при заказе и эксплуатации
За 15 лет работы мы выявили ряд повторяющихся проблем, с которыми сталкиваются клиенты. Избегание этих ошибок сэкономит вам время и бюджет.
Ошибка №1: Игнорирование усадки материала.
Конструкторы часто забывают, что пластик уменьшается в размерах при остывании. Если форма сделана без коэффициента усадки (обычно 0.5-1.5% в зависимости от материала), деталь не подойдет к металлическим контактам.
Решение: Всегда согласовывайте коэффициент усадки с технологом на этапе проектирования формы.
Ошибка №2: Неправильный выбор огнестойкости.
Для внутреннего использования в жилых помещениях часто достаточно класса HB или V-2. Но для промышленных шкафов требуется V-0. Использование избыточно стойкого материала (V-0) там, где можно обойтись V-2, увеличивает стоимость сырья на 15-20% без реальной пользы. И наоборот, экономия на антипиренах в опасных зонах ведет к риску пожара.
Ошибка №3: Плохая вентиляция при монтаже.
Даже самые лучшие пластмассовые детали для низковольтных соединителей имеют предел тепловой нагрузки. Если корпус соединителя закрыт плотно и нет циркуляции воздуха, тепло от контактов накапливается, вызывая тепловую деградацию пластика.
Совет: Проектируйте корпуса с вентиляционными отверстиями или каналами для отвода тепла.
FAQ: Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ)?
Для стандартных изделий MOQ составляет от 500 штук. Для уникальных деталей на заказ MOQ определяется стоимостью изготовления пресс-формы. Мы готовы обсуждать условия для стартапов и пилотных проектов, предлагая рассрочку оплаты инструмента.
Можете ли вы работать по нашим чертежам?
Да, мы принимаем чертежи в форматах DWG, STEP, IGES, X_T. Если у вас есть только идея или эскиз, наш конструкторский отдел разработает 3D-модель и чертежи за дополнительную плату.
Какой срок изготовления пресс-формы?
Стандартный срок — 25-35 рабочих дней. Срочное изготовление возможно за 15-20 дней с наценкой за сверхурочные работы.
Предоставляете ли вы образцы перед серийным производством?
Обязательно. После изготовления формы мы отливаем контрольную партию (T1 samples), измеряем её и отправляем вам на утверждение. Только после вашего письменного согласия запускается серийное производство.
Соответствуют ли ваши материалы требованиям RoHS и REACH?
Да, все используемые нами термопласты и добавки сертифицированы на соответствие директивам RoHS и регламенту REACH. По запросу мы предоставляем декларации соответствия.
Заключение и призыв к действию
Качественные пластмассовые детали для низковольтных соединителей — это не расходный материал, а инвестиция в безопасность и бесперебойность ваших энергосистем. Выбор правильного материала, точное литье и строгий контроль качества позволяют избежать дорогостоящих простоев и аварий.
ООО «Сычуань Чжэншань Технологии» готово стать вашим надежным партнером в производстве компонентов любой сложности. Опираясь на принципы бережливого производства и ориентации на результат, мы берем на себя все технические риски — от идеи до готовой партии. Наша миссия — «Фокус на клиенте, создание ценности для клиента», и мы стремимся быть одним из наиболее конкурентоспособных поставщиков прецизионных пластиковых компонентов в Азиатско-Тихоокеанском регионе.
Готовы обсудить ваш проект?
- Отправьте нам чертежи или 3D-модели для бесплатной оценки стоимости и сроков.
- Получите консультацию нашего главного инженера по выбору оптимального материала.
- Закажите пробную партию для тестирования качества.
Свяжитесь с нами сегодня, чтобы получить коммерческое предложение в течение 24 часов. Давайте создадим надежные соединения вместе.
Перейти в каталог продукции | Связаться с отделом продаж | Скачать технический бюллетень