+86-816-4467983
suzhoursd@163.com


Пластиковые компоненты MSD-разъёма от производителя
2026-08-25
- Пластиковые компоненты MSD-разъёма: технические требования и производство
- Что такое пластиковые компоненты MSD-разъёма и их роль в высоковольтных системах
- Материаловедение: выбор полимеров для высоковольтной изоляции
- Технология литья под давлением: специфика производства MSD-компонентов
- Ключевые характеристики и требования к качеству (QC)
- Применение в отраслях: от электромобилей до систем хранения энергии (ESS)
- Как выбрать поставщика пластиковых компонентов MSD-разъёма
- Практический пример: опыт ООО «Сычуань Чжэншань Технологии»
- Сравнение моделей и типов конструкций
- Типичные ошибки при выборе и эксплуатации
- Логистика и упаковка: сохранение качества при транспортировке
- FAQ: Часто задаваемые вопросы о пластиковых компонентах MSD
- Инженерное заключение и рекомендации по закупке
Пластиковые компоненты MSD-разъёма: технические требования и производство
Пластиковые компоненты MSD-разъёма представляют собой критически важные элементы конструкции высоковольтных соединительных систем, используемых в электромобилях (EV), гибридных автомобилях (PHEV) и промышленном энергетическом оборудовании. Основная функция данных деталей — обеспечение надежной электрической изоляции, механической фиксации силовых контактов и защита от воздействия окружающей среды при напряжениях до 1000 В постоянного тока. Качество литья этих компонентов напрямую влияет на безопасность всей высоковольтной архитектуры транспортного средства или установки.
В условиях жестких стандартов автомобильной промышленности, таких как LV 214 и DIN EN 60512, пластиковые корпуса и изоляторы MSD-коннекторов должны выдерживать экстремальные термические нагрузки, вибрацию и химическое воздействие. Производители, предлагающие пластиковые компоненты MSD-разъёма, обязаны гарантировать точность геометрии в микронах, отсутствие внутренних напряжений в материале и соответствие требованиям огнестойкости UL94 V-0. Данная статья подробно разбирает технологические аспекты производства, выбор материалов, контроль качества и логику закупки этих изделий для B2B-сектора в 2026 году.
Что такое пластиковые компоненты MSD-разъёма и их роль в высоковольтных системах
MSD (Manual Service Disconnect) — это ручной сервисный разъединитель, предназначенный для безопасного разрыва высоковольтной цепи во время обслуживания электромобиля или промышленного инвертора. Хотя ключевым элементом здесь является контактная группа, именно пластиковые компоненты MSD-разъёма создают структурную основу устройства. Они не просто «держат» контакты; они формируют барьер безопасности.
Конструктивно эти компоненты делятся на несколько функциональных групп:
- Несущий корпус (Housing): Основная оболочка, которая защищает внутренние контакты от пыли, влаги и механических повреждений. Обычно изготавливается из высокотемпературных термопластов.
- Изоляционные перегородки и сепараторы: Тонкостенные элементы, предотвращающие дуговой пробой между фазными линиями (L+, L-) и заземлением. Требуют высочайшей чистоты поверхности.
- Механизм блокировки и рычаги: Детали, подвергающиеся циклическим механическим нагрузкам при включении/выключении разъединителя. Должны обладать высокой усталостной прочностью.
- Уплотнительные интерфейсы: Зоны сопряжения с резиновыми уплотнителями (O-rings), обеспечивающие степень защиты IP6K9K или IP67.
Ошибка в проектировании или производстве даже одного из этих элементов может привести к трекингу (образованию токопроводящих путей на поверхности диэлектрика), что в высоковольтных сетях (800V+) вызывает мгновенное короткое замыкание и пожар. Поэтому пластиковые компоненты MSD-разъёма классифицируются как детали класса безопасности «A» по стандартам IATF 16949.
Материаловедение: выбор полимеров для высоковольтной изоляции
Выбор материала для пластиковых компонентов MSD-разъёма определяется тремя главными факторами: температурным режимом, электроизоляционными свойствами и способностью к переработке (литью под давлением). В 2026 году рынок отошел от универсальных решений в сторону специализированных компаундов.
PA66 GF30-35 (Полиамид 66, армированный стекловолокном)
Это наиболее распространенный материал для корпусов. Армирование стекловолокном (30-35%) обеспечивает необходимую жесткость и стабильность размеров. Однако для MSD-разъемов требуется специальная модификация PA66, устойчивая к гидролизу. Обычный полиамид со временем деградирует при воздействии горячего пара или влаги, теряя диэлектрические свойства. Современные марки обладают улучшенной стойкостью к CTI (Comparative Tracking Index > 600 В).
PBT GF30 (Полибутилентерефталат)
PBT часто используется для более мелких деталей, таких как изоляторы контактов. Он обладает меньшей гигроскопичностью, чем PA66, что делает его стабильным во влажных условиях. Его главное преимущество — отличная поверхностная гладкость после литья, что снижает риск накопления загрязнений и возникновения поверхностных разрядов.
LCP (Жидкокристаллический полимер)
Для миниатюрных и сверхточных компонентов внутри MSD-разъема все чаще применяется LCP. Этот материал позволяет лить детали с толщиной стенки до 0.3 мм без дефектов. LCP имеет крайне низкий коэффициент линейного теплового расширения (CLTE), что критично для сохранения герметичности при перепадах температур от -40°C до +125°C.
PPS (Полифениленсульфид)
В случаях, когда речь идет о компонентах, расположенных в непосредственной близости к силовой электронике (инверторам), где температуры могут кратковременно превышать 150°C, используется PPS. Это дорогой материал, но он незаменим для обеспечения долгосрочной надежности пластиковых компонентов MSD-разъёма в тяжелых условиях эксплуатации.
| Материал | Температурная стойкость (°C) | CTI (В) | Гигроскопичность | Применение в MSD |
|---|---|---|---|---|
| PA66 GF30 (гидролизостойкий) | -40 … +120 (кратковр. +150) | > 600 | Высокая (требует кондиционирования) | Основной корпус, крышки |
| PBT GF30 | -40 … +110 | > 400 | Низкая | Изоляторы контактов, мелкие детали |
| LCP | -40 … +200 | > 250 | Очень низкая | Микро-компоненты, прецизионные вставки |
| PPS GF40 | -40 … +220 | > 500 | Низкая | Компоненты вблизи инвертора |
Технология литья под давлением: специфика производства MSD-компонентов
Производство пластиковых компонентов MSD-разъёма требует оборудования высокого класса и строгого контроля процесса. Обычное литье здесь неприменимо из-за требований к чистоте и точности. Процесс можно разделить на несколько критических этапов.
Подготовка сырья и сушка
Полиамиды и полиэстеры гигроскопичны. Перед загрузкой в термопластавтомат сырье должно быть высушено до содержания влаги менее 0.02%. Наличие влаги приводит к гидролитической деградации полимера прямо в цилиндре пластикации, что резко снижает ударную вязкость готового изделия. Для MSD-компонентов это недопустимо, так как деталь может расколоться при монтаже или вибрации.
Инструментальное обеспечение (Формы)
Формы для литья пластиковых компонентов MSD-разъёма изготавливаются из закаленных сталей (например, 1.2344 или 1.2083) с твердостью не менее 48-52 HRC. Ключевые особенности инструмента:
- Горячеканальные системы (Hot Runner): Обязательны для исключения литниковых отходов и обеспечения однородности заполнения. Использование игольчатых затворов (needle gate) позволяет минимизировать следы впуска в зонах, важных для герметичности.
- Вакуумирование: Форма должна оснащаться системой вакуумирования для удаления воздуха из полости перед впрыском. Это предотвращает образование газовых пузырей и непроливов, которые являются центрами инициирования электрического пробоя.
- Терморегулирование: Высокоточные контуры охлаждения обеспечивают равномерное остывание, минимизируя коробление (warpage). Допуск на плоскостность посадочных мест под уплотнители обычно составляет не более 0.05 мм на 100 мм длины.
Контроль процесса и автоматизация
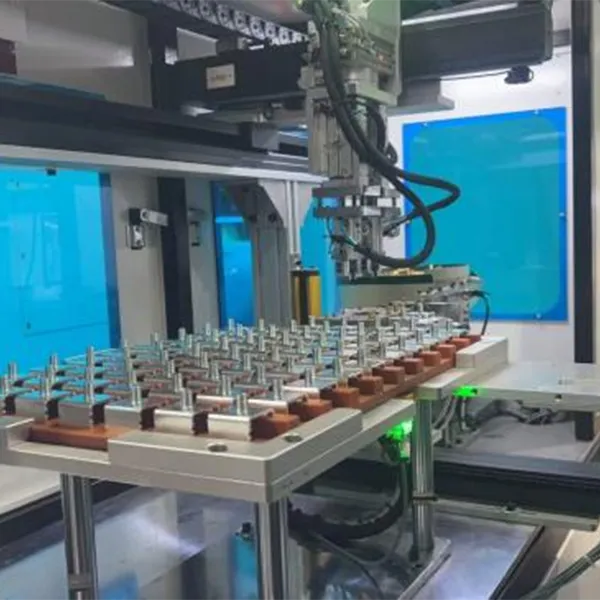
Современное производство пластиковых компонентов MSD-разъёма полностью автоматизировано. Роботизированные ячейки извлекают детали, проводят визуальный контроль и упаковывают их в антистатические контейнеры. Любое касание детали руками оператора исключено, так как жировые загрязнения с кожи могут нарушить адгезию при последующей сборке или лазерной сварке корпуса.
Ключевые характеристики и требования к качеству (QC)
При закупке пластиковых компонентов MSD-разъёма инженеры по качеству проверяют ряд критических параметров. Отклонение по любому из них ведет к браку партии.
Геометрическая точность и GD&T
Чертежи компонентов MSD выполняются с применением принципов геометрического размерения и допусков (GD&T). Наиболее важные параметры:
- Коаксиальность отверстий под контакты.
- Плоскостность поверхностей сопряжения (для обеспечения IP67/IP6K9K).
- Профиль поверхности в зонах уплотнения.
Измерения проводятся на координатно-измерительных машинах (КИМ/CMM) с использованием оптических датчиков для мягких пластиков, чтобы избежать деформации детали при измерении.
Электроизоляционные свойства (CTI и HV-тест)
Comparative Tracking Index (CTI) показывает напряжение, при котором на поверхности материала образуется токопроводящий путь. Для пластиковых компонентов MSD-разъёма значение CTI должно быть не менее 400 В (PLC 2) или 600 В (PLC 1) согласно IEC 60664-1. Дополнительно каждая партия проходит выборочное тестирование на пробой высоким напряжением (Hi-Pot test), обычно 3-5 кВ в течение 60 секунд.
Механическая прочность и старение
Детали проходят испытания на старение при повышенной температуре (heat aging) в течение 1000-3000 часов. После этого проверяется сохранение ударной вязкости. Также проводится тест на сопротивление растрескиванию под напряжением (stress cracking resistance) при контакте с техническими жидкостями: охлаждающими жидкостями, тормозной жидкостью и маслами.
Применение в отраслях: от электромобилей до систем хранения энергии (ESS)
Спрос на пластиковые компоненты MSD-разъёма растет не только в автомобильном секторе, но и в смежных областях. Понимание специфики применения помогает правильно выбрать спецификацию материала.
Электромобили (BEV/PHEV)
В автомобилях MSD-разъем устанавливается непосредственно на высоковольтную батарею. Здесь компоненты работают в условиях постоянной вибрации (профиль испытаний по ISO 16750-3) и широкого диапазона температур. Главная проблема — термические циклы. Пластик расширяется и сжимается с коэффициентом, отличным от металлических контактов. Если пластиковые компоненты MSD-разъёма спроектированы без учета компенсации этих расширений, возможно нарушение контакта или появление трещин в корпусе.
Стационарные системы накопления энергии (ESS)
В промышленных накопителях энергии токи могут достигать тысяч ампер. Хотя MSD здесь может использоваться реже (часто применяются автоматические контакторы), ручные разъединители остаются обязательными для сервисного обслуживания. В этом секторе важнее огнестойкость и способность выдерживать длительные статические нагрузки. Часто используются более массивные корпуса из PA66 с повышенным содержанием наполнителя.
Зарядная инфраструктура (DC Fast Charging)
Станции быстрой зарядки (150-350 кВт) также используют высоковольтные соединения. Кабели зарядных пистолетов и внутренние шины станций коммутируются через системы, аналогичные MSD. Здесь добавляется фактор УФ-излучения (если компоненты находятся снаружи) и воздействия осадков. Материалы должны содержать стабилизаторы против УФ-деградации.
Как выбрать поставщика пластиковых компонентов MSD-разъёма
Рынок производителей пластиковых компонентов MSD-разъёма неоднороден. Выбор партнера должен базироваться не только на цене, но и на технологической зрелости завода. Вот чек-лист для аудита потенциального поставщика в 2026 году.
- Сертификация IATF 16949: Это базовый входной билет. Без этой сертификации поставщик не имеет права поставлять детали для автомобильной промышленности. Проверьте актуальность сертификата и область его действия (должно быть указано «Injection Molding» и «Assembly»).
- Наличие собственного инструментального цеха: Производство качественных пластиковых компонентов MSD-разъёма невозможно без быстрого прототипирования и ремонта форм. Заводы, передающие изготовление форм на аутсорс, теряют контроль над сроками и качеством геометрии.
- Лаборатория материаловедения: Поставщик должен иметь собственную лабораторию для проверки входящего сырья (DSC, TGA, FTIR анализ) и тестирования готовых изделий (CTI, испытания на растяжение). Отсутствие лаборатории означает слепую зависимость от сертификатов поставщиков сырья, что рискованно.
- Опыт работы с высокотемпературными пластиками: Запросите кейсы по литью PPS, LCP или высокотемпературного PA. Эти материалы требуют особых навыков настройки термопластавтоматов.
- Система прослеживаемости (Traceability): Каждая партия пластиковых компонентов MSD-разъёма должна быть маркирована и привязана к параметрам литья (давление, температура, время цикла) на момент производства. Это необходимо для расследования возможных рекламаций.
Практический пример: опыт ООО «Сычуань Чжэншань Технологии»
Теоретические требования к производству MSD-компонентов лучше всего иллюстрируются на практике领先их предприятий отрасли. Ярким примером компании, успешно интегрирующей полный цикл производства прецизионных пластиковых деталей, является ООО «Сычуань Чжэншань Технологии» (Sichuan Zhengshan Technology Co., Ltd.).
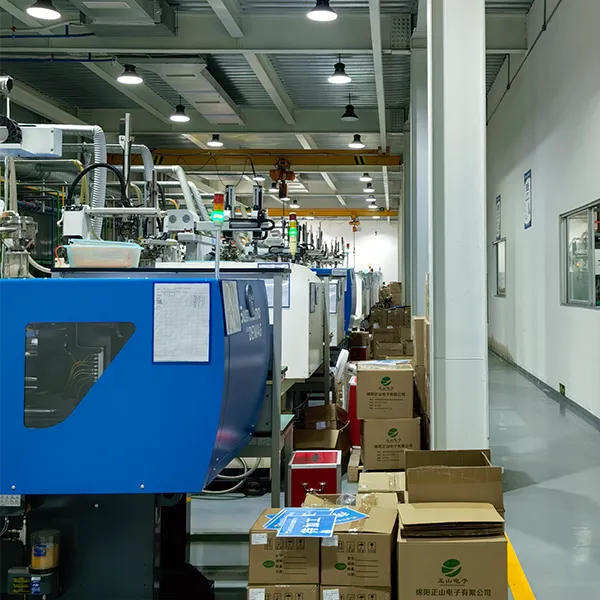
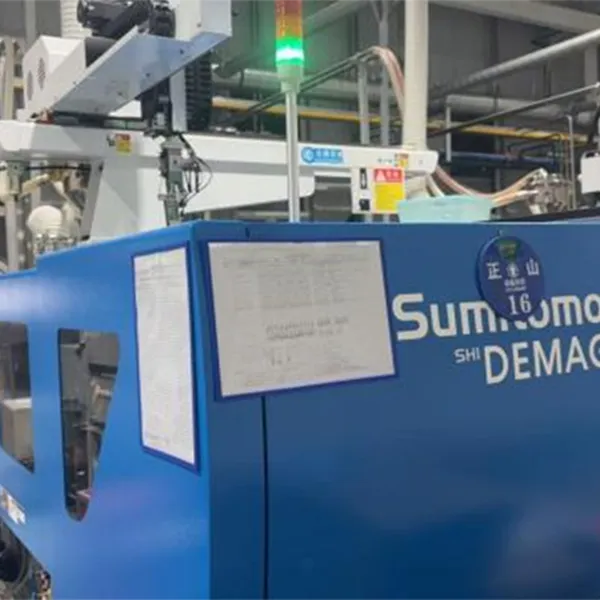
Основанная в 2013 году в городе Мяньян — ключевом научно-техническом центре Китая, компания прошла путь от небольшого производителя электроники до высокотехнологичного предприятия с современным производственным комплексом площадью более 6000 кв. м. В ноябре 2023 года компания завершила масштабное расширение, переехав в индустриальный парк Чжуннань Гаокэ, что позволило значительно увеличить мощности по литью под давлением и изготовлению пресс-форм.
ООО «Сычуань Чжэншань Технологии» специализируется именно на тех продуктах, которые были описаны выше: розетки ручного сервисного разъединителя (MSD), корпуса зарядных панелей европейского стандарта, изоляционные монтажные пластины и другие критически важные компоненты для электромобилей и систем хранения энергии. Их клиентская база включает таких гигантов, как CATL, BYD, Changan, XPeng и DJI, что служит независимым подтверждением высокого качества выпускаемой продукции.
Ключевые преимущества подхода «Чжэншань Технологии», которые соответствуют лучшим практикам выбора поставщика:
- Вертикальная интеграция: Компания обладает собственным цехом по изготовлению прецизионных пресс-форм (более 50 единиц современного оборудования, включая станки с ЧПУ и электроэрозионные установки). Это позволяет контролировать геометрию MSD-компонентов на этапе проектирования формы, обеспечивая микронную точность, требуемую для герметичности IP6K9K.
- Инженерная экспертиза: Штат из более чем 80 сотрудников, включая профессиональных конструкторов форм и инженеров по литью, способен реализовать полный цикл от DFM-анализа (Design for Manufacturing) до серийного выпуска. Это особенно важно при работе со сложными материалами, такими как PPS и LCP.
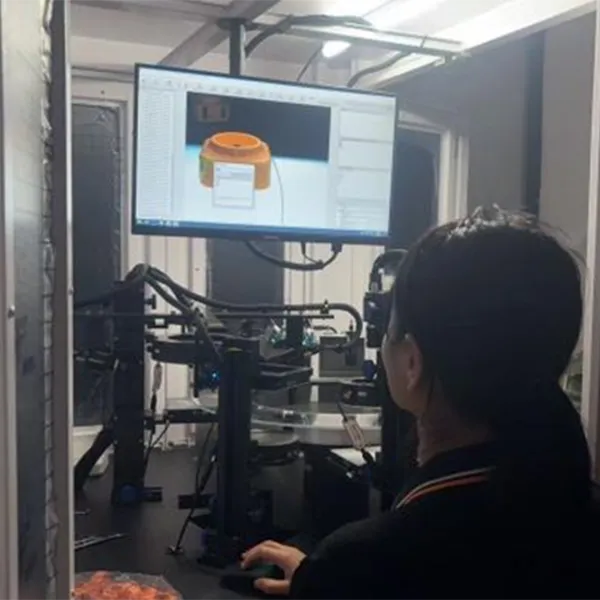
- Строгий контроль качества: Внутренняя система контроля охватывает все этапы — от входного контроля сырья до окончательной приемки. Наличие собственных измерительных комплексов высокой точности гарантирует соответствие деталей строгим допускам GD&T.
- Отраслевой фокус: Глубокая экспертиза в области литья пластмасс для высоконадежных систем (телекоммуникации, оборонная промышленность, рельсовый транспорт) позволяет компании адаптировать решения под специфические технические требования заказчиков, соблюдая принципы бережливого производства.
Такой подход позволяет ООО «Сычуань Чжэншань Технологии» не просто поставлять детали, но и предлагать оптимизацию конструкции для снижения веса или улучшения текучести пластика, что является признаком высокой квалификации партнера в цепочке поставок 2026 года.
Сравнение моделей и типов конструкций
Не все MSD-разъемы одинаковы. Конструкция пластиковых компонентов зависит от типа подключения и архитектуры батареи. Рассмотрим два основных типа.
| Параметр | Тип A: Компактный модульный MSD | Тип B: Крупногабаритный промышленный MSD |
|---|---|---|
| Назначение | Легковые EV, компактные батареи | Грузовики, автобусы, ESS |
| Материал корпуса | PA66 GF30, PBT | PA66 GF35, PPS |
| Толщина стенок | 1.5 – 2.5 мм | 3.0 – 5.0 мм |
| Сложность литья | Высокая (тонкие стенки, сложные формообразующие стержни) | Средняя (массивные детали) |
| Требования к точности | Очень высокие (микронные допуски) | Средние (важна общая геометрия) |
| Стоимость оснастки | Высокая (многнездные формы) | Ниже (одно- или двухгнездные формы) |
Для легковых автомобилей предпочтительнее Тип A, где важна экономия места и веса. Здесь пластиковые компоненты MSD-разъёма должны быть максимально легкими, но прочными. Для коммерческого транспорта и стационарных хранилищ энергии важен запас прочности и ремонтопригодность, поэтому используется Тип B с более толстыми стенками и простыми формами крепления.
Типичные ошибки при выборе и эксплуатации
В инженерной практике встречаются повторяющиеся проблемы, связанные с неправильным подходом к спецификации или монтажу пластиковых компонентов MSD-разъёма.
Игнорирование пост-кондиционирования PA66
Полиамид 66 после литья находится в «сухом» состоянии и является хрупким. Перед сборкой и эксплуатацией детали должны пройти процесс кондиционирования (насыщения влагой) до равновесного состояния. Установка «сухих» компонентов MSD приводит к тому, что при первом же механическом воздействии (защелкивание замка) пластик ломается. Ответственные поставщики либо поставляют детали уже кондиционированными, либо предоставляют четкие инструкции по обработке.
Неправильный выбор зоны впуска расплава
Если точка впуска пластика расположена в зоне уплотнения или на торце контактного отверстия, там неизбежно образуется облой или изменение структуры материала. Это нарушает герметичность или электрический контакт. При заказе пластиковых компонентов MSD-разъёма всегда требуйте согласования расположения gate marks.
Несовместимость смазок и пластиков
Для облегчения сборки на контакты и уплотнители наносятся смазки. Некоторые силиконовые или углеводородные смазки вызывают растрескивание напряженных участков пластика (environmental stress cracking). Необходимо проводить тесты на совместимость материалов смазки и пластика корпуса перед запуском в серию.
Логистика и упаковка: сохранение качества при транспортировке
Пластиковые компоненты MSD-разъёма имеют сложную геометрию с выступающими элементами и тонкими стенками. Неправильная упаковка приводит к поломке до 5% партии при транспортировке. Стандартная индустриальная практика включает:
- Использование блистерной упаковки или thermoform trays, индивидуально повторяющих контур детали.
- Применение антистатических материалов (ESD-safe) для предотвращения притяжения пыли.
- Жесткие картонные коробки с разделителями, исключающие смещение лотков.
- Маркировка каждой коробки данными о партии, дате производства и номере формы (cavity number).
При импорте или экспортных поставках важно учитывать влажность в контейнерах. Даже упакованные детали могут поглощать влагу из воздуха при перепадах температур, если упаковка не герметична. Рекомендуется использование влагопоглощающих пакетов (silica gel) в каждой транспортной коробке.
FAQ: Часто задаваемые вопросы о пластиковых компонентах MSD
Какой срок службы пластиковых компонентов MSD-разъёма?
При правильном выборе материала и соблюдении температурных режимов, срок службы составляет не менее 15 лет или 300 000 км пробега для автомобилей. Для стационарных систем срок может достигать 20-25 лет. Ключевым фактором является устойчивость материала к термическому старению.
Можно ли использовать вторичный пластик (регранулят) для MSD-компонентов?
Категорически нет. Для деталей класса безопасности «A», к которым относятся пластиковые компоненты MSD-разъёма, использование регранулята запрещено стандартами IATF 16949 и внутренними регламентами автопроизводителей. Допускается использование только первичного материала с добавлением заводского литникового возврата (sprue regrind) в строго ограниченной пропорции (обычно до 5-10%), если это одобрено клиентом и подтверждено тестами.
Как проверить качество партии без разрушающего контроля?
Используйте неразрушающие методы: визуальный осмотр на наличие облоя и недоливов, калибровку ключевых размеров предельными калибрами (проход/непроход), проверку веса детали (отклонение веса указывает на нестабильность процесса литья). Разрушающие тесты (на разрыв, CTI) проводятся выборочно на образцах из той же партии.
Влияет ли цвет пластика на его свойства?
Да. Добавление пигментов может влиять на кристалличность полимера и его механические свойства. Например, черный цвет (сажа) может улучшать УФ-стойкость, но некоторые другие пигменты могут снижать показатель CTI. Цвет должен быть согласован с поставщиком сырья, и нельзя менять поставщика красителя без повторной валидации материала.
Инженерное заключение и рекомендации по закупке
Рынок пластиковых компонентов MSD-разъёма в 2026 году характеризуется высоким уровнем консолидации. Автопроизводители стремятся к уменьшению числа поставщиков, выбирая тех, кто способен предложить полный цикл: от дизайна детали (DFM) до серийного производства и контроля качества.
Наш опыт показывает, что экономия на стоимости единицы продукции часто оборачивается многократными потерями на этапе запуска производства (SOP) из-за брака и простоев конвейера. Поэтому при выборе партнера обращайте внимание на его инженерную поддержку. Способность поставщика предложить оптимизацию конструкции для снижения веса или улучшения текучести пластика — это признак высокой квалификации.
Не забывайте о неопределенностях глобальной цепочки поставок сырья. Цены на специальные инженерные пластики (PPS, LCP) могут колебаться. Рекомендуется заключать долгосрочные контракты с фиксацией формулы цены, привязанной к биржевым индексам на нефть и энергоносители, чтобы избежать шоковых скачков стоимости пластиковых компонентов MSD-разъёма.
Для получения технической консультации, расчета стоимости оснастки или запроса образцов материалов, пожалуйста, свяжитесь с нашими специалистами. Мы готовы предоставить детальные DFM-отчеты и провести аудит ваших текущих спецификаций.
Готовы обсудить ваш проект?
Заполните форму ниже или свяжитесь с нами напрямую для получения коммерческого предложения на пластиковые компоненты MSD-разъёма и другие элементы высоковольтной коммутации. Наши инженеры помогут подобрать оптимальный материал и технологию производства под ваши задачи.