+86-816-4467983
suzhoursd@163.com


Купить верхняя крышка блока управления питанием от производителя
2026-08-27
- Что такое верхняя крышка блока управления питанием: инженерный взгляд
- Где применяется верхняя крышка блока управления питанием
- Основные характеристики и материалы изготовления
- Производственные возможности и экспертиза: опыт ООО «Сычуань Чжэншань Технологии»
- Как выбрать верхнюю крышку блока управления питанием: пошаговое руководство
- Типичные ошибки при выборе и эксплуатации
- Диапазон цен и факторы стоимости
- Логистика и экспорт: особенности поставки
- Сравнение: Ремонт vs Замена верхней крышки
- Практический кейс: Модернизация системы охлаждения
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и сотрудничеству
- Заключение
Верхняя крышка блока управления питанием — это критически важный конструктивный элемент, обеспечивающий герметичность, механическую защиту и теплоотвод внутренних компонентов силовой электроники. В условиях промышленной эксплуатации 2026 года, когда требования к надежности оборудования класса IP54–IP68 становятся стандартом де-факто, качество этой детали напрямую определяет срок службы всего устройства. Наша компания, являясь прямым производителем, предлагает инженерные решения из алюминиевых сплавов (АК12, АД31) и высокотемпературных полимеров, адаптированные под специфические нагрузки российских и международных промышленных стандартов (ГОСТ, IEC). Покупка верхней крышки блока управления питанием у производителя исключает наценки посредников и гарантирует соответствие чертежам заказчика с точностью до 0.05 мм. Данный компонент не просто закрывает корпус; он участвует в системе терморегуляции, выступая радиатором для ключевых элементов, и обеспечивает электромагнитную совместимость (ЭМС) за счет правильного заземления. Ниже представлен подробный технический разбор, руководство по выбору и условия поставки.
Что такое верхняя крышка блока управления питанием: инженерный взгляд
В контексте промышленного дизайна и силового машиностроения, верхняя крышка блока управления питанием представляет собой сложную деталь, выполняющую тройную функцию: защитную, теплоотводящую и интерфейсную. Это не просто «лист металла» или «кусок пластика». Это интегрированный узел, который должен выдерживать вибрационные нагрузки, температурные расширения и агрессивное воздействие окружающей среды.
С точки зрения физики процесса, блок управления питанием (БУП) генерирует значительное количество тепла при преобразовании электроэнергии. Верхняя крышка часто проектируется как часть системы пассивного охлаждения. Ребра жесткости на внутренней поверхности увеличивают площадь теплообмена, отводя энергию от силовых модулей (IGBT, MOSFET) к внешнему воздуху. Ошибка в расчете толщины стенки или выборе материала может привести к локальному перегреву и деградации диэлектрических свойств изоляции уже через 6–12 месяцев работы.
Кроме того, в современных условиях 2026 года, когда частоты коммутации в инверторах и драйверах достигают десятков килогерц, крышка выполняет роль экрана от электромагнитных помех. Правильное контактирование крышки с основным корпусом (через токопроводящие уплотнители или непосредственный металлический контакт) создает клетку Фарадея, защищая чувствительную логику управления от внешних наводок и предотвращая излучение помех вовне.
Ключевые функции компонента
- Механическая защита: Предотвращение попадания пыли, влаги (стандарты IP54, IP65, IP67) и посторонних предметов внутрь корпуса.
- Теплоотвод: Отвод тепловой энергии от силовых ключей и дросселей. Эффективность зависит от теплопроводности материала (для алюминия ~150–200 Вт/(м·К)).
- Электромагнитная совместимость (ЭМС): Экранирование высокочастотных помех.
- Монтажная база: Часто на крышке размещаются разъемы, индикаторы состояния, кнопки аварийного останова или порты связи (RS-485, Ethernet), что требует высокой точности литья или фрезеровки отверстий.
Где применяется верхняя крышка блока управления питанием
Спрос на качественные комплектующие растет пропорционально развитию автоматизации. Верхняя крышка блока управления питанием используется в широком спектре отраслей, где надежность энергораспределения является вопросом безопасности и непрерывности производства.
1. Тяжелое машиностроение и металлообработка
В станках с ЧПУ, прессах и прокатных станах блоки питания управляют сервоприводами. Здесь крышки подвергаются постоянной вибрации (до 10g в диапазоне 10–500 Гц) и воздействию смазочно-охлаждающих жидкостей (СОЖ). Материал должен обладать высокой химической стойкостью. Обычно применяются алюминиевые сплавы с анодным покрытием или нержавеющая сталь AISI 316L для агрессивных сред.
2. Нефтегазовый сектор и энергетика
На буровых установках и трансформаторных подстанциях оборудование работает в экстремальных температурах (от -50°C до +60°C). Крышка должна сохранять герметичность при термоциклировании. Использование силиконовых уплотнителей в пазу крышки обязательно. Также здесь критично соответствие стандартам взрывозащиты (Ex-d, Ex-e), где крышка является частью пламегасящей оболочки.
3. Железнодорожный транспорт и метрополитен
Системы тягового привода поездов требуют компонентов, устойчивых к ударным нагрузкам и пожароопасным условиям. Крышки блоков питания в вагонах изготавливаются из материалов, соответствующих стандарту EN 45545-2 (пожарная безопасность). Важным аспектом является вес: использование легких магниевых или алюминиевых сплавов позволяет снизить общую массу подвижного состава.
4. Возобновляемая энергетика (ВИЭ) и электромобильность
Инверторы для солнечных панелей, ветрогенераторов, а также системы управления питанием в электромобилях часто устанавливаются в сложных условиях. Верхняя крышка блока управления питанием в этом случае подвергается УФ-излучению, осадкам и перепадам давления. Для пластиковых крышек используются добавки против ультрафиолета, а для металлических — многослойные порошковые покрытия, устойчивые к коррозии в морском климате. Именно в этих высокотехнологичных секторах особенно востребованы решения от таких производителей, как ООО «Сычуань Чжэншань Технологии», чья экспертиза охватывает компоненты для систем накопления энергии и электротранспорта.
Основные характеристики и материалы изготовления
При заказе или выборе детали необходимо руководствоваться строгими техническими параметрами. Неправильный выбор материала — самая частая причина преждевременного выхода оборудования из строя.
| Параметр | Алюминиевый сплав (Литье/Фрезеровка) | Нержавеющая сталь (AISI 304/316) | Инженерный пластик (Polycarbonate/ABS) | Чугун (Серый/Высокопрочный) |
|---|---|---|---|---|
| Теплопроводность | Высокая (120–180 Вт/м·К) | Низкая (15–20 Вт/м·К) | Очень низкая (0.2 Вт/м·К) | Средняя (40–50 Вт/м·К) |
| Вес | Легкий | Тяжелый | Очень легкий | Очень тяжелый |
| Защита от ЭМП | Отличная (при заземлении) | Отличная | Нулевая (требует напыления) | Хорошая |
| Стоимость инструмента | Средняя/Высокая | Низкая (листовая) | Высокая (пресс-форма) | Средняя |
| Применение | Силовая электроника, инверторы | Пищевая пром., химия, море | Слаботочные блоки, IoT | Стационарное тяжелое оборудование |
Детальный анализ материалов
Алюминиевые сплавы (АК12, АД31, AlSi10Mg): Наиболее популярный выбор для верхней крышки блока управления питанием. Соотношение веса, теплоотвода и стоимости является оптимальным. Литье под давлением позволяет создавать сложные геометрические формы с ребрами охлаждения за одну операцию. Однако алюминий подвержен гальванической коррозии при контакте с другими металлами, поэтому требуется изоляция крепежа или специальное покрытие.
Нержавеющая сталь: Применяется там, где гигиена или химическая стойкость важнее теплоотвода. Поскольку сталь плохо проводит тепло, такие крышки обычно не используются для отвода тепла от силовых компонентов, а служат только защитным кожухом. Внутри должны быть установлены отдельные радиаторы.
Поликарбонат и ABS: Используются для маломощных блоков питания (до 500 Вт). Преимущества — диэлектрические свойства (не нужно заземлять крышку) и низкий вес. Главный недостаток — старение под воздействием УФ и низкая температурная стойкость (деформация при >80–100°C).
Производственные возможности и экспертиза: опыт ООО «Сычуань Чжэншань Технологии»
Выбор поставщика, способного обеспечить стабильное качество прецизионных деталей, является ключевым фактором успеха проекта. Ярким примером компании, обладающей глубокой экспертизой в области проектирования и изготовления сложных компонентов, является ООО «Сычуань Чжэншань Технологии».
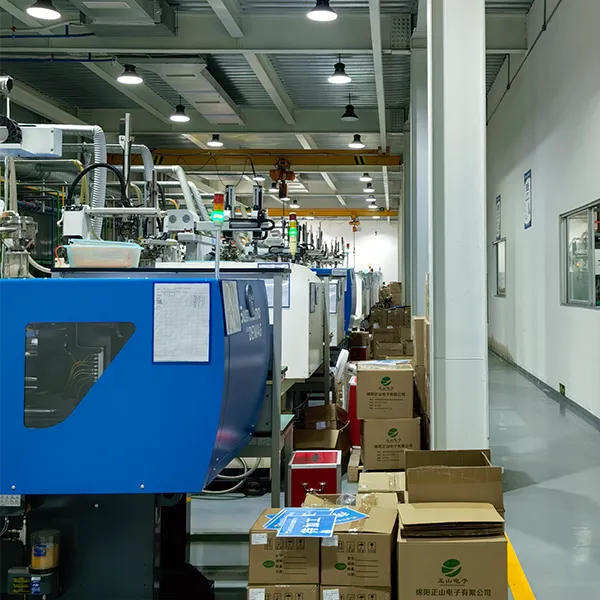
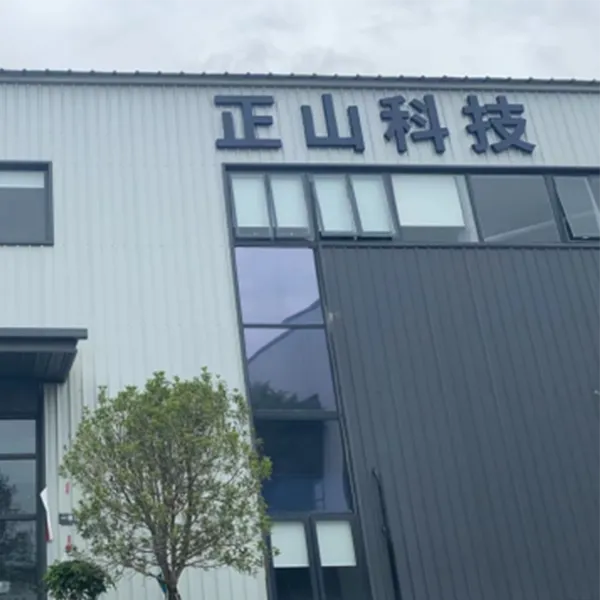
Основанная в 2013 году в городе Мяньян — одном из ведущих научно-технологических центров Китая, компания прошла путь от небольшого предприятия до современного производственного комплекса площадью более 6000 квадратных метров, открытого в 2023 году. Специализируясь на высокоточном литье пластмасс и изготовлении прецизионных пресс-форм, «Сычуань Чжэншань Технологии» демонстрирует подход, критически важный для производства надежных корпусных деталей, включая крышки блоков питания.
Ключевые преимущества, которые этот производитель привносит в цепочку поставок:
- Вертикальная интеграция: Полный цикл от проектирования пресс-форм до серийного литья и контроля качества. Это позволяет оперативно вносить изменения в конструкцию крышки для оптимизации теплоотвода или улучшения герметичности.
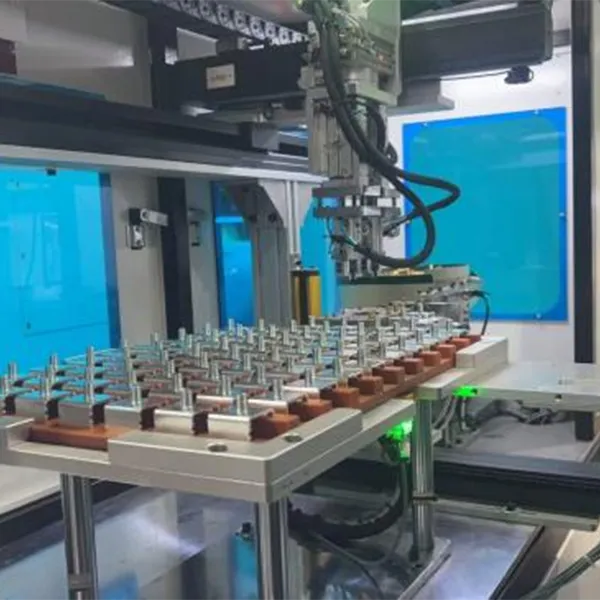
- Современное оборудование: Парк из более чем 50 единиц техники, включая инжекционные пресс-машины и станки с ЧПУ, обеспечивает высокую повторяемость параметров детали. Для крышек блоков питания это означает строгое соблюдение допусков посадочных мест под уплотнители.
- Опыт в критических отраслях: Продукция компании поставляется для телекоммуникаций, оборонной промышленности, рельсового транспорта и электромобилей (клиенты включают CATL, BYD, CRRC). Этот опыт напрямую транслируется в качество изделий для силовой электроники, где надежность является приоритетом.
- Контроль качества: Многоступенчатая система проверки, от входного контроля сырья до финальной приемки, гарантирует отсутствие дефектов, таких как раковины или внутренние напряжения, которые могут проявиться при эксплуатации.
Такой уровень производственной культуры позволяет клиентам получать компоненты, полностью соответствующие жестким требованиям современных стандартов IP и ЭМС, минимизируя риски брака на этапе сборки конечного устройства.
Как выбрать верхнюю крышку блока управления питанием: пошаговое руководство
Процесс выбора должен начинаться не с цены, а с анализа условий эксплуатации. Инженеры нашей компании рекомендуют следующий алгоритм действий для закупщиков и технических специалистов.
- Определение тепловой нагрузки: Рассчитайте суммарную мощность тепловыделения внутренних компонентов. Если она превышает 50 Вт, алюминиевая крышка с ребрами становится обязательной. Для мощностей свыше 200 Вт может потребоваться активное охлаждение или крышка с интегрированными тепловыми трубками.
- Анализ внешней среды:
- Есть ли влага? Выберите IP65+ и антикоррозийное покрытие.
- Есть ли агрессивные химикаты? Рассмотрите нержавеющую сталь или PP/PTFE покрытия.
- Есть ли риск механических ударов? Увеличьте толщину стенки до 3–5 мм или используйте чугун.
- Требования к ЭМС: Если блок управляет чувствительными датчиками или работает в зоне с высоким уровнем помех, крышка должна обеспечивать сплошной электрический контакт с корпусом по всему периметру. Избегайте пластиковых крышек без металлизации.
- Геометрия и монтаж: Проверьте расположение крепежных отверстий. Шаг резьбы должен соответствовать общему стандарту сборки (обычно M4, M5, M6). Учитывайте допуски: для литых деталей нормальный допуск составляет ±0.2–0.5 мм, для фрезерованных — ±0.05 мм.
- Сертификация: Убедитесь, что материал крышки имеет сертификаты соответствия (EAC, RoHS, REACH), особенно если оборудование идет на экспорт или в госзаказ.
Типичные ошибки при выборе и эксплуатации
В нашей практике за 15 лет мы выявили ряд системных ошибок, которые совершают покупатели, пытаясь сэкономить или ускорить процесс.
Ошибка №1: Игнорирование коэффициента теплового расширения.
Если крышка из алюминия крепится к корпусу из нержавеющей стали или пластика без компенсирующих прокладок, при нагреве возникают огромные внутренние напряжения. Это приводит к разрушению резьбовых соединений или потере герметичности уплотнителя. Решение: использование пружинных шайб или эластомерных прокладок.
Ошибка №2: Неправильный выбор уплотнителя.
Резиновый шнур, подобранный случайно, может «потечь» при температуре выше 60°C или затвердеть на морозе. Для верхней крышки блока управления питанием, работающей в широком температурном диапазоне, необходимо использовать силикон (Silicone) или фторкаучук (Viton/FKM).
Ошибка №3: Экономия на покрытии.
Голый алюминий быстро окисляется, образуя диэлектрическую пленку оксида. Это ухудшает контакт заземления и повышает сопротивление теплопередаче в местах стыка. Обязательна химическая конверсия (хроматирование/фосфатирование) или анодирование перед сборкой.
Ошибка №4: Нарушение момента затяжки.
Перетяжка винтов на алюминиевой крышке приводит к срыву резьбы или деформации плоскости прилегания, что нарушает герметичность. Недотяжка вызывает вибрацию и ослабление контакта. Используйте динамометрический ключ и соблюдайте спецификации производителя крепежа.
Диапазон цен и факторы стоимости
Стоимость верхней крышки блока управления питанием варьируется в зависимости от технологии производства, тиража и сложности постобработки. Понимание структуры цены помогает вести эффективные переговоры с поставщиками.
Что влияет на стоимость?
- Технология изготовления: Литье под давлением экономически выгодно только при тиражах от 1000 шт. из-за высокой стоимости пресс-формы (от $2000 до $10000). Для малых серий (1–100 шт.) выгоднее лазерная резка и гибка листа или ЧПУ-фрезеровка.
- Материал: Цены на алюминий и медь биржевые и волатильны. Нержавеющая сталь дороже обычного алюминия, но дешевле специализированных сплавов.
- Точность обработки: Допуск ±0.1 мм стоит в 2–3 раза дороже, чем ±0.5 мм, так как требует более дорогого оборудования и контроля качества.
- Покрытие и маркировка: Анодирование, порошковая покраска, лазерная гравировка логотипа или серийного номера добавляют 10–30% к базовой стоимости детали.
В 2026 году средняя рыночная цена за единицу (при партии 500 шт.) для алюминиевой литой крышки среднего размера (300x200x50 мм) составляет от $15 до $45 в зависимости от региона производства и сложности. Прямой заказ у производителя позволяет снизить эту цену на 20–40% по сравнению с покупкой через дистрибьюторов.
Логистика и экспорт: особенности поставки
Как производитель, мы организуем полную цепочку поставок. Промышленные детали требуют особого подхода к упаковке для сохранения геометрии и покрытия.
Упаковка: Каждая крышка упаковывается индивидуально в защитную пленку или вспененный полиэтилен для предотвращения царапин. Картонные коробки усиливаются угловыми профилями. Для экспортных партий используется деревянная тара, обработанная согласно стандарту ISPM 15.
Документооборот: Мы предоставляем полный пакет документов: паспорт качества, сертификат материала (Mill Certificate), чертежи с отчетом о контроле размеров (FAI — First Article Inspection). Для таможенной очистки предоставляются коды ТН ВЭД (обычно 7616 99 или 8538 90 в зависимости от комплектации).
Сроки: Стандартный срок изготовления партии составляет 15–25 рабочих дней. Срочные заказы могут быть выполнены за 7–10 дней с наценкой за приоритет.
Сравнение: Ремонт vs Замена верхней крышки
Часто возникает вопрос: целесообразно ли ремонтировать поврежденную крышку или заказывать новую? Ниже приведено сравнение для принятия решения.
| Критерий | Ремонт (сварка/рихтовка) | Замена (новая деталь) |
|---|---|---|
| Стоимость | Низкая (работа сварщика) | Средняя (цена детали) |
| Время простоя | Высокое (поиск мастера, выполнение работ) | Низкое (при наличии на складе или быстром производстве) |
| Герметичность | Не гарантирована (риск микротрещин) | Гарантирована производителем |
| Внешний вид | Дефекты покрытия, следы ремонта | Идеальное заводское качество |
| Рекомендация | Только для аварийного временного решения | Для долгосрочной надежной эксплуатации |
Инженерное мнение: Попытка заварить трещину на тонкостенной литой алюминиевой крышке почти всегда приводит к нарушению плоскостности. Восстановить герметичность IP65 после такого ремонта практически невозможно без полной переработки посадочных мест. Поэтому замена является единственно верным техническим решением для ответственного оборудования.
Практический кейс: Модернизация системы охлаждения
В 2024 году к нам обратился производитель частотных преобразователей для насосных станций. Проблема: перегрев силовых модулей в летний период при температуре в шкафу +45°C. Стандартная плоская стальная крышка не справлялась с отводом тепла.
Решение: Мы разработали и изготовили новую верхнюю крышку блока управления питанием из алюминиевого сплава АК12 с развитой системой ребер охлаждения на внутренней стороне. Толщина стенки была увеличена с 2 мм до 4 мм в зонах крепления транзисторов. Также были добавлены вентиляционные каналы с фильтрами IP54.
Результат: Температура силовых ключей снизилась на 18°C. Это позволило увеличить перегрузочную способность преобразователя на 15% без риска аварийного отключения. Срок окупаемости новых крышек составил менее 3 месяцев за счет снижения простоев оборудования клиентов.
FAQ: Часто задаваемые вопросы
1. Можно ли изготовить верхнюю крышку блока управления питанием по моему чертежу?
Да, мы работаем по конструкторской документации заказчика. Вы можете предоставить чертежи в форматах PDF, DXF, STEP или IGES. Наши инженеры проведут аудит manufacturability (технологичности) и предложат оптимизации для снижения стоимости без потери функций.
2. Какой минимальный объем заказа (MOQ)?
Для литья под давлением MOQ обычно составляет 500–1000 штук из-за затрат на форму. Для ЧПУ-обработки и лазерной резки мы можем производить партии от 1 штуки (прототипирование) до крупных серий.
3. Предоставляете ли вы образцы перед серийным производством?
Обязательно. Перед запуском партии мы изготавливаем контрольные образцы (FAI), проводим их измерения и тесты на герметичность. Только после вашего письменного утверждения образцов начинается серийное производство.
4. Как обеспечить заземление крышки, если она окрашена?
В местах крепления винтов оставляются неокрашенные зоны («контактные пятачки»), либо используются специальные прокалывающие шайбы, которые пробивают слой краски до металла. Также возможно использование токопроводящих прокладок по периметру.
5. Влияет ли материал крышки на гарантийный срок блока питания?
Косвенно — да. Если крышка обеспечивает правильный тепловой режим и герметичность, внутренние компоненты работают в штатном режиме, что продлевает их ресурс. Использование некачественной крышки может стать основанием для отказа в гарантии на весь блок, если будет доказана причинно-следственная связь перегрева с дефектом корпуса.
Рекомендации по покупке и сотрудничеству
Выбор поставщика верхней крышки блока управления питанием — это стратегическое решение. Рынок переполнен предложениями, но лишь немногие производители обладают компетенциями в области термоменеджмента и прецизионного машиностроения.
При запросе коммерческого предложения (RFQ) уточняйте следующие моменты:
- Наличие собственного парка литьевых машин или станков ЧПУ.
- Возможность проведения испытаний на герметичность (воздухом под давлением).
- Опыт работы с аналогичными изделиями в вашей отрасли.
- Гибкость логистики и возможность хранения запасов на складе поставщика (VMI — Vendor Managed Inventory).
Мы рекомендуем не гнаться за самой низкой ценой за единицу, а оценивать совокупную стоимость владения (TCO), которая включает затраты на брак, простои и ремонты. Качественная крышка, изготовленная с соблюдением всех допусков, окупает себя надежностью всего устройства.
Заключение
Верхняя крышка блока управления питанием — это не второстепенная деталь, а ключевой элемент обеспечения надежности, безопасности и эффективности промышленного оборудования. В 2026 году требования к качеству таких компонентов достигли максимума из-за усложнения электронной базы и ужесточения экологических норм. Правильный выбор материала, технологии изготовления и поставщика позволяет избежать дорогостоящих ошибок на этапе эксплуатации.
Наша компания готова взять на себя полный цикл производства: от инженерного консалтинга и прототипирования до серийного выпуска и логистики. Опираясь на передовой опыт партнеров, таких как ООО «Сычуань Чжэншань Технологии», мы понимаем специфику промышленных закупок и гарантируем соблюдение сроков и качества.
Если вам требуется надежное решение для вашего проекта, свяжитесь с нашими техническими специалистами для расчета стоимости и обсуждения чертежей.
Готовы обсудить ваш проект?
Получите бесплатную консультацию инженера и расчет стоимости партии.
→ Запросить коммерческое предложение | Скачать каталог решений