+86-816-4467983
suzhoursd@163.com


Детали из пластмассы для коммуникационных коннекторов от производителя
2026-08-29
- Детали из пластмассы для коммуникационных коннекторов: инженерный подход к выбору и производству
- Роль пластиковых компонентов в архитектуре современных коннекторов
- Материаловедение: выбор полимера для деталей из пластмассы для коммуникационных коннекторов
- Технология производства: от гранулы до готового изделия
- Где применяются детали из пластмассы для коммуникационных коннекторов: отраслевые сценарии
- Как выбрать поставщика деталей из пластмассы для коммуникационных коннекторов
- Сравнение методов изготовления: Литье против 3D-печати и мехобработки
- Типичные ошибки при проектировании и закупке
- Логистика и экспорт: особенности поставки в 2026 году
- FAQ: Часто задаваемые вопросы о производстве пластиковых деталей для коннекторов
- Заключение и рекомендации по закупке
Детали из пластмассы для коммуникационных коннекторов: инженерный подход к выбору и производству
Детали из пластмассы для коммуникационных коннекторов представляют собой высокоточные компоненты, обеспечивающие механическую фиксацию, электрическую изоляцию и герметизацию оптических или медных соединений в телекоммуникационных сетях. В условиях роста пропускной способности сетей 5G и развертывания волоконно-оптических линий связи (ВОЛС) до абонента (FTTH), требования к диэлектрическим свойствам, термостабильности и геометрической точности пластиковых элементов достигли критического уровня. Некачественный корпус или направляющая втулка могут стать причиной затухания сигнала на 0.5–1.5 дБ, что недопустимо для современных стандартов передачи данных.
Как производитель с более чем десятилетним опытом, мы наблюдаем смещение фокуса с простой штамповки на микролитье под давлением (micro-injection molding) с допусками ±0.01 мм. Данная статья разбирает технические аспекты производства, выбор полимеров (PBT, LCP, PPS) и критерии оценки поставщиков для закупки деталей из пластмассы для коммуникационных коннекторов оптом. Мы избегаем маркетинговых клише, фокусируясь на физике процессов, реологии материалов и экономике внедрения.
Роль пластиковых компонентов в архитектуре современных коннекторов
Коммуникационный коннектор — это не просто точка соединения, а сложный электромеханический узел. Пластиковые детали здесь выполняют три фундаментальные функции, отказ от которых приводит к деградации всей линии связи.
1. Прецизионное позиционирование (Alignment)
В оптических коннекторах (типа LC, SC, MPO/MTP) центральным элементом является ферула. Однако сама ферула удерживается в корпусе благодаря пластиковому механизму защелкивания и направляющим канавкам. Смещение оси сердечника волокна всего на 0.5 микрона может вызвать потери на отражение (Return Loss). Пластик должен сохранять геометрию при циклических нагрузках (вставка/извлечение коннектора более 500 раз).
2. Электрическая изоляция и защита от перекрестных помех
В медных коннекторах (RJ45, RJ11, промышленные Ethernet-разъемы) пластиковые перегородки (separators) и корпуса предотвращают емкостную связь между парами витой пары. Для категорий Cat6A и Cat7 диэлектрическая проницаемость материала становится ключевым параметром. Высокий показатель tgδ (тангенс угла диэлектрических потерь) приводит к нагреву материала на высоких частотах (до 500 МГц и выше), что изменяет импеданс линии.
3. Герметизация и экологическая защита
Для уличного исполнения (Outdoor) пластиковые детали должны работать в паре с уплотнительными резиновыми элементами. Коэффициент теплового расширения (CTE) пластика должен быть согласован с металлом защелки и резиной уплотнителя. Рассогласование CTE при температурах от -40°C до +75°C приводит к появлению микротрещин и потере герметичности IP67/IP68.
Материаловедение: выбор полимера для деталей из пластмассы для коммуникационных коннекторов
Не существует «универсального» пластика. Выбор материала диктуется условиями эксплуатации и методом производства. Ниже приведен анализ наиболее востребованных термопластов в индустрии телекома.
| Материал | Ключевые преимущества | Ограничения | Типичное применение |
|---|---|---|---|
| PBT (Полибутилентерефталат) | Отличная размерная стабильность, низкое водопоглощение (<0.1%), хорошая химическая стойкость. | Хрупкость при низких температурах без модификаторов. | Корпуса RJ45, базы коннекторов, катушки. |
| LCP (Жидкокристаллический полимер) | Сверхнизкая усадка, текучесть для тонкостенных изделий, высокая термостойкость (до 240°C). | Высокая стоимость сырья, чувствительность к влаге перед литьем. | Микро-компоненты SMT-разъемов, прецизионные направляющие. |
| PPS (Полифениленсульфид) | Высокая жесткость, огнестойкость (UL94 V-0 без добавок), стойкость к пайке. | Темный цвет (обычно черный), сложность вторичной переработки. | Промышленные коннекторы, компоненты для агрессивных сред. |
| PC (Поликарбонат) | Высокая ударопрочность, прозрачность (для визуального контроля). | Подверженность растрескиванию под напряжением, высокое водопоглощение. | Защитные колпачки, внешние кожухи, не несущие высокую нагрузку. |
| PA66 (Полиамид 6.6) | Высокая прочность на разрыв, износостойкость. | Гигроскопичность (меняет размеры при увлажнении), требует стабилизации. | Защелки, крепежные элементы, кабельные стяжки в сборке. |
Инженерное примечание: При заказе деталей из пластмассы для коммуникационных коннекторов всегда уточняйте наличие стекловолокна (GF). Например, PBT с 30% GF имеет значительно меньшую усадку, но повышает абразивный износ формы. Для оптических ферул наполнители недопустимы из-за риска царапин на кварцевом стекле.
Технология производства: от гранулы до готового изделия
Производство качественных компонентов требует соблюдения строгого технологического регламента. Ошибки на этапе литья невозможно исправить постобработкой.
Подготовка сырья и сушка
Гигроскопичные материалы (LCP, PA, PBT) требуют обязательной сушки. Влажность выше 0.02% приводит к гидролитической деградации полимера прямо в шнеке экструдера. Результат — снижение молекулярной массы, падение ударной вязкости и появление серебристых полос (silver streaks) на поверхности детали. Для LCP температура сушки составляет 120–140°C в течение 4–6 часов.
Литье под давлением (Injection Molding)
Ключевые параметры процесса:
- Температура формы: Для LCP требуется нагрев формы до 120–140°C для обеспечения кристаллизации и глянцевой поверхности. Холодная форма приводит к расслоению материала.
- Скорость впрыска: Высокая скорость необходима для заполнения тонкостенных сечений (менее 0.5 мм) до начала застывания расплава.
- Давление выдержки: Критично для компенсации усадки. Неравномерное давление вызывает коробление (warpage) длинных деталей, таких как корпуса патч-панелей.
Контроль качества и метрология
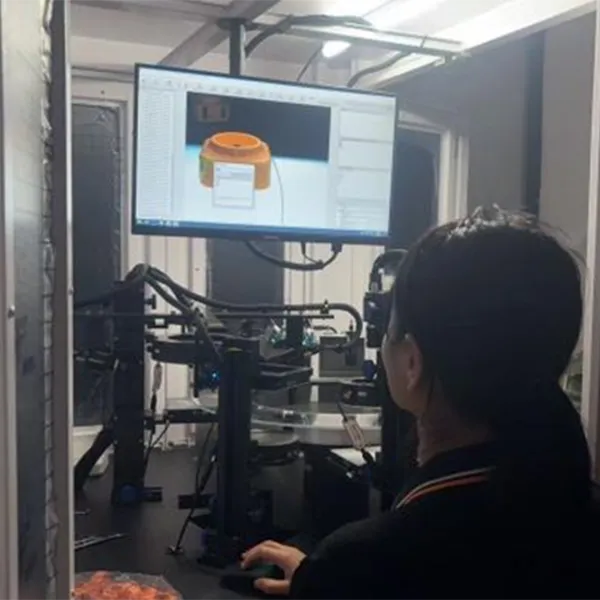
Каждая партия деталей из пластмассы для коммуникационных коннекторов должна проходить инструментальный контроль. Мы используем оптические измерительные машины (Vision Systems) для проверки геометрии в режиме 100% контроля для критических размеров. Выборочный контроль включает:
- Измерение шероховатости поверхности (Ra < 0.4 мкм для контактных зон).
- Проверку усилия вставки/извлечения (Insertion/Extraction Force).
- Тест на старение при повышенных температурах (Thermal Aging Test).
Где применяются детали из пластмассы для коммуникационных коннекторов: отраслевые сценарии
Понимание контекста применения помогает выбрать правильный материал и допуски. Рассмотрим три ключевых сегмента рынка 2026 года.
Сценарий 1: Центры обработки данных (ЦОД) и высокопроизводительные вычисления
Условия: Плотность портов экстремально высока. Используются коннекторы MPO/MTP на 12, 24 и даже 32 волокна. Температуры внутри стоек могут достигать +45…+50°C из-за высокой нагрузки на серверы.
Требования к деталям: Минимальные габариты, высочайшая точность позиционирования отверстий под пин-гиды (pin guides). Материал должен иметь низкий коэффициент трения, чтобы избежать заклинивания при плотной компоновке.
Решение: LCP с добавками скольжения. Допуск на расположение отверстий — не более ±0.005 мм. Любое отклонение ведет к невозможности стыковки кабелей в патч-панели.
Сценарий 2: Промышленный интернет вещей (IIoT) и автоматизация
Условия: Наличие вибраций, масляных туманов, химических испарений. Коннекторы типа M12, M8 с пластиковыми вставками или полностью пластиковые корпуса для коррозионной стойкости.
Требования к деталям: Стойкость к гидролизу и маслам. Ударопрочность. Соответствие стандартам вибростойкости (IEC 60068-2-6).
Решение: PPS или модифицированный PA12. Детали должны выдерживать крутящий момент при монтаже без разрушения резьбовых элементов.
Сценарий 3: Телекоммуникационная инфраструктура «последней мили» (FTTH)
Условия: Уличное размещение, перепады температур от -40°C до +60°C, УФ-излучение. Коннекторы SC/APC, LC.
Требования к деталям: УФ-стабильность, сохранение эластичности защелок на морозе. Низкая стоимость для массового применения.
Решение: PBT с УФ-стабилизаторами и антипиренами. Важно, чтобы пластик не становился хрупким со временем. Часто используется черный пигмент (carbon black) для защиты от УФ, что ограничивает цветовую кодировку, поэтому маркировка наносится лазером.
Как выбрать поставщика деталей из пластмассы для коммуникационных коннекторов
Рынок перенасыщен предложениями, но найти партнера, способного обеспечить стабильное качество серий, сложно. При аудите производителя задайте следующие вопросы:
1. Наличие собственного инструментария и парка станков
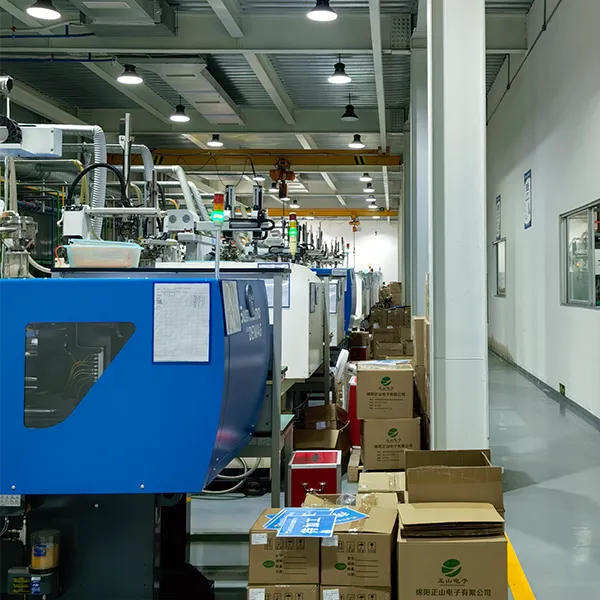
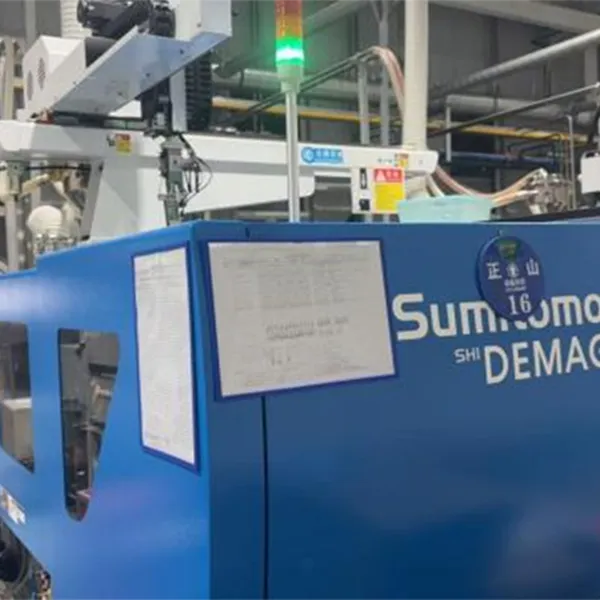
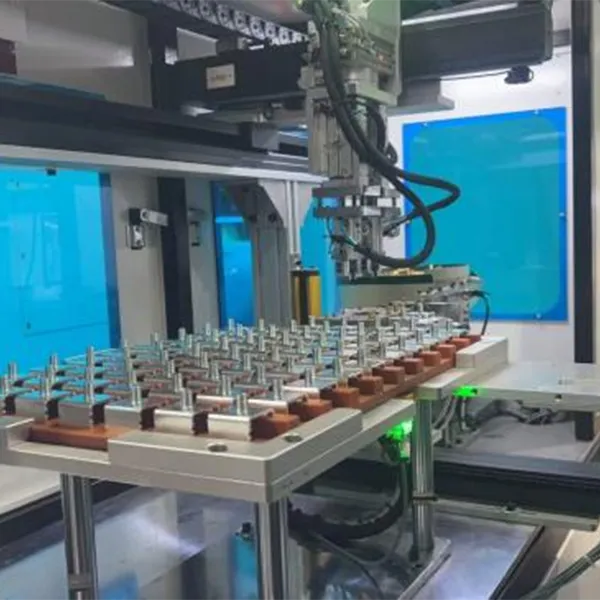
Завод-производитель должен иметь парк термопластавтоматов (ТПА) с усилием смыкания от 50 до 200 тонн, оснащенных сервоприводами для энергоэффективности и точности дозирования. Наличие собственного цеха по изготовлению пресс-форм (mold making) позволяет оперативно вносить изменения в конструкцию (engineering change orders) без посредников.
Именно такой вертикально интегрированный подход реализует ООО «Сычуань Чжэншань Технологии». Основанная в 2013 году в городе Мяньян — одном из главных научно-технологических центров Китая, компания специализируется на проектировании прецизионных пресс-форм и серийном литье. В ноябре 2023 года предприятие переехало в новый современный производственный комплекс площадью более 6000 кв. м в индустриальном парке Чжуннань Гаокэ. Сегодня в распоряжении компании более 50 единиц современного оборудования, включая станки с ЧПУ, электроэрозионные установки и высокоточные инжекционные машины, что позволяет контролировать весь цикл: от DFM-анализа до выпуска готовой партии.
2. Сертификация и стандарты
Проверьте наличие сертификатов ISO 9001:2015. Для автомобильного и телеком сегментов желательна IATF 16949. Продукция должна соответствовать директивам RoHS и REACH (отсутствие свинца, кадмия, фталатов). Для России и ЕАЭС обязательно наличие декларации соответствия ТР ТС.
3. Возможность прототипирования
Перед запуском массовой партии требуется изготовление опытных образцов. Хороший поставщик предложит быстрое прототипирование (rapid tooling) за 7–14 дней. Это позволяет проверить собираемость коннектора с металлическими контактами и оптическими ферулами до инвестиций в дорогостоящую серийную форму.
4. Инженерная поддержка (DFM)
Поставщик должен проводить анализ конструкции на технологичность (Design for Manufacturing). Если ваш чертеж предусматривает undercut (поднутрение) без возможности выхода толкателя, инженер должен предложить изменение дизайна или использование раздвижных блоков в форме, оценив влияние на цену. Команда инженеров «Сычуань Чжэншань Технологии», насчитывающая более 80 специалистов, включая конструкторов пресс-форм и технологов литья, обеспечивает глубокую экспертизу на этом этапе, гарантируя оптимальную геометрию детали еще до запуска производства.
Сравнение методов изготовления: Литье против 3D-печати и мехобработки
Для мелких серий или прототипов иногда рассматриваются альтернативы литью. Однако для деталей из пластмассы для коммуникационных коннекторов литье остается безальтернативным методом для серий от 1000 шт.
| Параметр | Литье под давлением | 3D-печать (SLA/SLS) | Фрезеровка на ЧПУ |
|---|---|---|---|
| Точность | Высокая (±0.02 мм) | Средняя (±0.1 мм), зависит от ориентации | Очень высокая (±0.01 мм) |
| Материалы | Широкий спектр инженерных пластиков | Ограниченный выбор фотополимеров/порошков | Любые пластики, но дорого |
| Себестоимость единицы | Низкая при больших тиражах | Высокая, постоянная | Очень высокая |
| Механические свойства | Изотропные, высокие | Анизотропные, хрупкие (SLA) | Высокие, но возможны напряжения |
| Применимость для коннекторов | Основной метод | Только прототипы для проверки формы | Единичные спец. заказы |
Вывод: 3D-печать полезна только на этапе R&D для проверки эргономики корпуса. Для функциональных тестов на передачу сигнала и механическую надежность необходимы детали, полученные литьем из реального серийного материала.
Типичные ошибки при проектировании и закупке
Анализ рекламаций за последние 5 лет выявил повторяющиеся проблемы, которые можно предотвратить на этапе ТЗ.
- Игнорирование усадки материала. Конструкторы часто задают размеры готовой детали, не учитывая процент усадки конкретного полимера. Для PBT это 1.5–2.0%, для LCP — 0.2–0.4%. Ошибка приводит к тому, что коннектор не входит в ответную часть.
- Неправильный выбор толщины стенки. Резкие переходы толщин вызывают внутренние напряжения и коробление. Рекомендуемая толщина стенки для корпусов коннекторов — 0.8–1.2 мм. Более тонкие стенки трудно заполнить, более толстые — дают усадочные раковины.
- Экономия на сушке. Покупка дешевого сырья без сертификата влажности или нарушение режима сушки на производстве приводит к скрытым дефектам, которые проявляются через 6–12 месяцев эксплуатации (растрескивание).
- Отсутствие учета направления течения расплава. В местах сварки потоков (weld lines) прочность детали снижается на 30–50%. Если защелка коннектора попадает на линию сварки, она отломится при первой же установке.
Логистика и экспорт: особенности поставки в 2026 году
При заказе деталей из пластмассы для коммуникационных коннекторов важно учитывать логистические риски. Пластиковые изделия объемные, но легкие. Оптимизация упаковки критична для снижения транспортной стоимости.
Мы используем антистатические блистеры и картонные коробки с ячейками, исключающими контакт деталей друг с другом. Это предотвращает электростатическое загрязнение (важно для оптики) и механические повреждения кромок. Для международных поставок необходима тщательная таможенная очистка и правильная классификация по ТН ВЭД (обычно группа 39 или 85, в зависимости от степени готовности).
Сроки изготовления пресс-форм составляют 25–35 дней. Срок партийного производства — от 10 рабочих дней после утверждения образцов. Благодаря наличию страхового запаса сырья на складе и отлаженной логистике, мы можем оперативно реагировать на срочные заказы. Опыт сотрудничества с такими гигантами, как CATL, BYD, Xiaomi и CRRC, подтверждает способность «Сычуань Чжэншань Технологии» соблюдать жесткие сроки и требования к качеству даже при крупных объемах поставок.
FAQ: Часто задаваемые вопросы о производстве пластиковых деталей для коннекторов
Какой минимальный тираж заказа (MOQ)?
Для стандартных форм мы принимаем заказы от 1000 штук. Для уникальных деталей, требующих изготовления новой пресс-формы, MOQ обсуждается индивидуально, но рентабельность начинается от 5000–10000 шт. в год.
Можете ли вы собрать коннектор полностью (пластик + металл + оптика)?
Да, мы предоставляем услуги контрактной сборки. Однако, если вы поставляете свои металлические контакты, мы требуем входного контроля их геометрии, так как несоответствие металла пластику — частая причина брака сборки.
Соответствуют ли ваши материалы требованиям пожарной безопасности?
Да, большинство используемых нами материалов (PBT, PPS, LCP) имеют сертификат UL94 V-0, что означает самозатухание в течение 10 секунд после удаления источника огня. Это обязательное требование для телекоммуникационного оборудования, устанавливаемого в помещениях.
Как контролируется чистота поверхности для оптических коннекторов?
Производство ведется в чистой комнате класса ISO 8 (или выше по запросу). Упаковка осуществляется сразу после литья в герметичные пакеты. Перед отгрузкой проводится выборочный контроль на наличие частиц пыли и масел.
Влияет ли цвет пластика на его свойства?
Да. Добавление красителей может незначительно влиять на текучесть и механическую прочность. Например, белый пигмент (TiO2) может повышать хрупкость. Черный пигмент (углерод) повышает жесткость, но делает деталь электропроводящей (антистатической). Для критических применений мы рекомендуем использовать натуральные цвета или проверенные мастер-батчи.
Заключение и рекомендации по закупке
Выбор поставщика деталей из пластмассы для коммуникационных коннекторов — это стратегическое решение, влияющее на надежность всей сети связи. Дешевизна единицы продукции часто оборачивается высокими затратами на сервисное обслуживание и замену оборудования в поле.
Мы рекомендуем:
- Запрашивать образцы для лабораторных испытаний на соответствие вашим спецификациям.
- Проводить аудит производственных процессов поставщика (или запрашивать видео-отчет).
- Обращать внимание не только на цену, но и на стабильность параметров от партии к партии.
- Учитывать полный цикл жизни изделия, включая устойчивость материала к старению.
Наша компания, ООО «Сычуань Чжэншань Технологии», готова взять на себя полный цикл производства: от DFM-анализа ваших чертежей до поставки готовых компонентов, соответствующих международным стандартам качества. Обладая глубокой экспертизой в производстве компонентов для телекоммуникаций, обороны, электромобилей и робототехники, мы понимаем специфику высокоточных соединений и гарантируем соблюдение допусков, необходимых для высокоскоростной передачи данных. Наша миссия — «Фокус на клиенте, создание ценности для клиента» — реализуется через постоянные технологические инновации и гибкую адаптацию под ваши задачи.
Готовы обсудить ваш проект?
Отправьте нам техническое задание или чертежи для расчета стоимости и сроков изготовления пресс-форм. Наши инженеры проведут бесплатный анализ технологичности вашей конструкции.
Запросить коммерческое предложение и расчет
Смотрите также: Каталог готовых решений для ВОЛС | Услуги контрактного производства